


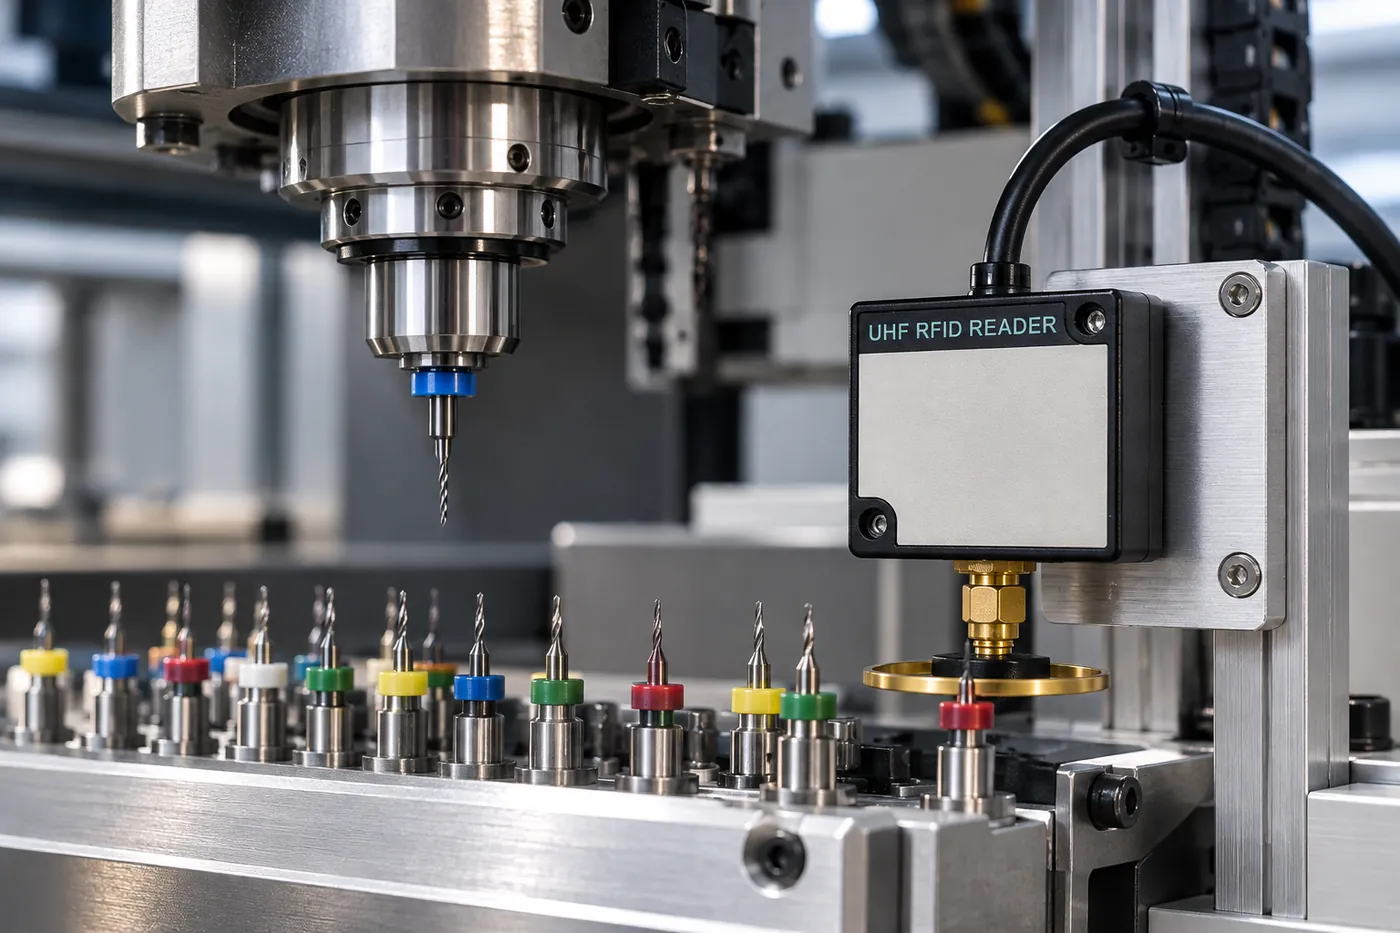
每一支刀、每一个头都有自己的身分证:经过换刀工位就读一次,系统知道装上去的是哪一支、用了几次、何时该换。
UHF RFID 读写器|关键特性
- 换错当场拦下
上工位就读身分、比对工单,不对就警示。 - 寿命自动累计
使用次数、时间自动记,接近上限主动提醒。 - 直连 PLC 与 MES
工业通信标准,既有机台不必大改。 - 工业级耐用
宽电压、防尘防水外壳,粉尘湿气照常用。 - 完整履历
每批产品追溯到用了哪一支刀。
用在哪里
外观相近的刀把以前常拿错,现在上刀时读身分、比对刀位与工单,拿错就警示。
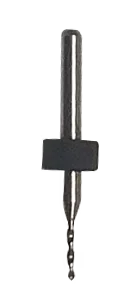
钻孔机旁不用再抄白板:钻针套环标签自动记录使用次数与孔径,到上限提醒。
吸嘴、治具更换时读身分,创建领用到报废的履历。
换上的是哪一个夹爪或接头,控制器一读就知道。
怎么接、怎么装
- 1刀具、钻针或快换头粘贴对应标签(钻针用套环标签)。
- 2读写器和环形天线装在换刀或上机工位。
- 3读写器接 PLC 或工控电脑,系统创建刀具编号与寿命上限。
- 4实际换刀几次,确认身分、次数正确上传。
怎么选
依要管理的对象来选:
读取距离、通信接口、供电与防护等级请看下方规格。
告诉我们机台数量、刀具或钻针种类,寄样品给我们,我们配好标签与读写器。
常见问题
Q:要改机台程序吗?
通过工业通信接 PLC,多半只需在 PLC 加读取指令。
Q:钻针那么小怎么贴标签?
用专用套环标签,套在钻针上即可。
Q:数据可以上云吗?
可以,网页与手机看即时仪表板与报表。
▼ 以下是规格、外观与下载数据
每一支刀、每一个头,都有自己的身分证 CNC 刀库、PCB 钻针、模具与机器人快换头——换上去的是哪一支、用了几次、何时该换,读写器一读就知道。
WS-RFID-DRILL|RFID 换刀/换头身分管理读写器 刀具在换刀工位通过读写器,非接触式自动完成刀具识别(Tool ID)与使用次数纪录,RS-485/Modbus RTU 直接交给 PLC、MES 与云端平台。换错刀当场拦下,刀具寿命管理不再靠纸本与记忆。
85%
减少人为错误
92%
提升品质一致性
40%
降低耗材浪费
<0.1秒
单次识别速度
1200m
RS-485 最长通信距离
- 换错刀,当场拦下 刀具一上工位即读身分,与工单、刀位比对,不对就警示。
- 寿命次数自动累计 使用次数、加工时间、累积里程自动记录,到上限主动提醒。
- 直连 PLC 与 MES RS-485 工业标准、Modbus RTU 协定,不必大幅改造既有机台。
- 工业级耐用 DC 6–30V 宽电压、IP65、-10°C~60°C,粉尘湿气照常运作。
换刀现场的五个老问题,一次解决
BEFORE / AFTER
传统人工纪录耗时又容易出错;让每一支刀具拥有数字身分,从领用、上机、研磨到报废全程自动追踪。
管理项目
人工纪录/目视
看刀号、套环颜色、刀把贴纸,外观相近就容易拿错
抄写在表单或白板,漏记、重复记录常见
凭经验换:太早浪费刀,太晚断刀、撞刀
客户稽核时翻纸本,难以对应到哪一支刀
Excel 各自为政,管理者看不到即时状况
文星 RFID 换刀管理
非接触读取唯一身分,识别 < 0.1 秒,准确不靠眼力
每次通过读写器自动累计,数据即时上传
依历史数据预测寿命,接近上限自动提醒
完整刀具履历,每批产品追溯到刀具编号与状态
网页与手机 APP 即时仪表板、报表一键导出
刀具识别
使用次数
更换时机
品质追溯
数据集成
读写器+环形天线+刀具标签,一套就上线
PRODUCT
读写器面板 STATUS/WORK/READS/WRITE 与 RS-485 RX/TX 指示灯,读到、写入、通信状态一眼可见。
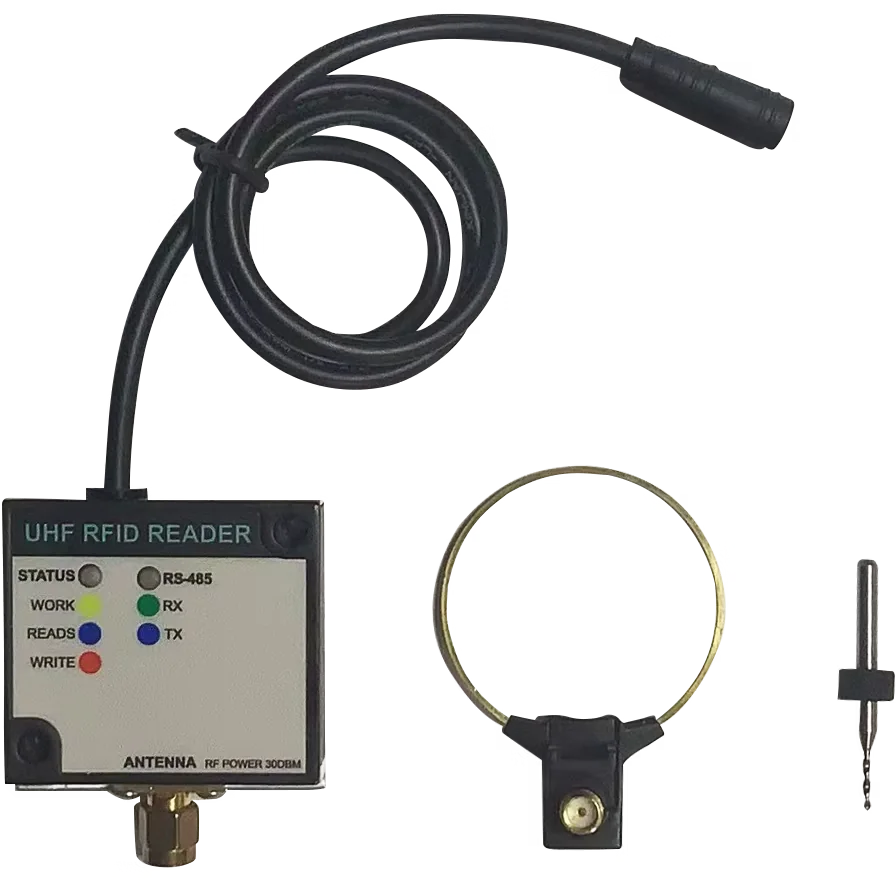
WS-RFID-DRILL
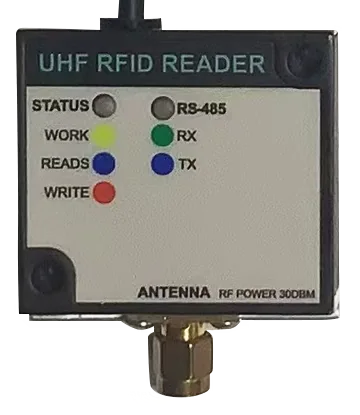
读写器
读写与通信状态灯号
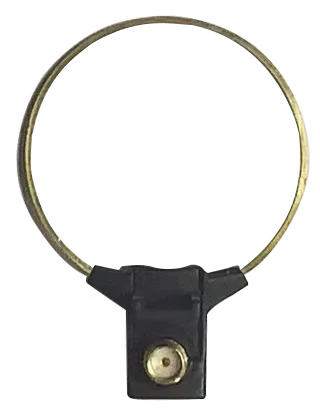
环形天线
刀具穿过即读取
RFID 非接触自动识别
不必人工扫描或接触,刀具经过读写器即完成身分识别与数据记录,完全不影响生产节奏。
使用次数与寿命管理
自动记录使用次数、加工时间与累积里程,创建寿命预测模型,接近上限即提醒更换。
AI 云端分析与报表
数据即时上传,AI 自动产生使用报表、效率分析与异常警示,网页、手机随时查看。
集成既有产线设备
标准化接口可与钻孔机、CNC 设备及 MES 制造运行系统集成,快速导入、投资报酬率高。
从刀具标签到云端预警,完整数据闭环
ARCHITECTURE
RFID 标签贴附每支刀具,读写器装在关键工位,数据采集模块以 RS-485 集成发送,云端 AI 平台分析并即时预警。
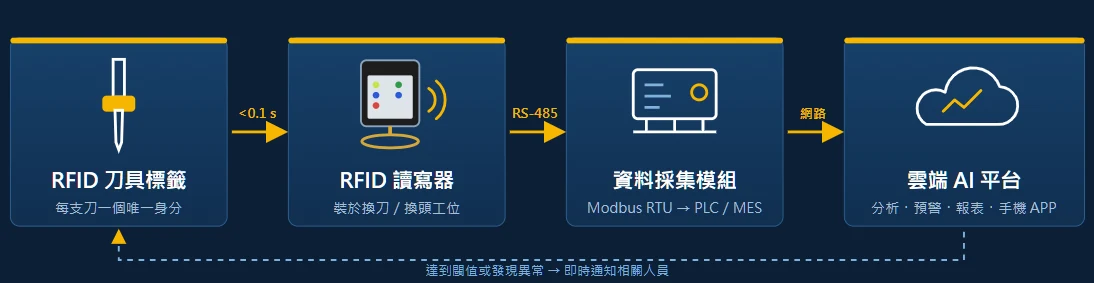
刀具标签
贴附或嵌入刀具、刀把、模具与治具,标识与追踪每一个个体。
读写器
读取距离 5–15 公分、识别 < 0.1 秒,安装在换刀与上机工位。
数据采集
RS-485 工业标准、Modbus RTU,最长 1200 公尺,连接 PLC 与工控电脑。
云端平台
多用户权限、即时仪表板、历史查找与自订报表导出。
换一次刀,系统自动完成六件事
ONE TOOL CHANGE
操作员照原本的换刀动作,识别、比对、计数、预警与履历全部在背景完成。
- 01
刀具上工位
刀具、刀把或模具送到换刀位,照常作业
- 02
< 0.1 秒读身分
读写器非接触读取标签,不需扫描
- 03
比对刀号规格
交给 PLC/MES 与工单刀具表比对
- 04
次数自动累计
使用次数、加工时间、累积里程入帐
- 05
阈值即时预警
接近寿命上限或异常,立即通知
- 06
履历与报表
每批产品追溯到刀具编号与状态
8 大行业怎么换刀?问题卡在哪?RFID 怎么解
INDUSTRIES
不同产业换的东西不一样——刀把、钻针、吸嘴、模具、刀片、末端工具——但痛点都相同:拿错、记错、用过头。
CNC
加工中心
ATC 刀库・BT/HSK 刀把
PCB
钻孔/成型
钻针击数・研磨次数
SMT
打件
吸嘴换线・吸嘴保养
冲压模具
快速换模・冲次管理
木工
CNC
雕刻机
HSK63
刀把・送磨
射出成型
换模・模次计数
半导体切割
切割刀片・磨耗管理
机器人快换头
EOAT・夹爪/吸盘
| 行业 | 换什么 | 寿命怎么算 | 最怕发生 | RFID 管什么 |
|---|---|---|---|---|
| CNC 加工中心 | BT/HSK 刀把+刀具 | 使用次数、切削时间 | 装错刀套、补正值输错 → 撞刀 | 刀把身分、刀位比对、寿命计数 |
| PCB 钻孔/成型 | 微小钻针、铣刀 | 击数(hits)、研磨次数 | 研磨次数记错 → 断针、孔径偏差 | 每支钻针次数、里程、研磨履历 |
| SMT 打件 | 吸嘴、吸嘴盘 | 取放次数、清洗周期 | 吸嘴型号混用 → 抛料、偏移 | 吸嘴盘身分、型号确认、保养提醒 |
| 冲压模具 | 连续模、单工程模 | 冲次 | 模号看不清装错模 → 撞模 | 模具身分、冲次累计、保养预警 |
| 射出成型 | 射出模具 | 模次(shot) | 跨机台模次失真、保养延误 | 模具履历、跨机台模次累计 |
| 半导体切割 | 钻石切割刀片 | 切割长度、磨耗量 | 刀片用过头断裂 → 伤晶圆 | 刀片/刀盒身分、使用累计 |
| 机器人快换头 | 夹爪、吸盘、锁附头 | 换头次数、动作次数 | 工具架放错 → 拿错头撞机 | 末端工具身分、换头计数 |
| 木工 CNC | HSK63 刀把+铣刀 | 加工里程、研磨次数 | 刀钝未换 → 崩边、焦黑 | 刀把身分、里程与研磨履历 |
 01
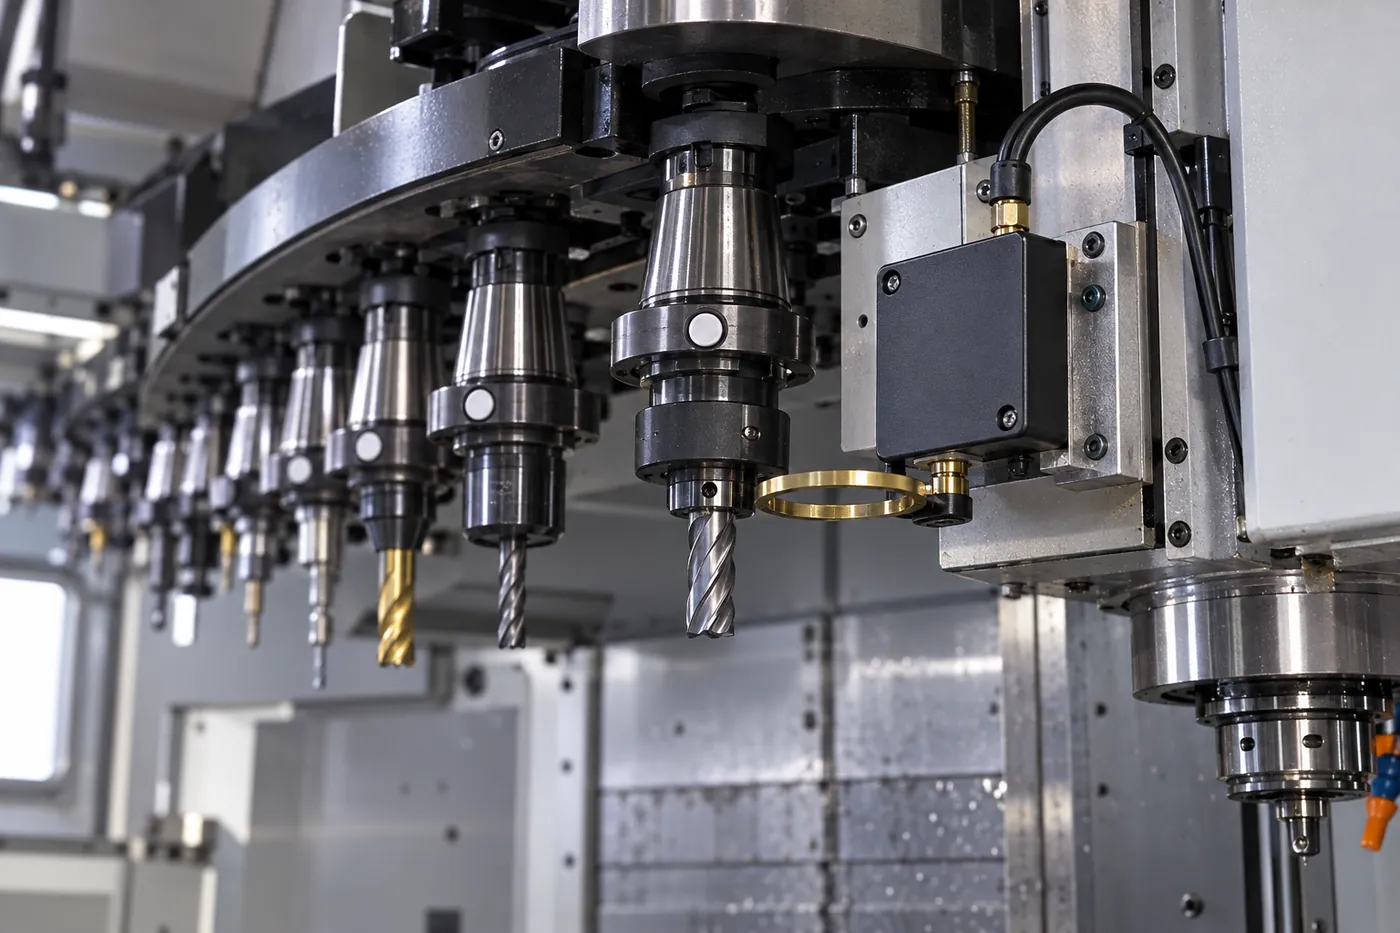
CNC 加工中心刀库|刀把 RFID 刀具识别
CNC 刀库
刀把 RFID
对刀仪
刀具寿命管理
CNC MACHINING CENTER CNC 加工中心:ATC 刀库换刀
现场怎么换
刀具先在对刀仪量测长度与半径,装进 BT/HSK 刀把后由人员放入刀库刀套;程序以 T 码+M6 让 ATC 换刀臂自动换刀。刀长补正多半由人员在控制器手动输入,刀具寿命靠控制器计数或纸本。
卡在哪里
- 刀放错刀套、随机刀套换刀后刀位对不上,一开机就撞刀
- 补正值手动输入打错一位数,工件直接报废
- 刀具超过寿命继续切削,尺寸与表面品质走样
- 稽核时说不出哪一支刀加工了哪一批零件
刀把装上 RFID 标签(业界常见于 DIN 69873 刀把预留孔位),刀具上机就自动核对身分。
- 装刀工位 < 0.1 秒读出刀号,经 Modbus RTU 交给 PLC/MES 比对,装错即警示
- 使用次数与切削时间自动累计,接近寿命上限提早备刀
- 完整刀具履历,符合 IATF 16949、AS9100 追溯要求
- 02
PCB 钻孔机|钻针寿命与研磨次数管理
PCB 钻针
钻针研磨次数
击数管理
断针
PCB DRILLING & ROUTING PCB 钻孔/成型:钻针与铣刀
现场怎么换
钻孔机多轴主轴自动换针,钻针固定在套环上,套环位置就是下钻深度的基准。每支钻针依击数(hits)设置寿命,到量退下送研磨,重磨后重新套环再上机;一支钻针可重磨数次才报废。
卡在哪里
- 数千支同规格钻针混在一起,研磨次数靠套环颜色或纸本
- 次数记错就过度使用:断针、孔径偏差、毛刺
- 太保守提早报废,钻针采购成本居高不下
- 换料号时钻针盒对错,整批板子重工
让每一支钻针拥有数字身分——这正是 WS-RFID-DRILL 的主场。
- 多层板、HDI 高密度板、软硬结合板产线,管理数千支不同规格钻针
- 自动记录使用次数、加工时间与累积里程,研磨次数不再靠人记
- AI 预测最佳更换时机,延长钻针寿命、避免突发断针停机
刀具数据跟着刀走,不再跟着纸走
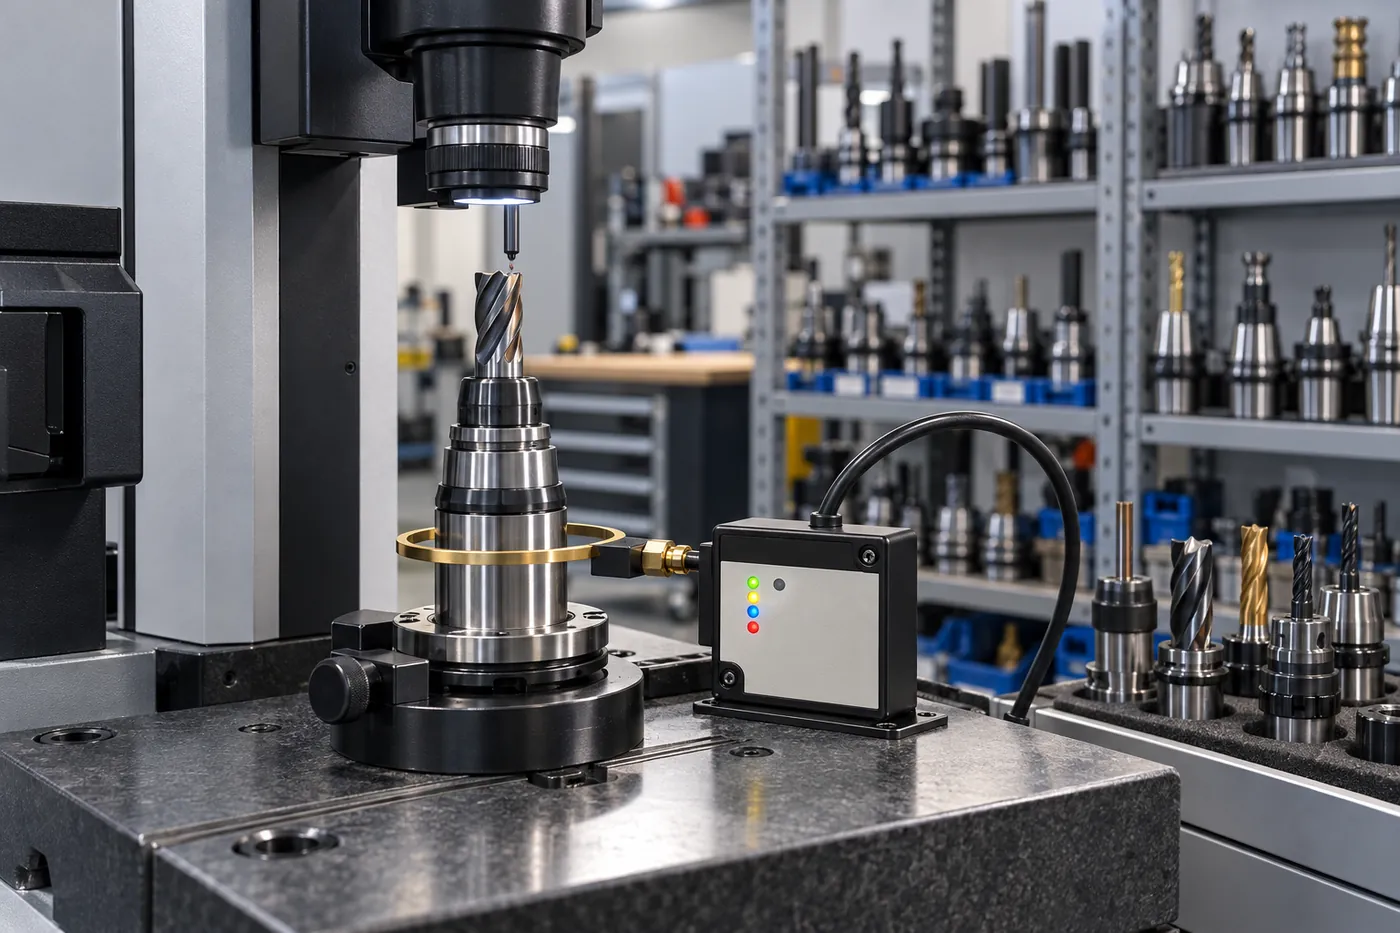
从刀具室、对刀仪到机台刀库,每一次经过读写器都留下纪录。哪支刀在哪台机、用了多少、还能用多久,管理者在手机上就看得到。
刀具识别 Tool ID
刀具寿命管理
换刀防呆
刀具履历追溯
 03
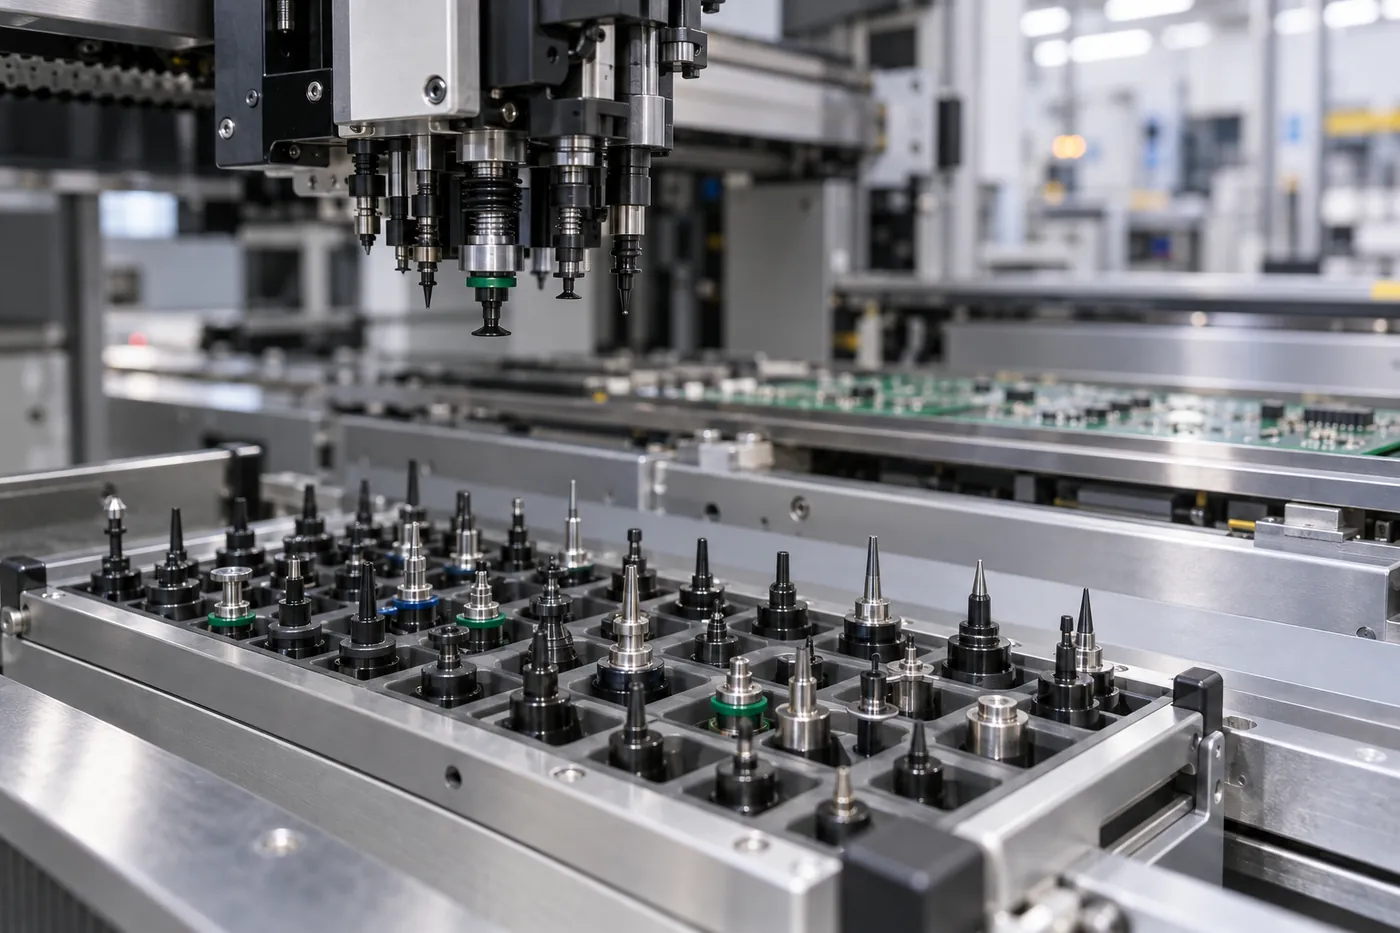
SMT 贴片机吸嘴站|吸嘴换线管理
吸嘴管理
SMT 换线
吸嘴保养
SMT PICK & PLACE SMT 打件:吸嘴换线与保养
现场怎么换
贴片机依组件尺寸使用不同型号吸嘴,换线时由吸嘴站自动或人工换装;吸嘴需定期清洗、检查。大型工厂吸嘴数量可达上万支,寿命从数个月到一年不等。
卡在哪里
- 外观相近的吸嘴型号混用,造成抛料、偏移、立碑
- 清洗与保养周期靠表单,漏做难以发现
- 损坏吸嘴流到别条线,问题反复出现
为吸嘴盘与治具创建身分,换线前先确认「对的吸嘴在对的机台」。
- 换线工位读取吸嘴盘身分,与机种程序比对
- 取放次数经设备端累计,到保养阈值自动提醒清洗
- 吸嘴履历集中管理,跨线调度一目了然
换模管理
SMED
冲次管理
模具保养
 04
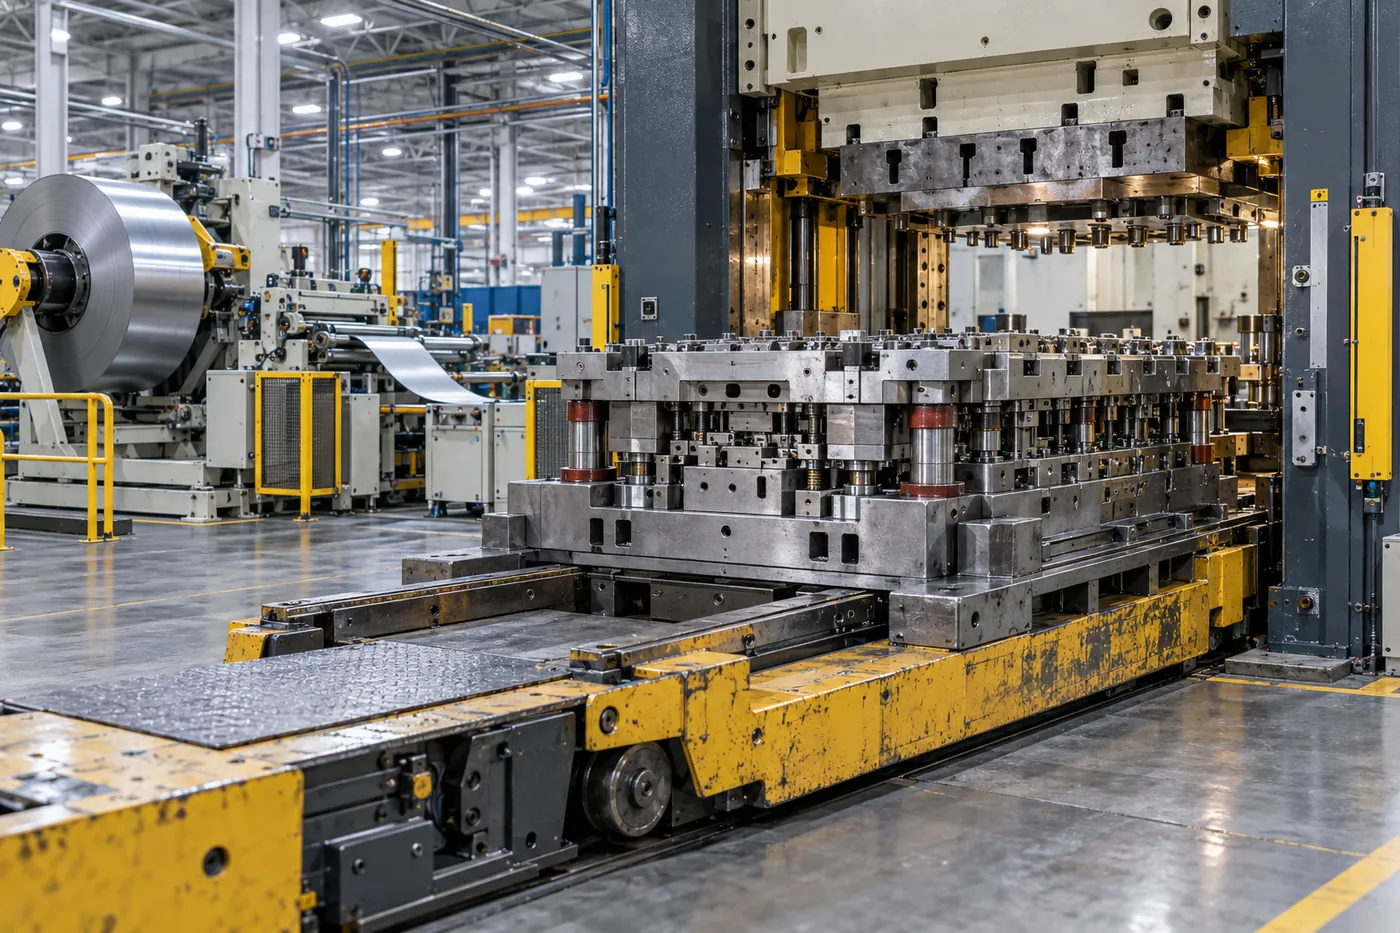
冲压快速换模|模具身分与冲次管理
STAMPING DIES 冲压:快速换模(SMED)
现场怎么换
模具以台车或滚轮送入冲床,油压夹模器固定,调整闭模高度后试冲;导入 SMED 的工厂把换模当成标准作业,追求分钟级换模。模具保养依累计冲次调度。
卡在哪里
- 模号靠喷漆或钢印,磨损后难辨识,装错模就撞模
- 冲次分散在各台冲床,保养依日历不依实际冲次
- 漏保养导致崩刃、毛边;过度保养又浪费产能
模具上标签、冲床上读写器:上模即确认模号,冲次自动入帐。
- 换模工位读取模具身分,与生产指令比对后才放行
- PLC 冲次经 Modbus RTU 回传,依模具累计
- 达到保养冲次自动预警,保养调度有凭有据
 05
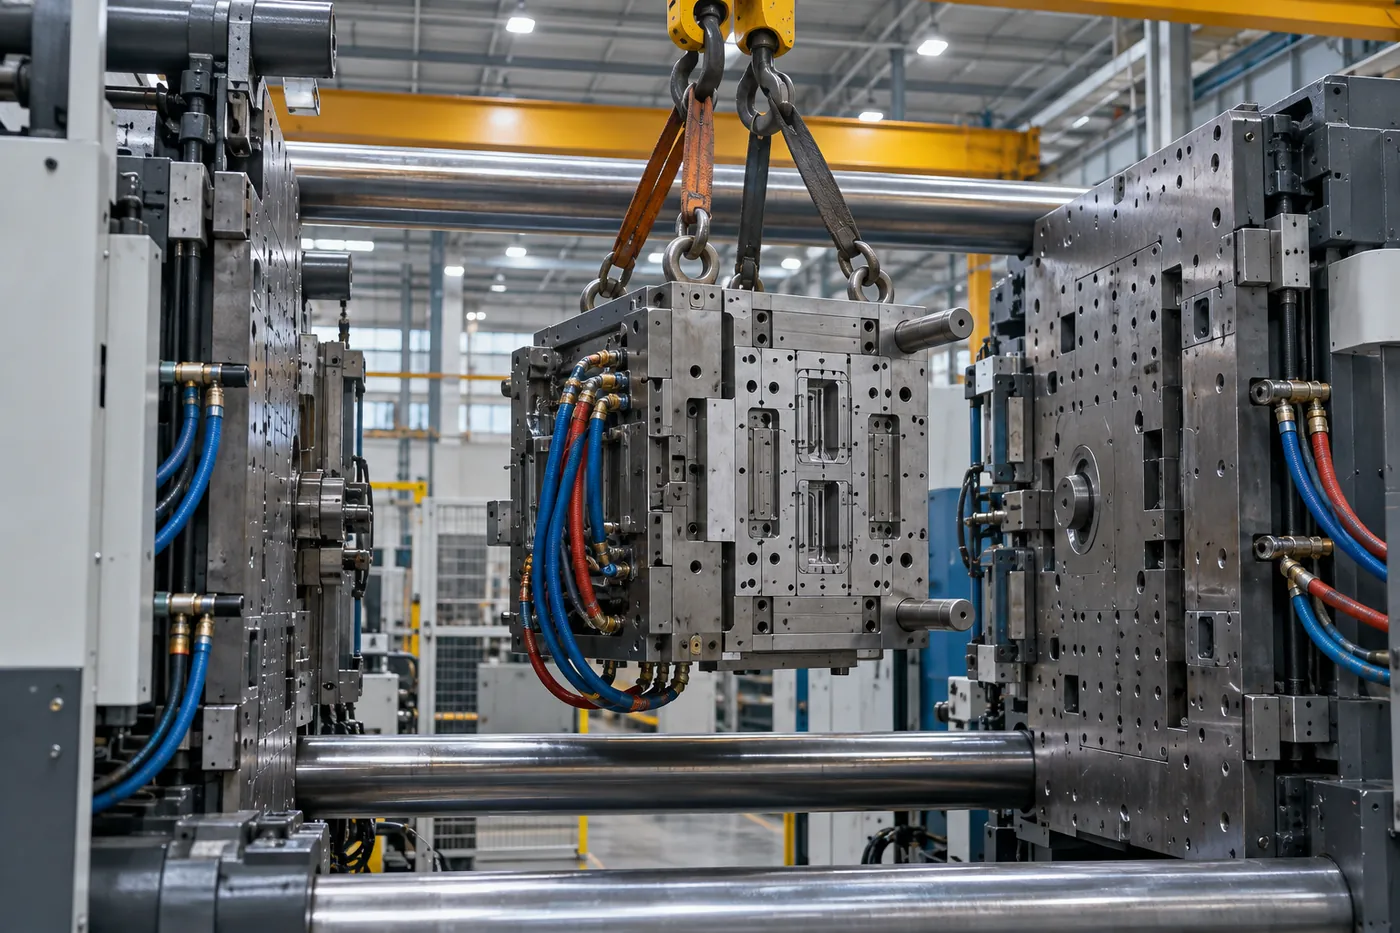
射出成型换模|模具身分与模次履历
模具管理
模次计数
换模
INJECTION MOLDING 射出成型:换模与模次管理
现场怎么换
天车吊模放入射出机模板间,锁模并接上冷却水路与热浇道;模次(shot)多以机台计数或模具上的机械式计数器记录,模具在多台机台间轮流使用。
卡在哪里
- 模具跨机台轮用,模次统计不完整
- 保养往往等到产品出问题或模具故障才做
- 模具与成型条件对不上,试模时间拉长
模具标签就是模具的身分证与模次帐本,换到哪台机都接得上。
- 上模时读取模具身分,自动对应料号与生产指令
- 机台计数经 PLC 回传,跨机台累计模次
- 到达模次阈值提醒保养,维修纪录一并留存
切割刀片
封装基板
良率
 06
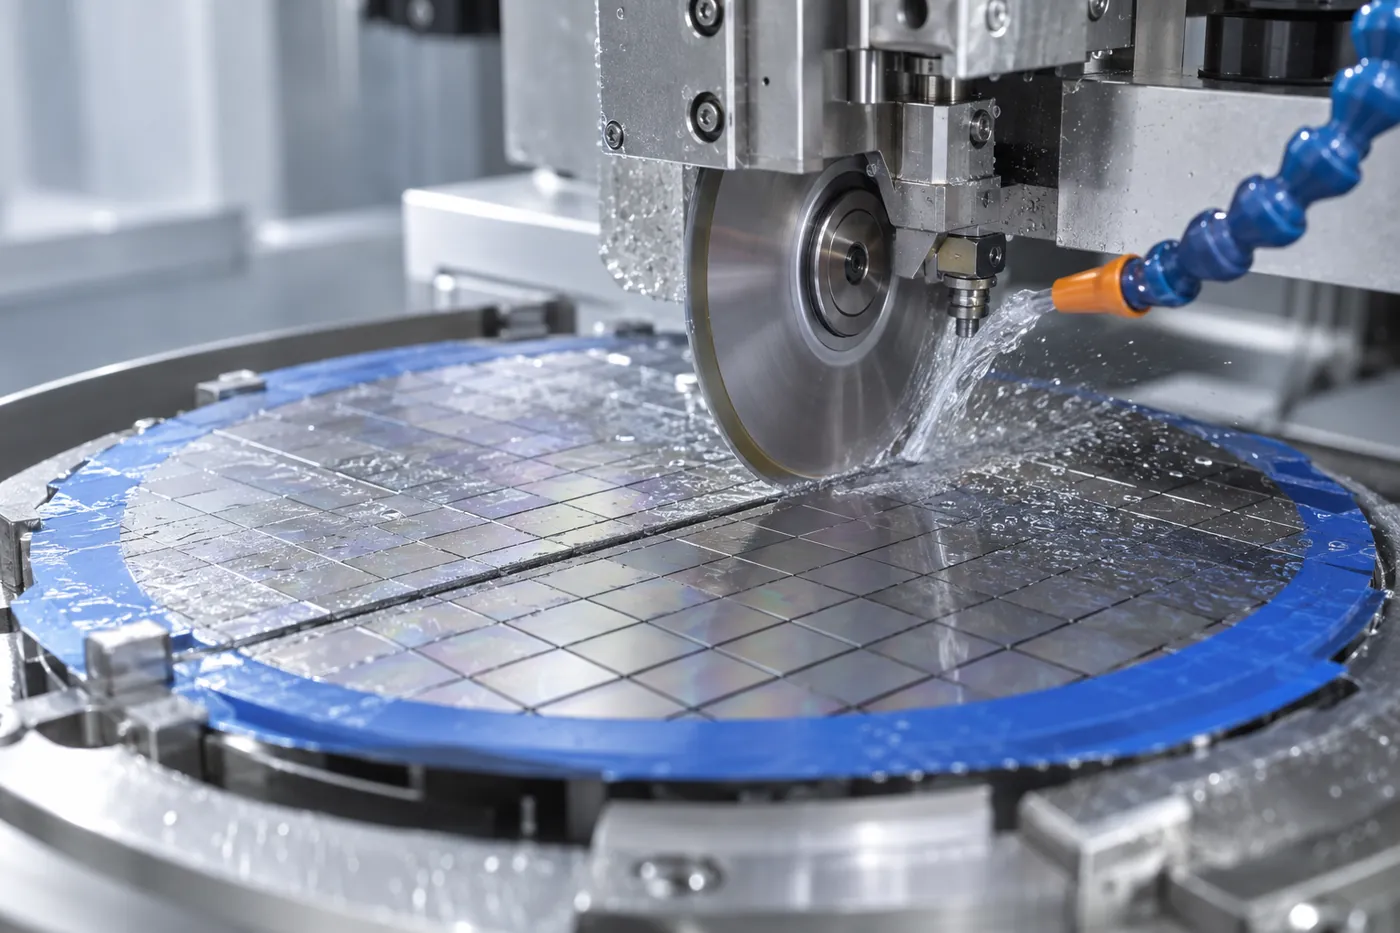
晶圆切割|切割刀片寿命管理
SEMICONDUCTOR DICING 半导体与精密加工:切割刀片
现场怎么换
晶圆切割机主轴换装钻石刀片,依刀片露出量与径向磨耗决定何时更换;换刀后需重新校正刀高。封装基板加工同样使用精密钻针与铣刀。
卡在哪里
- 刀片磨耗到一定程度即须报废,用过头可能断刀伤晶圆
- 刀片规格多、外观相近,换错直接影响切割品质
- 切割长度与片数统计靠人工,寿命判断保守又浪费
高精密制程对刀具寿命要求极高——每一次使用都精确记录。
- 刀片盒、治具与钻针创建身分,换刀前确认规格
- 使用累计自动入帐,避免过度磨耗影响良率
- AI 分析优化更换策略,延长刀具寿命
 07
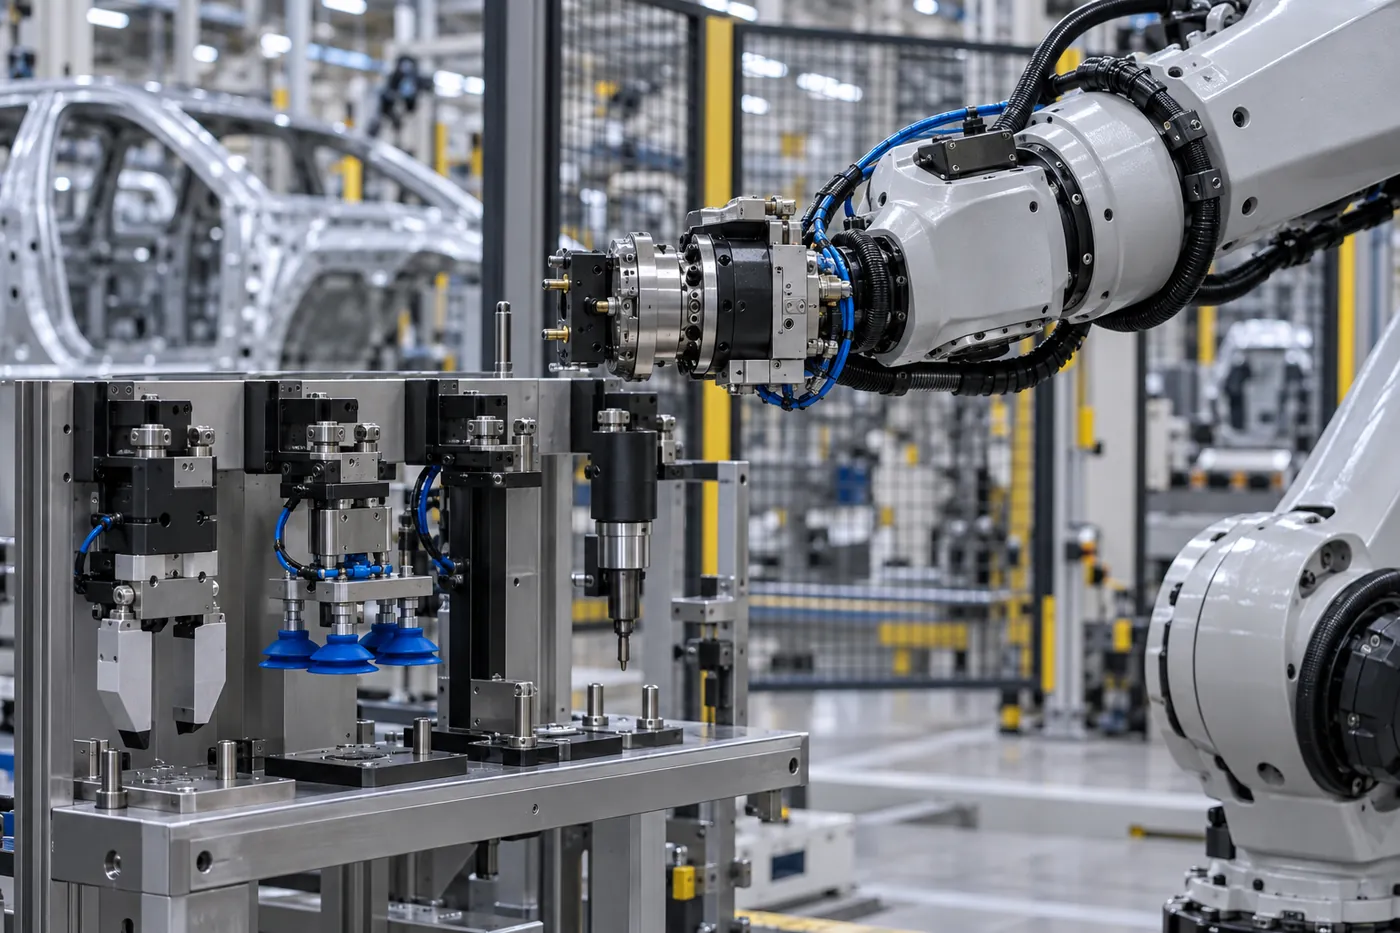
机器人快换头|末端工具身分确认
机器人快换头
EOAT
夹爪换头
自动化设备
ROBOT TOOL CHANGER 自动化设备:机器人换头(EOAT)
现场怎么换
机器人通过快换盘到工具架自动切换夹爪、真空吸盘、锁螺丝头等末端工具;每一种工件、每一道工序对应指定的末端工具与程序。
卡在哪里
- 工具架放错位置,机器人拿错头就撞机或夹坏工件
- 程序与实际装上的末端工具不对应,难以即时发现
- 换头次数、夹爪与吸盘保养没有纪录
每个末端工具都有身分,确认无误才动作。
- 取头位读写器读取工具身分,经 PLC 与程序比对后放行
- 换头次数自动累计,保养时机有数据依据
- 多台机器人共用工具,履历集中可查
 08
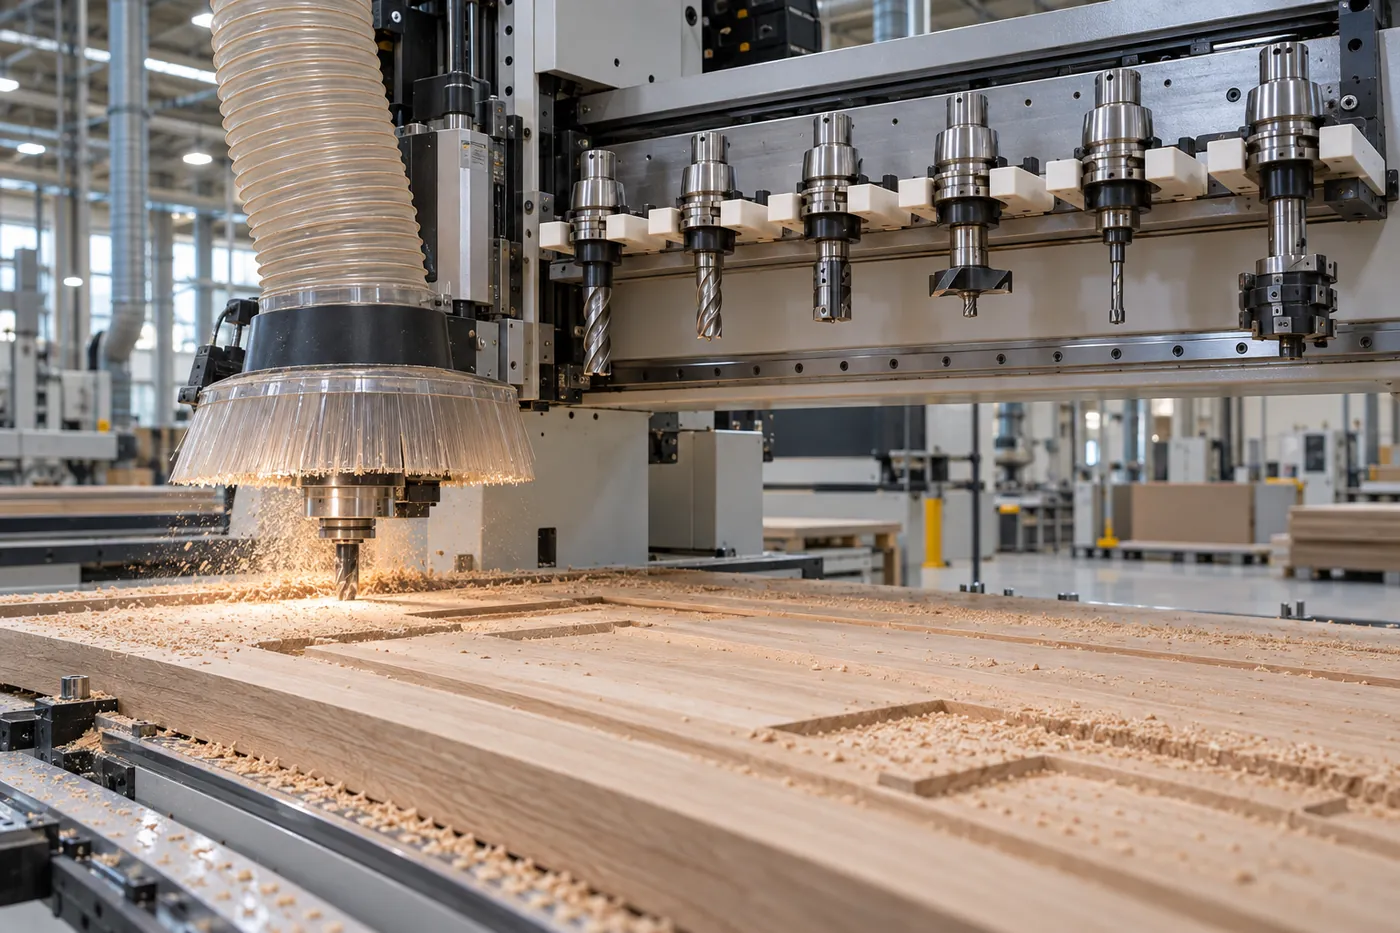
木工 CNC 雕刻机|刀把身分与送磨管理
CNC 雕刻机
HSK63
刀具送磨
精密模具
WOODWORKING & MOLD MAKING 木工 CNC 与精密模具加工
现场怎么换
板材加工中心以直排或盘式 ATC 换刀,HSK63 刀把最常见;铣刀钝化后送磨,钻石刀具可多次研磨。模具制造则以多把刀接力完成粗、精加工。
卡在哪里
- 刀钝没换,板材崩边、焦黑、封边不良
- 研磨后刀长改变、研磨次数无人追踪
- 多台机共用刀具,刀具去向难掌握
用数据优化刀具使用策略,延长刀具寿命并提升加工精度。
- 刀把身分、加工里程与研磨次数一卡记录
- 接近上限自动提醒送磨或更换
- 刀具在哪台机、状态如何,即时可查
为企业创造显著的营运价值
BENEFITS
精准掌握每一支刀具的状态,品质更稳、停机更少、耗材更省。
- 85%
减少人为错误
自动化识别与记录,大幅降低人工操作失误率
- 92%
提升品质一致性
精准控制刀具使用状态,确保每批产品品质稳定
- 40%
降低耗材浪费
优化更换时机,有效延长刀具使用寿命
降低人为错误
彻底消除人工抄写错误、漏记或重复记录,数据更可靠。
钻孔品质一致
每支刀都在最佳状态使用,避免孔径偏差、毛刺与断针。
减少停机与浪费
在最佳时机提前备刀,避免突发断针导致产线停机。
整体产线效率提升
缩短换刀时间、减少异常处理工时,交期更有保障。
已在 PCB、半导体封装与汽车电子产线展现成效
CASES
WS-RFID-DRILL 系统已成功导入多家 PCB 制造厂、半导体封装厂与精密加工企业。
PCB 多层板生产线 50 台钻孔机・3000+ 支钻针
半导体封装基板厂 微细钻孔・全生命周期追踪
汽车电子零组件厂 IATF 16949 刀具履历追溯
99.5%
使用记录准确率(原 78%)
大型 PCB 制造厂管理超过 3000 支不同规格钻针,导入后记录准确率大幅提升,因钻针问题导致的品质异常明显下降。
-67%
钻针品质异常
180万
年省耗材 NT$
+25%
钻针寿命延长
对微细钻孔精度要求极高,通过 AI 分析优化钻针更换策略,寿命、良率与稼动率同步提升。
+3.2%
良率提升
18 h
每月减少停机
100%
客户稽核通过率
每批产品都能追溯到使用的钻针编号与状态,稽核顺利通过,并获得主要车厂客户高度肯定。
每批
追溯到钻针编号
全程
刀具状态留存
技术规格
SPECIFICATIONS
模块化设计,可依产线规模弹性扩充读写器数量与监控点位。
产品型号 WS-RFID-DRILL 模块化设计,读写器数量与监控点位弹性扩充 识别技术 UHF RFID 非接触式识别 UHF 超高频 RFID(EPC Gen2/ISO 18000-6C),RF 输出 30 dBm,搭配环形天线近距离读取刀把/钻针标签,识别速度 < 0.1 秒 通信接口 RS-485 工业标准 支持 Modbus RTU 协定,可连接 PLC、工控电脑或 MES 系统,最长通信距离 1200 公尺 工作电压 DC 6–30V 宽电压 内置过压、欠压与反接保护,适应工厂复杂电力环境 数据平台 云端 AI 分析系统 网页版与手机 APP,多用户权限、即时仪表板、历史查找、自订报表导出 环境适应性 工业级防护 IP65 工作温度 -10°C~60°C,适应高温、高湿、粉尘等严苛环境 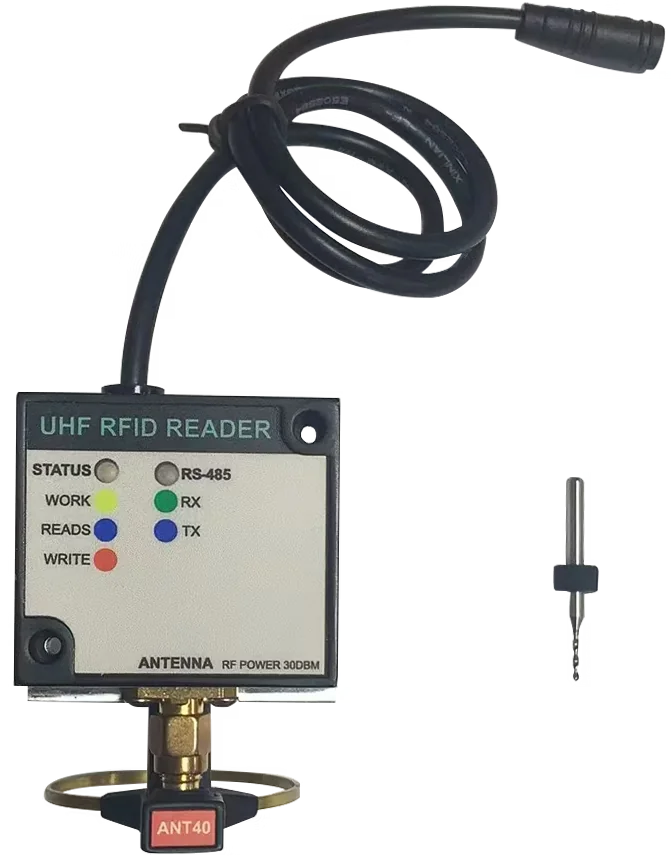
读写器+环形天线+刀具标签
五步骤快速导入,对产线影响最小
DEPLOYMENT
从现场评估、系统规划到安装测试,全程由专业团队协助;上线后持续提供技术支持。
- 01
需求分析与现场评估
了解产线配置、换刀方式与管理需求
- 02
系统规划与方案设计
规划读写器点位、标签形式与系统架构
- 03
硬件安装与系统集成
安装读写器并集成
PLC
、MES 等既有设备
- 04
测试验证与人员培训
系统功能测试与操作教育训练
- 05
正式上线与持续支持
系统正式运作与长期技术服务
标准导入时程仅需 2–4 周,包含硬件安装、系统集成、人员教育训练与试运行。
常见问题
FAQ
导入 RFID 换刀管理前,大家最常问这些。
RFID
换刀管理读写器适合哪些行业?
可以直接接
PLC 或 MES 吗?
读取距离与速度是多少?
读取距离 5–15 公分,识别速度 < 0.1 秒,刀具经过读写器即自动完成识别,不影响生产节奏。
工厂电源不稳、环境粉尘多可以用吗?
可以。DC 6–30V 宽电压设计,内置过压、欠压与反接保护;防护等级 IP65,工作温度 -10°C~60°C。
需要大幅改造现有机台吗?
不需要。系统提供标准化接口,可与现有钻孔机、CNC 设备及 MES 集成,快速导入智能管理功能。
导入要多久?管理者怎么看数据?
标准导入时程 2–4 周。上线后通过网页版与手机 APP 查看即时仪表板、历史数据与自订报表,并支持多用户权限管理。
换刀、换头、换模的每一个现场
GALLERY
CNC 刀库 × 刀把 RFID
WS-RFID-DRILL 套件
SMT 吸嘴管理
冲压换模
射出换模
PCB 钻针管理
机器人快换头
晶圆切割刀片
让每一次换刀,都有据可查
想了解 WS-RFID-DRILL 如何导入您的产线,或预约现场评估与系统展示?文星电子提供免费初步咨询,协助评估导入效益与投资报酬率;点位、标签与报表皆可依需求订制。
一、招标规格常见要求 vs. WS-RFID-DRILL
二、应用场景:谁在买、用在哪
三、采购与招标常见问题
「常见写法」整理自国内外公开的采购与计划文档,只用来说明常见的规格条文。WS-RFID-DRILL 的性能以本页规格与正式规格书为准。