工具交換用 UHF RFIDリーダー、RS-485 Modbus、IP65|CNC工具・PCB用ドリルビット・ロボットのクイックチェンジヘッド
型番:
WS-RFID-DRILL
CNCのツールマガジン、PCBの穴あけ、ロボットのクイックチェンジヘッド向けのUHF RFIDリーダーです。工具やドリルビットを装着時に識別して作業指示と照合し、使用回数を自動的に記録します。EPC Gen2/ISO 18000-6C、30 dBm、近距離読み取り用リングアンテナ、RS-485(Modbus RTU)で最大1200 mのPLCやMESに接続、DC 6–30V、IP65。
機械を大きく改造せずにPLCやMESに直接接続でき、産業用ハウジングは粉塵や湿気に強い設計です。選び方:工具、ドリルビット、ノズルの識別と寿命管理なら本製品を。金型と機械のストローク数なら金型カウントリーダーを。AGVのステーションや治具の識別だけなら汎用の産業用リーダーをお選びください。機械台数と工具やドリルの種類をお知らせいただき、サンプルをお送りいただければ、タグとリーダーを選定します。
- UHF RFID(EPC Gen2/ISO 18000-6C)、30 dBm、近距離読み取り用リングアンテナ
- RS-485、Modbus RTU、最大1200 m
- DC 6–30V ワイド入力、IP65


すべての工具とヘッドに固有のIDを:交換ステーションで1回読み取るだけで、どれが装着されているか、何回使用したか、いつ交換時期かをシステムが把握します。
UHF RFIDリーダー|主な特長
- 誤った交換を防止
ステーションでIDを読み取って作業指示と照合し、誤りがあれば警告します。 - 寿命を自動カウント
使用回数と時間を記録し、上限が近づくと通知します。 - PLCやMESに直接接続
産業用通信規格で、機械を大きく改造する必要はありません。 - 産業用設計
幅広い電源電圧に対応し、防塵・防水のハウジング。 - 完全な履歴
各ロットを使用した工具までさかのぼれます。
主な用途
似た外観のツールホルダーは混同されがちでしたが、今では装着時にそれぞれを識別し、ポケットと作業指示と照合します。
ボール盤の横のホワイトボードで数を数える必要はもうありません。カラータグが使用回数と穴径を記録し、上限に達すると通知します。
段取り替え時にノズルと治具を識別し、払い出しから廃棄までの履歴を構築します。
どのグリッパーやカップリングが取り付けられたかをコントローラーが読み取ります。
配線と取り付け
- 1工具、ドリルビット、クイックチェンジヘッドにタグを取り付けます(ドリルビットにはカラータグ)。
- 2交換ステーションまたは装着ステーションにリーダーとリングアンテナを取り付けます。
- 3リーダーをPLCまたは産業用PCに接続し、工具番号と寿命の上限を設定します。
- 4実際に数回交換を行い、IDとカウントが正しくアップロードされることを確認します。
選び方
管理対象に応じてお選びください:
読み取り距離、インターフェース、電源、保護等級は以下の仕様をご覧ください。
機械台数と工具やドリルの種類をお知らせいただき、サンプルをお送りいただければ、タグとリーダーを選定します。
FAQ
Q:機械のプログラムを変更する必要がありますか?
産業用通信でPLCに接続するため、通常は読み取りコマンドを追加するだけです。
Q:極小のドリルビットにはどうやってタグを付けますか?
ビットに差し込む専用のカラータグを使用します。
Q:データをクラウドに送れますか?
はい。Webとスマートフォンでリアルタイムのダッシュボードとレポートを確認できます。
▼ 仕様、製品画像、ダウンロードは以下をご覧ください
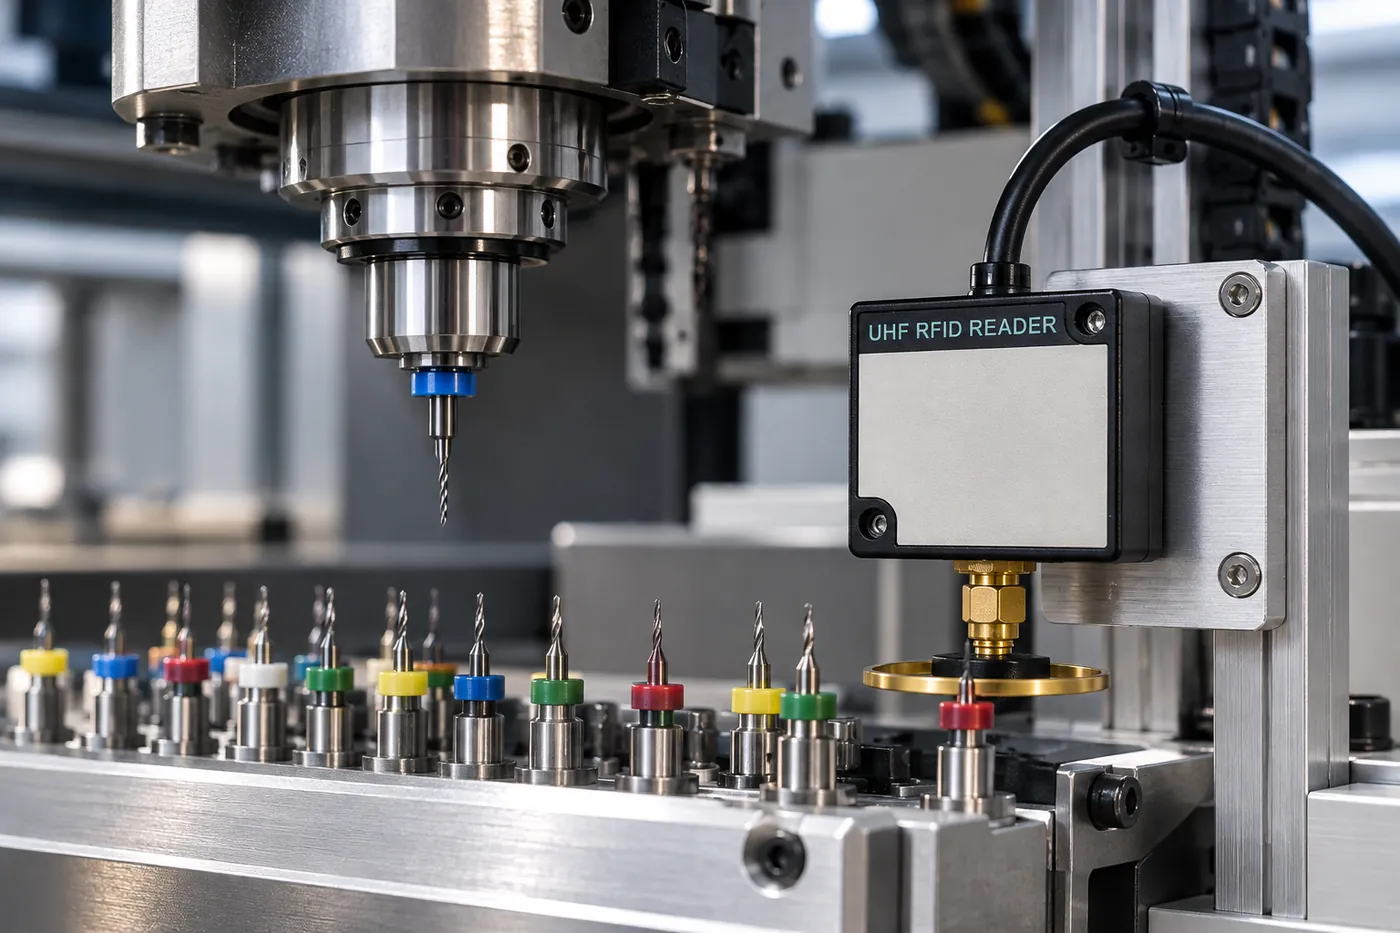
すべての工具、すべてのヘッドに固有のIDを CNCのツールマガジン、PCB用ドリルビット、ダイ、金型、ロボットのツールチェンジャー:どの工具を装着したか、何回稼働したか、いつ交換時期か — 1回の読み取りでわかります。
WS-RFID-DRILL|RFID 工具・ヘッド交換用IDリーダー 工具は交換ステーションでリーダーを通過する際に非接触で識別され、使用回数が自動的にカウントされます。データはRS-485 / Modbus RTUでPLC、MES、クラウドプラットフォームに直接送られます。誤った工具はその場で止められ、工具寿命の管理が紙や記憶に頼ることはなくなります。
85%
人為的ミスの削減
92%
品質の一貫性の向上
40%
消耗品の無駄の削減
<0.1s
識別時間
1200m
RS-485 最大距離
- 誤った工具?その場でストップ 各工具をステーションで読み取り、作業とポケットに照合します。
- 工具寿命を自動カウント 使用回数、加工時間、累積距離を記録し、上限の前に警告します。
- PLCやMESに直接接続 Modbus RTU対応の産業用RS-485 — 既存の機械を大きく改造する必要はありません。
- 工場現場向けの設計 DC 6–30 V ワイド入力、IP65、-10 °C~60 °C — 粉塵や湿気も問題ありません。
従来の工具交換の5つの問題を一挙に解決
BEFORE / AFTER
手作業の記録は遅く、ミスが起こりがちです。すべての工具にデジタルIDを与え、払い出し、段取り、再研磨から廃棄まで自動的に追跡します。
項目
手作業の記録 / 目視確認
工具番号、リングの色、ステッカー — 似た工具が混同される
用紙やホワイトボードに記入 — 記入漏れや重複記入
勘頼み:早すぎれば工具の無駄、遅すぎれば破損
顧客監査のたびに書類を探し回る
スプレッドシートが分散し、管理者がリアルタイムで確認できない
WENSHING RFID 工具管理
固有のIDを< 0.1 sで非接触読み取り — 推測不要
工具がリーダーを通過するたびにカウントし、リアルタイムでアップロード
履歴から寿命を予測し、上限の前に自動で通知
工具の完全な履歴 — 各ロットを工具IDと状態まで追跡
Webとモバイルアプリでリアルタイムのダッシュボード、ワンクリックでレポート出力
工具の識別
使用回数
交換時期
トレーサビリティ
データ連携
リーダー+リングアンテナ+工具タグ — すぐに使える
PRODUCT
STATUS / WORK / READS / WRITEとRS-485 RX / TXのLEDで、読み取り、書き込み、通信の状態がひと目でわかります。
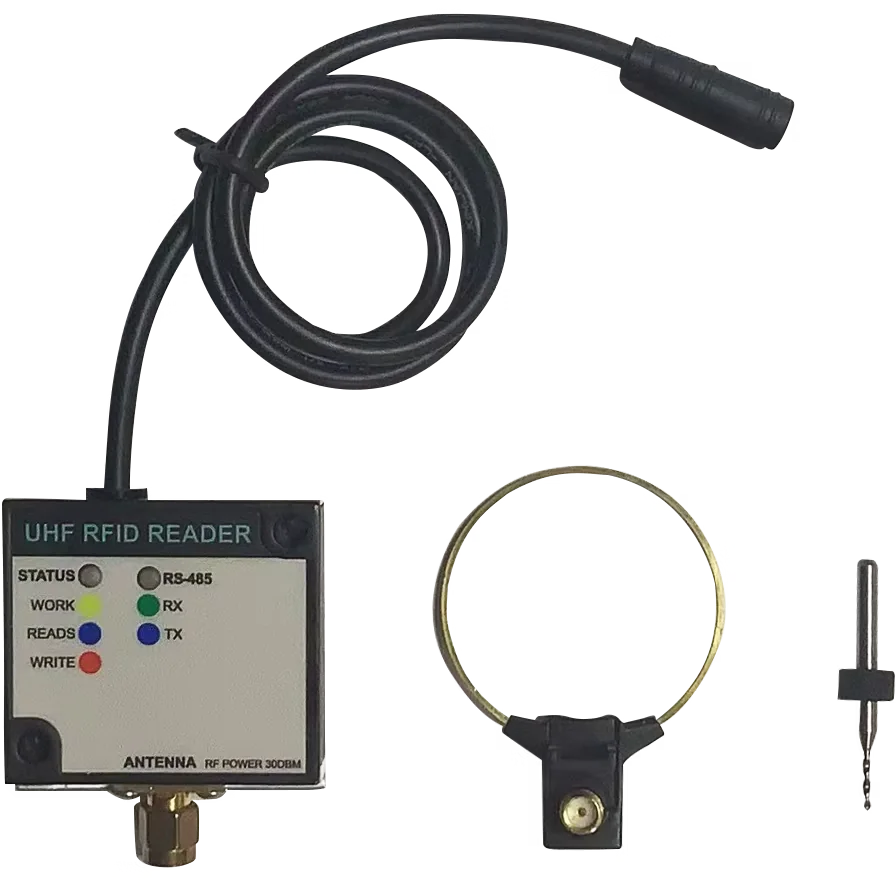
WS-RFID-DRILL
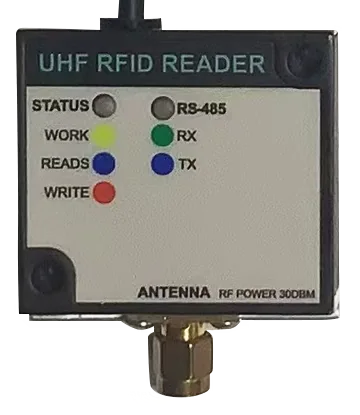
リーダー
読み書きとリンクのLED
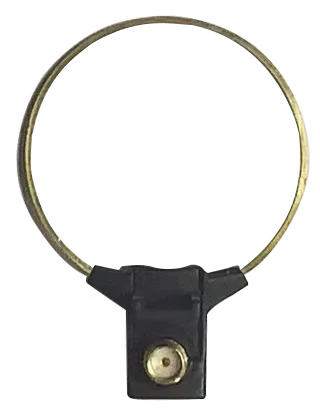
リングアンテナ
工具の通過時に読み取り
非接触 RFID 識別
手作業のスキャンや接触は不要:工具はリーダーを通過する際に識別・記録され、生産を遅らせません。
使用回数と工具寿命
使用回数、加工時間、累積距離を記録して寿命モデルを構築し、交換の通知を出します。
AI クラウド分析とレポート
データはリアルタイムでアップロードされ、AIが使用状況レポート、効率分析、異常警告を作成します — Webでもモバイルでも。
既存のラインに適合
標準インターフェースでボール盤、CNC設備、MESに接続 — 迅速な導入、高い投資対効果。
工具タグからクラウドの警告まで — 閉じたデータループ
ARCHITECTURE
すべての工具にタグを、重要なステーションにリーダーを、RS-485にデータ収集モジュールを、そして分析とリアルタイム警告のためのクラウドAIプラットフォームを。
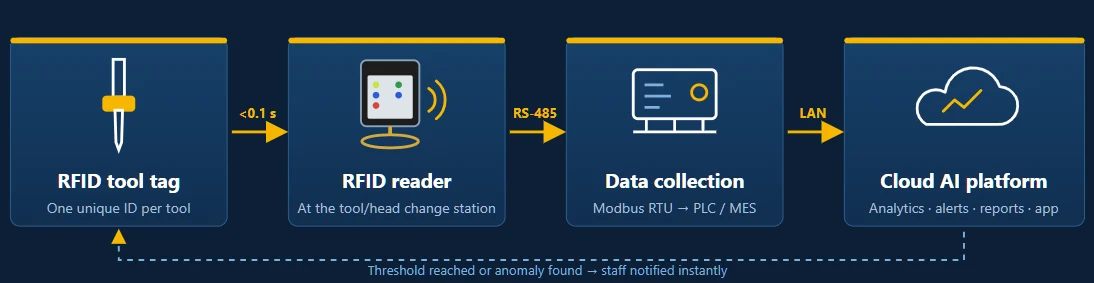
工具タグ
工具、ホルダー、ダイ、金型、治具に取り付けまたは埋め込み、それぞれを識別します。
リーダー
読み取り距離5–15 cm、識別< 0.1 s、段取りステーションや工具交換ステーションに取り付け。
データ収集
Modbus RTU対応の産業用RS-485、最大1200 mでPLCや産業用PCに接続。
クラウドプラットフォーム
マルチユーザーの権限、リアルタイムのダッシュボード、履歴検索、カスタムレポートの出力。
1回の工具交換で、6つのことを自動で実行
ONE TOOL CHANGE
オペレーターは通常どおり工具を交換するだけで、識別、照合、カウント、警告、記録はすべてバックグラウンドで行われます。
- 01
工具をステーションへ
工具、ホルダー、ダイが交換ステーションに到着
- 02
< 0.1 sでIDを読み取り
非接触読み取り — スキャン作業は不要
- 03
照合
PLC / MESが作業の工具リストと照合
- 04
使用回数をカウント
回数、加工時間、距離を記録
- 05
しきい値の警告
寿命間近や異常時は?すぐに通知
- 06
履歴とレポート
各ロットを工具IDと状態まで追跡
8つの業界の工具交換 — どこで問題が起こり — RFIDでどう解決するか
INDUSTRIES
交換するものはホルダー、ドリルビット、ノズル、ダイ、ブレード、エンドエフェクターとさまざまですが、悩みは同じです:違うものを使う、数え間違える、使いすぎる。
CNC
マシニングセンター
ATCマガジン · BT/HSKホルダー
PCB
穴あけ / ルーター加工
ヒット数 · 再研磨
SMT
実装
ノズルの段取り替え · 清掃
プレス金型
クイックダイチェンジ · ストローク
射出成形
金型交換 · ショット数
半導体ダイシング
ダイシングブレード · 摩耗
ロボットのツールチェンジャー
EOAT · グリッパー / 吸着
木工
CNC
HSK63
ホルダー · 再研磨
| 業界 | 交換するもの | 寿命の数え方 | 最大のリスク | RFIDで管理するもの |
|---|---|---|---|---|
| CNC加工 | BT/HSKホルダー+刃物 | 使用回数、切削時間 | ポケット違い、オフセットの入力ミス → 衝突 | ホルダーID、ポケット照合、寿命カウント |
| PCBの穴あけ | マイクロドリル、ルータービット | ヒット数、再研磨回数 | 再研磨回数の誤り → 折損、穴の不良 | ビットごとのカウント、距離、再研磨履歴 |
| SMT実装 | ノズル、ノズルステーション | 吸着回数、清掃サイクル | ノズルの種類の混在 → 吸着ミス、位置ずれ | ステーションID、種類の照合、清掃の警告 |
| プレス加工 | 順送 / 単発金型 | ストローク数 | 金型番号が判読できない → 金型違い、衝突 | 金型ID、ストローク累計、予防保全の警告 |
| 射出成形 | 金型 | ショット数 | 機械をまたぐとショット数が失われる | 金型履歴、機械をまたいだショット累計 |
| 半導体ダイシング | ダイヤモンドダイシングブレード | 切断長、摩耗 | 使いすぎたブレードが破損 → ウェーハの損失 | ブレード/ケースID、使用量の累計 |
| ロボットのツールチェンジャー | グリッパー、吸着、ドライバー | 交換回数、サイクル数 | ラックのスロット違い → 工具違い、衝突 | エンドエフェクターID、交換回数 |
| 木工CNC | HSK63ホルダー+ルータービット | 距離、再研磨 | 切れ味の落ちたビット → 欠け、焦げ | ホルダーID、距離と再研磨の履歴 |
 01
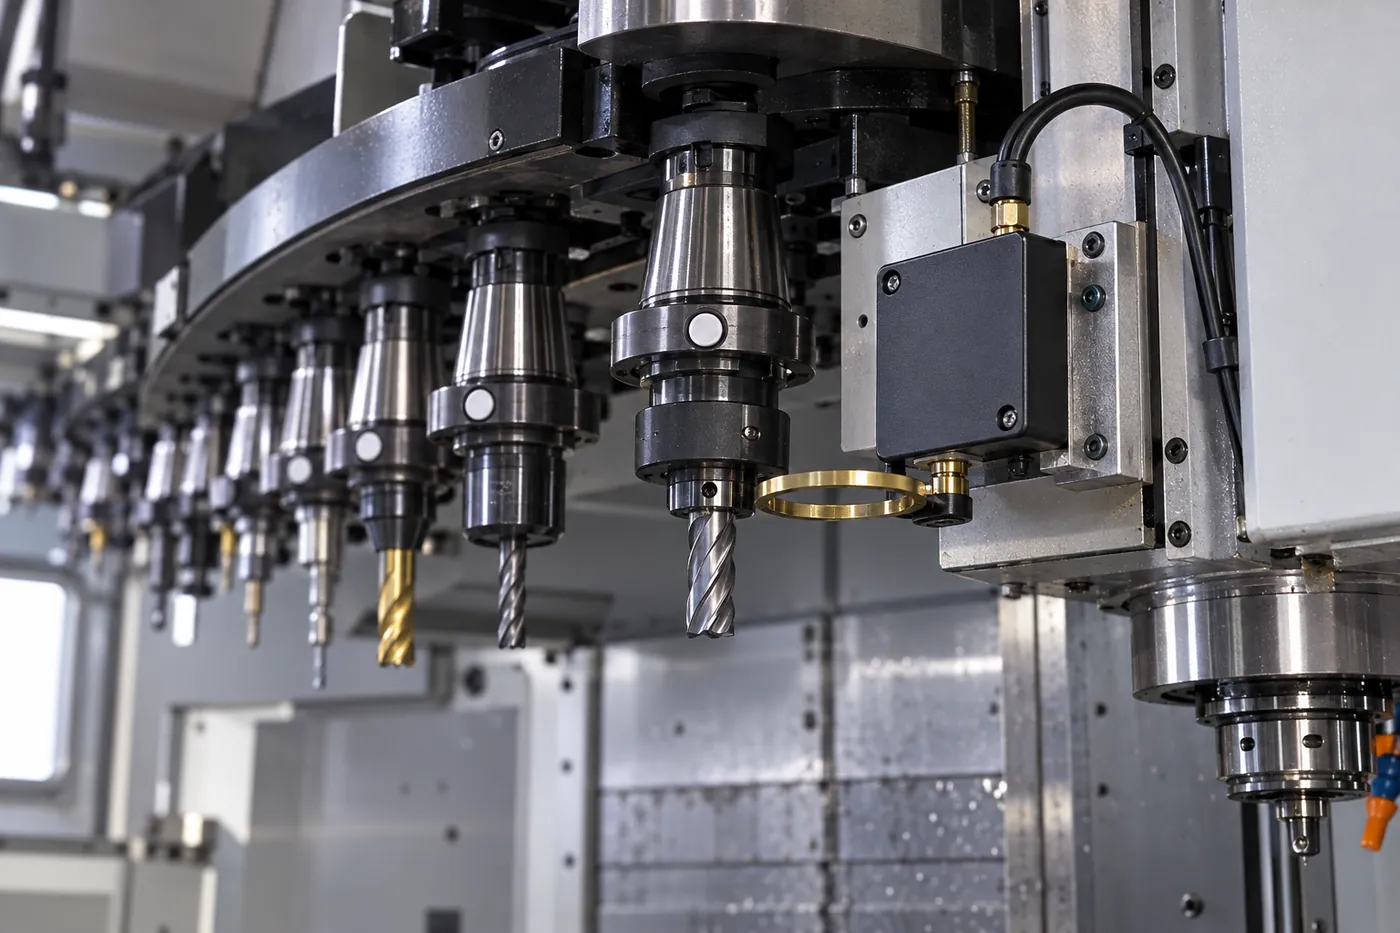
CNCツールマガジン|RFIDによるツールホルダー識別
CNCツールマガジン
RFIDツールホルダー
工具プリセット
工具寿命管理
CNC MACHINING CENTER CNCマシニングセンター:ATCによる工具交換
工具の交換方法
工具はプリセッターで長さと半径を測定し、BT/HSKホルダーに取り付けて、オペレーターがマガジンのポケットに装着します。プログラムがTコード+M6を呼び出し、ATCアームが工具を交換します。長さのオフセットは制御装置に手入力することが多く、工具寿命は制御装置のカウンターや紙で管理されています。
問題が起こる場所
- 工具のポケット違い、またはランダムポケットの交換後にポケットテーブルがずれる — 最初の動作で衝突
- オフセットの1桁の入力ミスで部品が不良に
- 寿命を超えて工具を使い、寸法と仕上げが損なわれる
- 監査の際、どの工具でどのロットを加工したかを証明できない
ホルダーにRFIDタグを取り付ければ(一般的にはDIN 69873の穴に)、装着時にすべての工具を確認できます。
- 装着ステーションで< 0.1 sでIDを読み取り、Modbus RTUでPLC / MESに送信 — 不一致なら警告
- 使用回数と切削時間を自動的に累計し、上限の前に交換を準備
- 工具の完全な履歴がIATF 16949やAS9100のトレーサビリティを支援
PCB用ドリルビット
再研磨の追跡
ヒット数
ドリルの折損
- 02
PCBの穴あけ|ドリル寿命と再研磨の管理
PCB DRILLING & ROUTING PCBの穴あけとルーター加工:ドリルビットとルータービット
工具の交換方法
多軸ボール盤はビットを自動的に交換します。各ビットにはリングカラーが付いており、その位置が深さの基準になります。ビットは設定したヒット数で使用を終え、再研磨に出され、リングを付け直して戻されます。1本のビットは廃棄されるまでに何度か再研磨されます。
問題が起こる場所
- 何千本もの同じビットが混在し、再研磨回数はリングの色や紙で管理
- 数え間違えると使いすぎになり、折損、穴径のずれ、バリが発生
- 早すぎる廃棄でドリルコストが高止まり
- 品番の切り替え時にドリルカセットを間違えると、ロット全体が手直しに
すべてのドリルビットにデジタルIDを — これこそWS-RFID-DRILLの得意分野です。
- 多層基板、HDI、リジッドフレックスのラインで、多くのサイズの何千本ものビットを管理
- 使用回数、加工時間、距離を記録 — 再研磨はもう記憶に頼りません
- AIが最適な交換時期を予測し、ビットの寿命を延ばして突然の折損による停止を防止
工具データは紙ではなく工具とともに移動
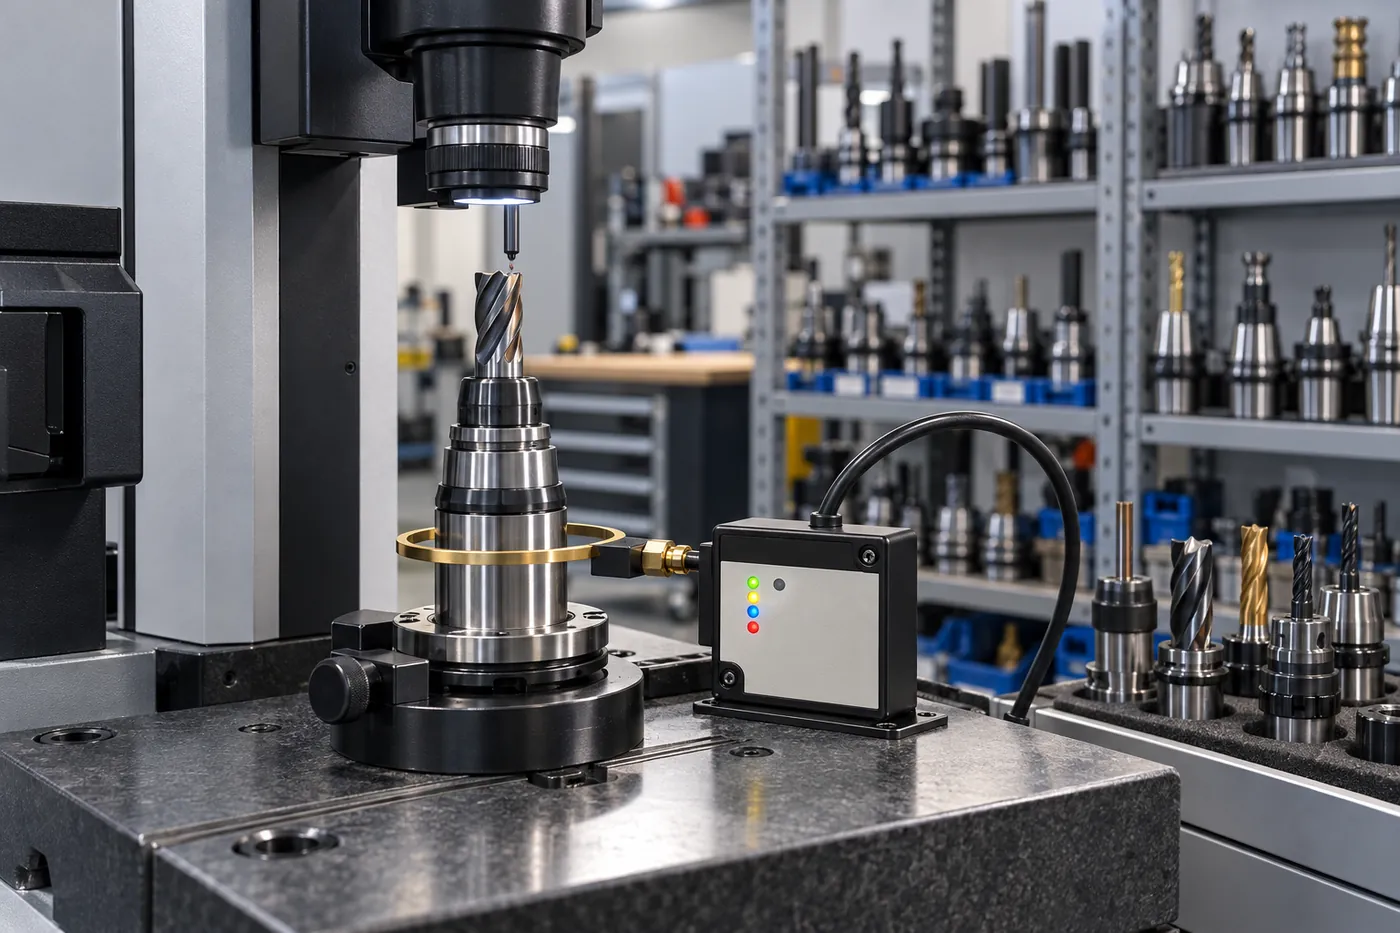
工具庫やプリセッターから機械のマガジンまで、リーダーを通過するたびに記録が残ります。どの工具がどの機械にあり、どれだけ稼働し、残りの寿命はどのくらいか — スマートフォンで確認できます。
RFIDによる工具識別
工具寿命管理
ミスを防ぐ工具交換
工具のトレーサビリティ
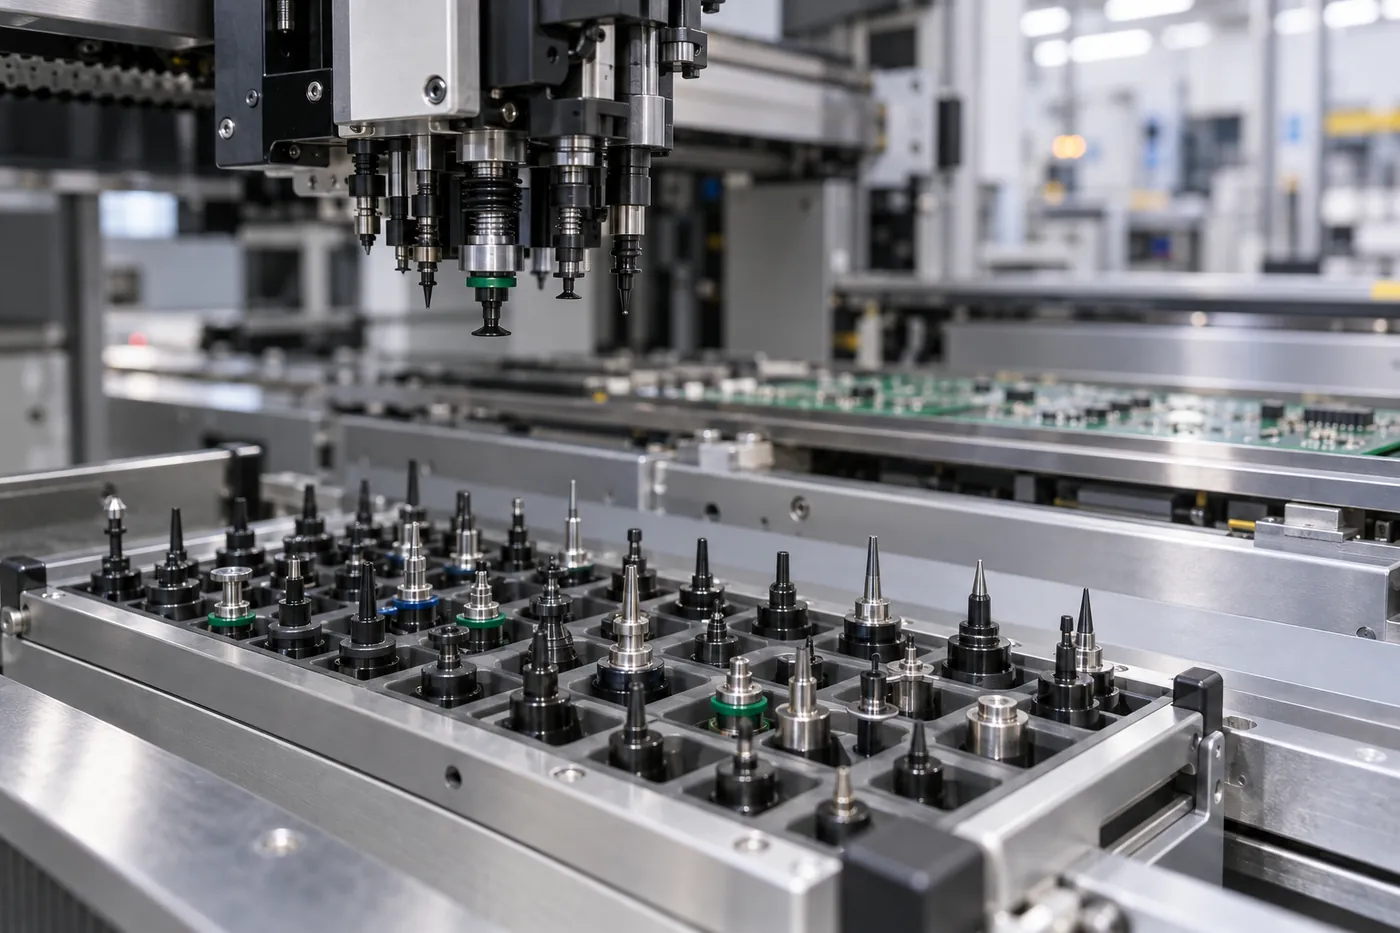 03
SMTノズルステーション|段取り替えの管理
ノズル管理
SMTの段取り替え
ノズルの清掃
SMT PICK & PLACE SMT実装:ノズルの段取り替えと手入れ
工具の交換方法
実装機は部品のサイズに応じて異なる種類のノズルを使用し、段取り替えの際にノズルチェンジャーで自動または手動で交換します。ノズルは定期的な清掃と点検が必要で、大規模工場では1万本以上のノズルを運用しており、使用寿命は数か月から1年です。
問題が起こる場所
- 似た外観のノズルの種類が混在:吸着ミス、位置ずれ、マンハッタン現象
- 清掃サイクルを用紙で管理し、漏れに気づかない
- 損傷したノズルが他のラインに移り、問題が繰り返される
ノズルステーションと治具にIDを付け、段取り替えの前に正しいノズルが正しい機械にあることを確認します。
- 段取り替え時にステーションIDを読み取り、製品プログラムと照合
- 機械からの吸着回数を累計し、しきい値で清掃を通知
- ノズル履歴の一元管理で、ライン間の配分が明確に
金型交換
SMED
ストローク数
金型保守
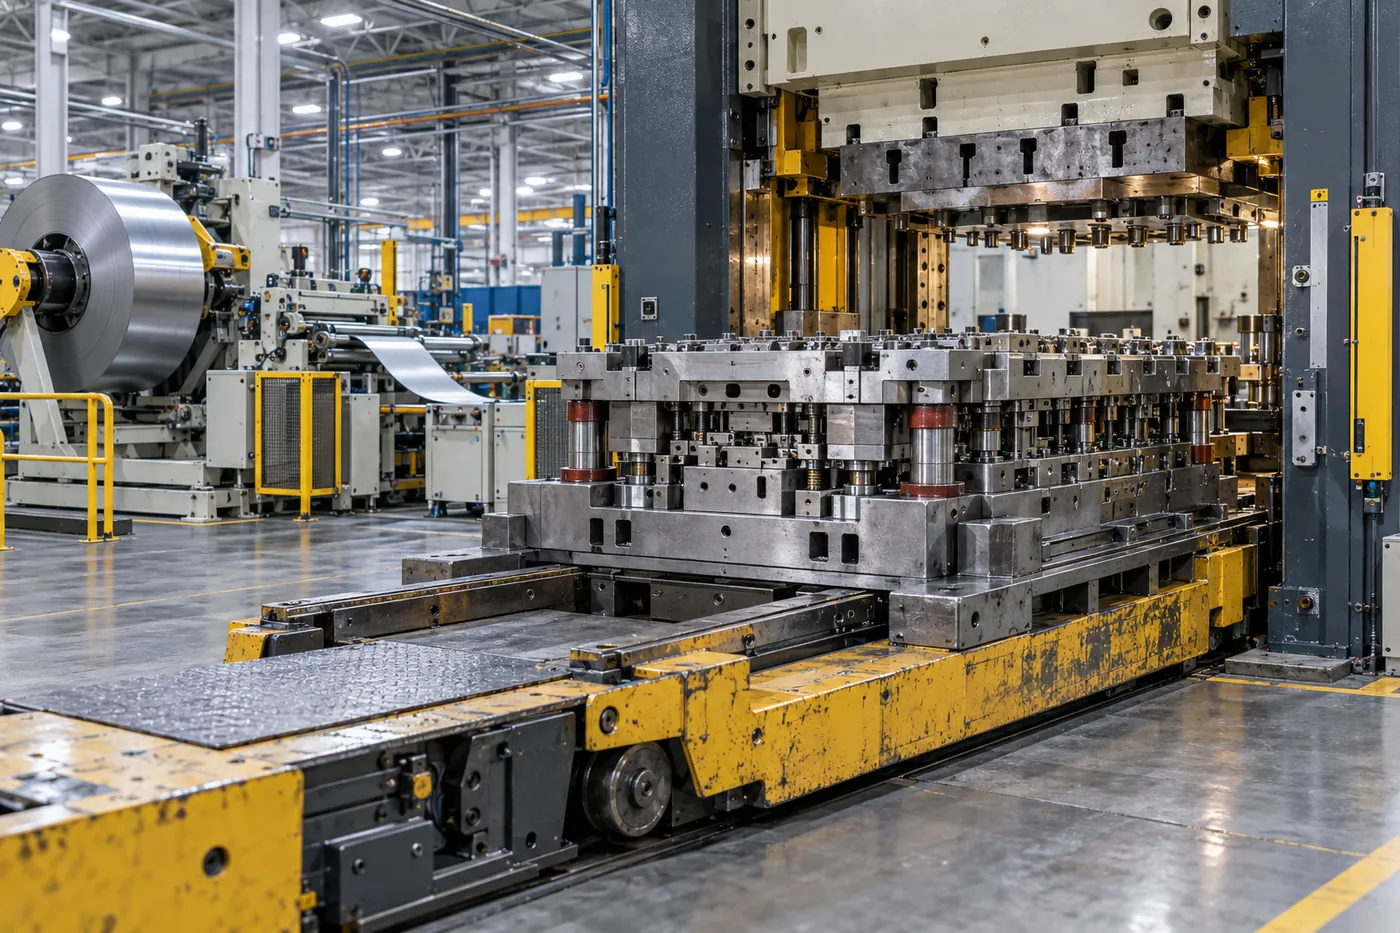 04
クイックダイチェンジ|金型IDとストロークカウント
STAMPING DIES プレス加工:クイックダイチェンジ(SMED)
工具の交換方法
金型は台車やローラーボルスターで搬入され、油圧クランプで固定し、ダイハイトを設定して初品を確認します。SMEDを導入した工場では金型交換を分単位の標準作業として扱い、金型保守は累計ストローク数に基づいて計画します。
問題が起こる場所
- 金型番号は塗装や刻印で表示されているため摩耗して消える — 金型を間違えると金型の破損に
- ストローク数が複数のプレス機に分散し、保守は実際の使用ではなくカレンダーに従う
- 保守漏れはパンチの欠けやバリの原因に、過剰な保守は生産能力の無駄に
金型にタグを、プレス機にリーダーを:装着時に金型を確認し、ストロークを自動的に記録します。
- 交換ステーションで金型IDを読み取り、製造指示と一致した場合のみ許可
- PLCのストローク数をModbus RTUで受け取り、金型ごとに累計
- 保守のストローク数に達すると自動で警告 — データに基づく計画
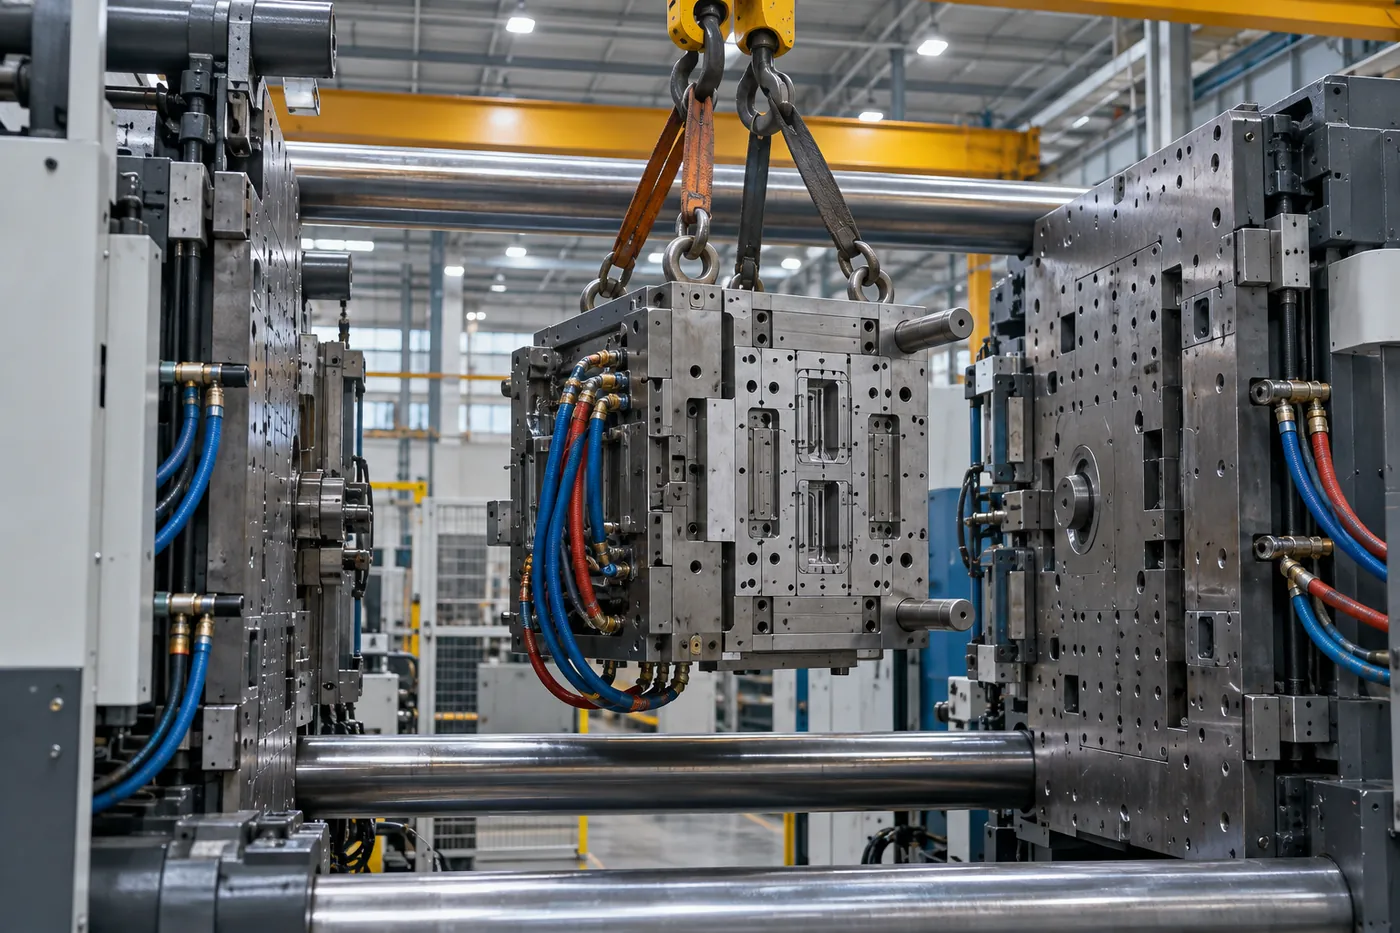 05
射出成形の金型交換|金型IDとショット履歴
金型管理
ショットカウンター
金型交換
INJECTION MOLDING 射出成形:金型交換とショット数
工具の交換方法
天井クレーンで金型をプラテン間に下ろし、クランプして冷却配管とホットランナーの配線を接続します。ショット数は成形機または金型の機械式カウンターでカウントされ、金型は複数の成形機の間で使い回されます。
問題が起こる場所
- 金型が成形機の間を移動し、ショットの累計が不完全
- 保守は部品の不良や金型の破損が起こるまで後回しにされがち
- 金型と成形条件の設定が合わず、段取り時間が延びる
金型タグは、どこへ行っても金型のIDカードとショット台帳になります。
- 段取り時に金型IDを読み取り、品番と製造指示に紐付け
- 成形機のカウントをPLC経由で受け取り、成形機をまたいでショットを累計
- ショット数のしきい値で保守を通知し、修理記録を保存
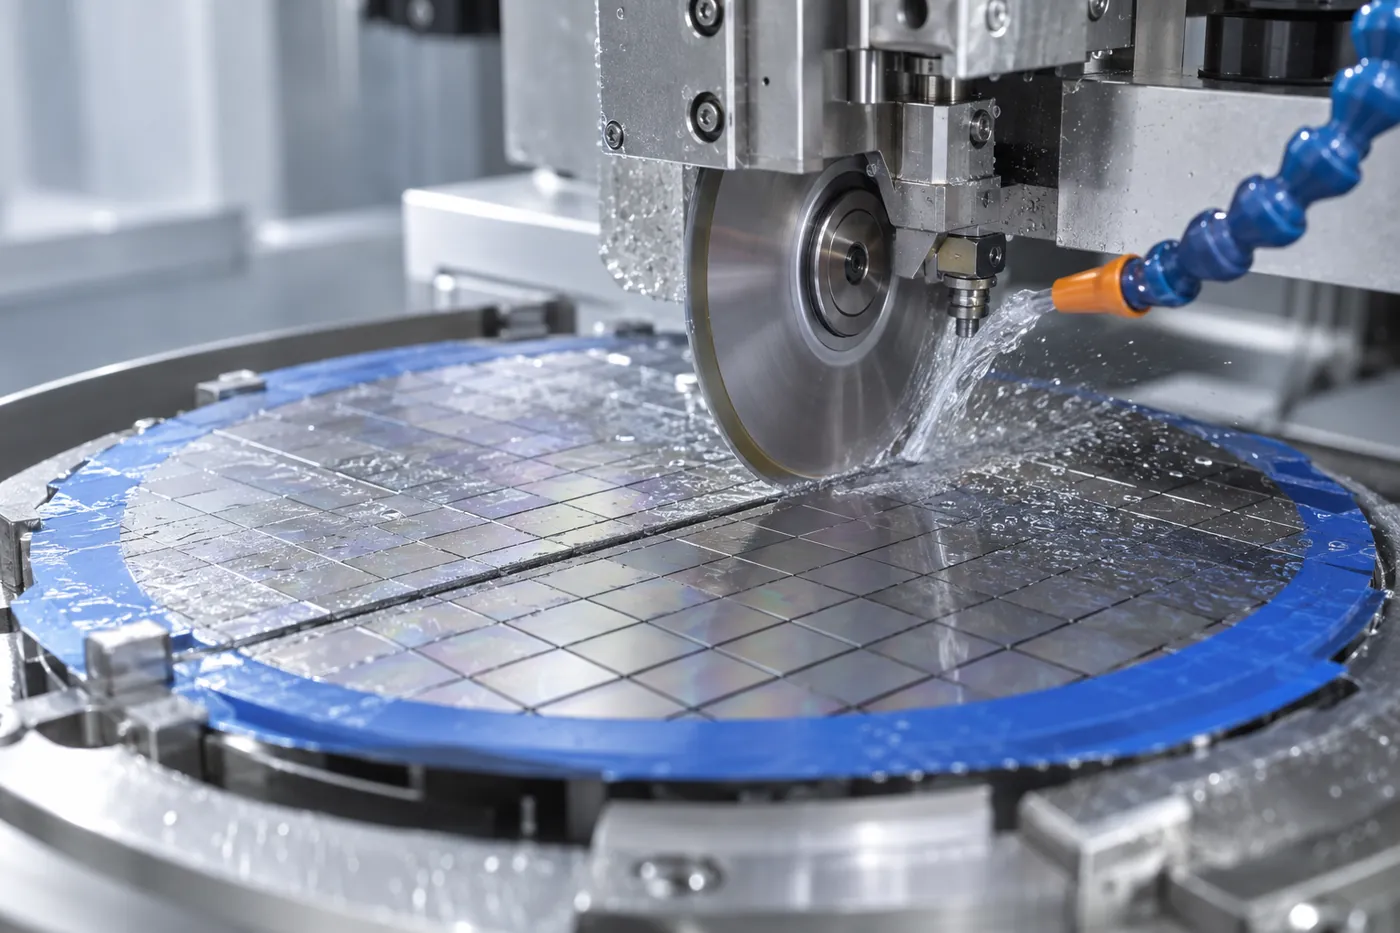 06
ウェーハダイシング|ブレード寿命管理
ダイシングブレード
パッケージ基板
歩留まり
SEMICONDUCTOR DICING 半導体・精密加工:ブレード
工具の交換方法
ダイシングソーはスピンドルにダイヤモンドブレードを取り付け、ブレードの露出量と径方向の摩耗に基づいて交換時期を判断し、交換のたびにブレードの高さを再校正します。パッケージ基板の加工にも精密なドリルとルータービットが使われています。
問題が起こる場所
- ブレードは限られた摩耗量で廃棄されますが、使いすぎたブレードは破損してウェーハを損傷することがある
- 似た仕様のブレードが多く、間違えると切断品質に直結
- 切断長とウェーハ枚数を手作業で管理 — 控えめで無駄が多い
高精度な工程には厳密な工具寿命管理が求められます — すべての使用を記録します。
- ブレードケース、治具、ドリルビットにIDを付け、交換前に仕様を確認
- 使用量を自動的に累計し、摩耗による歩留まりの低下を防止
- AI分析で交換戦略を最適化し、工具寿命を延長
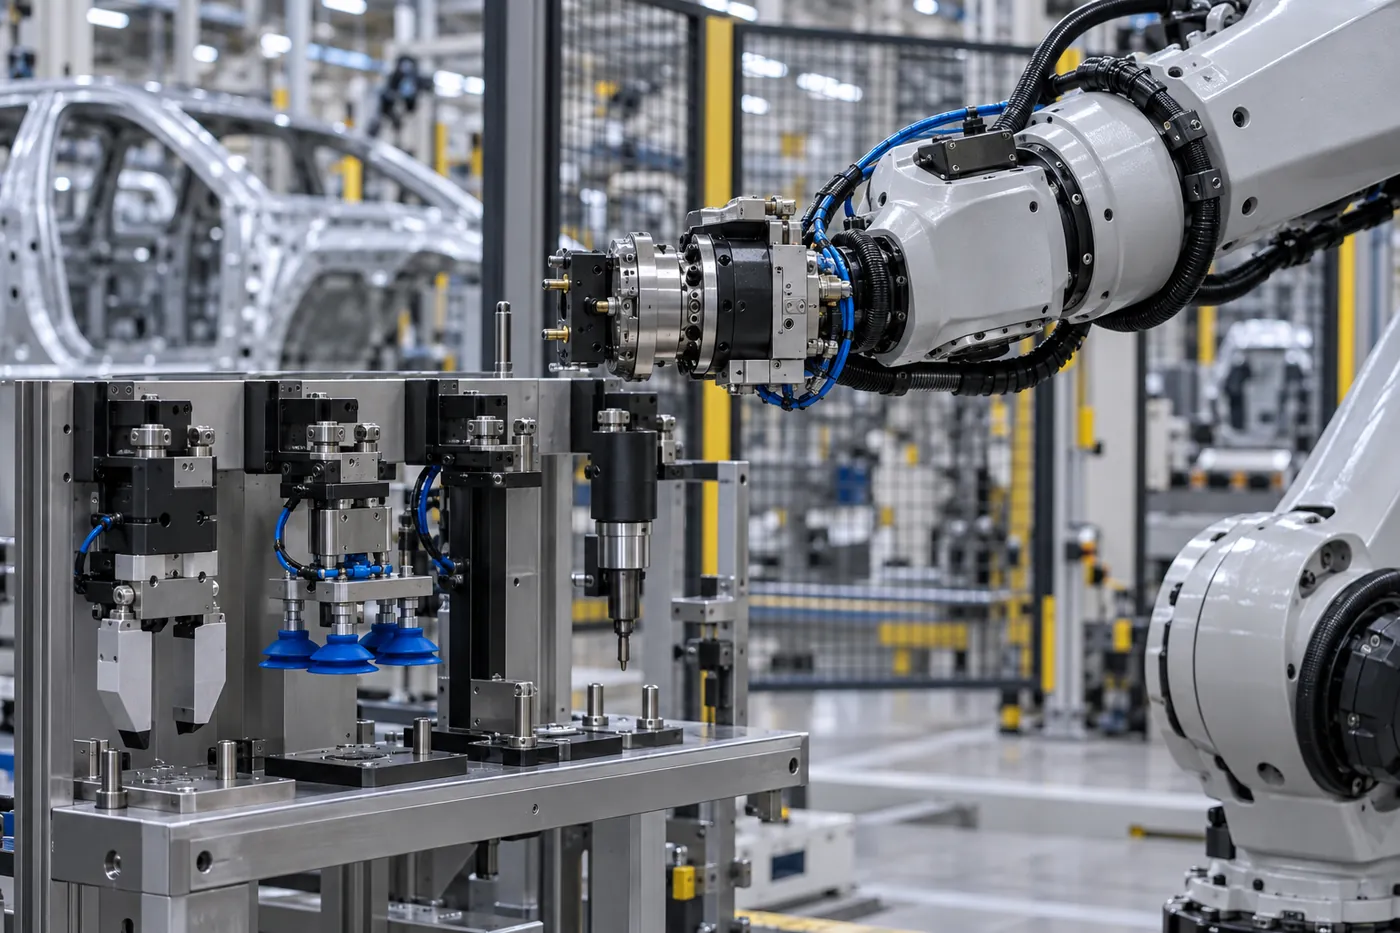 07
ロボットのツールチェンジャー|エンドエフェクターのID照合
ロボットのツールチェンジャー
EOAT
グリッパーの交換
自動化
ROBOT TOOL CHANGER 自動化:ロボットのヘッド交換(EOAT)
工具の交換方法
ロボットはクイックチェンジプレートを使って、ツールスタンドからグリッパー、吸着カップ、ねじ締めヘッドを取り出します。部品や作業ごとに、割り当てられたエンドエフェクターとプログラムがあります。
問題が起こる場所
- 工具が違うスロットに置かれていると、ロボットが違うヘッドを取る — 衝突や部品の破損に
- プログラムと取り付けたエンドエフェクターが一致せず、誰も間に合ううちに気づかない
- 交換回数やグリッパー、吸着カップの保守の記録がない
すべてのエンドエフェクターにIDを — 確認できたときだけロボットが動きます。
- 取り出し位置にリーダーを設置し、PLCがIDをプログラムと照合してから動作を許可
- 交換回数を自動的に累計し、データに基づいて保守
- 複数のロボットで共有する工具も1つの履歴で一元管理
CNCルーター
HSK63
再研磨
金型製作
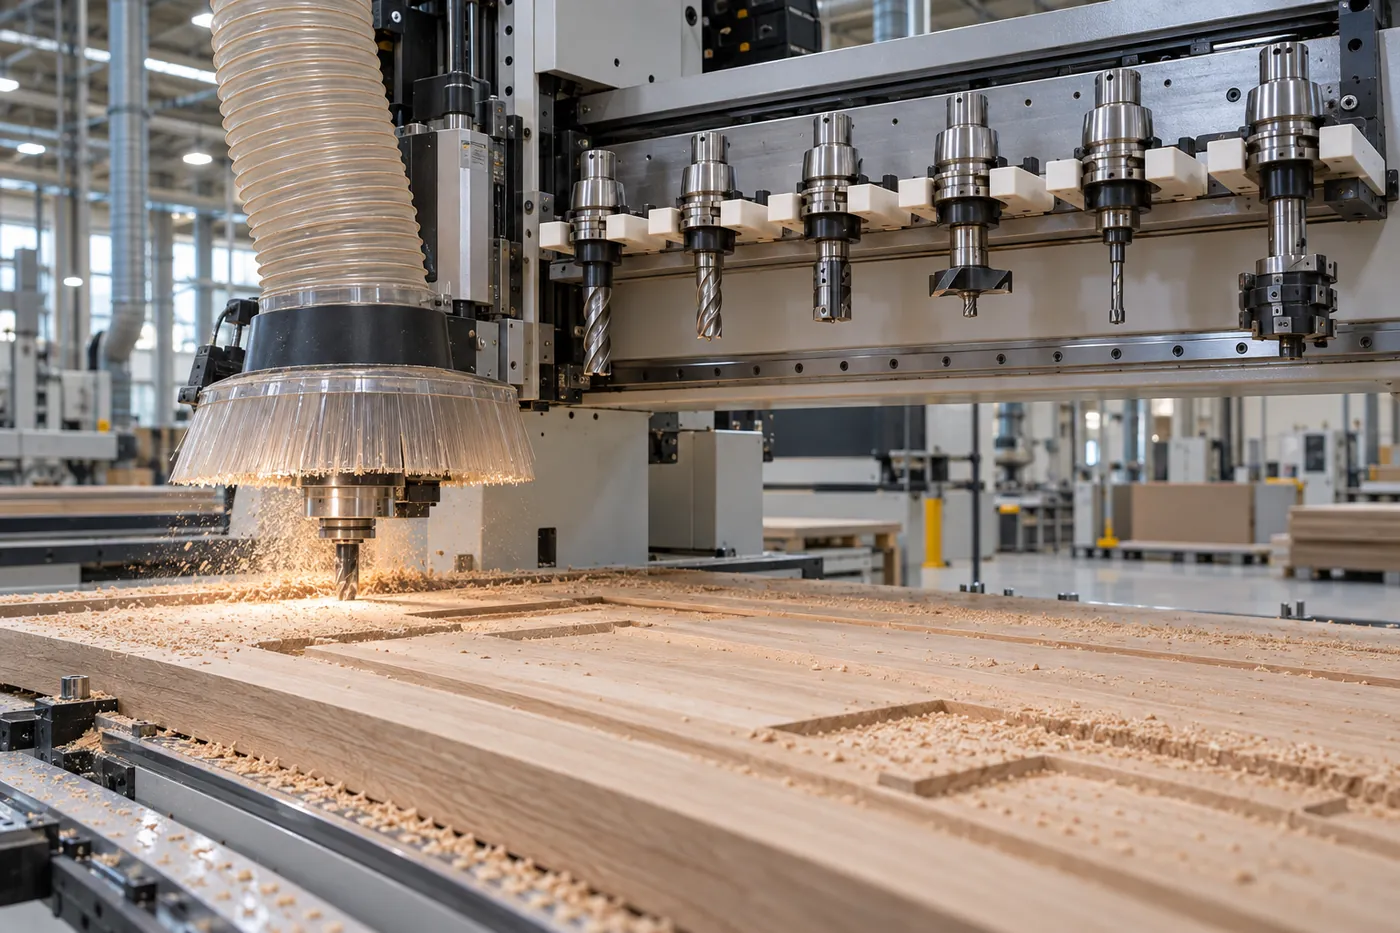 08
木工用CNCルーター|ホルダーIDと再研磨
WOODWORKING & MOLD MAKING 木工CNCと精密金型製作
工具の交換方法
パネル加工機はリニア式やカルーセル式のATCで工具を交換し、ほとんどがHSK63ホルダーです。切れ味の落ちた刃物は再研磨に出され、ダイヤモンド工具は何度も再研磨できます。金型製作では、荒加工から仕上げまで一連の工具で加工します。
問題が起こる場所
- 切れ味の落ちたビットを使い続ける:エッジの欠け、焦げ跡、エッジバンディングの不良
- 再研磨後に工具長が変わり、再研磨回数が追跡されない
- 機械間で共有する工具の所在がわかりにくい
データを使って工具の使用を最適化し、工具寿命を延ばし、加工精度を向上させます。
- ホルダーID、加工距離、再研磨回数を1つの記録に
- 上限が近づくと再研磨や交換を自動で通知
- 各工具がどの機械にあり、どのような状態かをリアルタイムで確認
測定可能な運用上の価値
BENEFITS
すべての工具の状態を把握:品質の安定、ダウンタイムの削減、消耗品コストの低減。
- 85%
人為的ミスの削減
自動識別と自動記録で手作業のミスを大幅に削減
- 92%
品質の一貫性の向上
工具の状態を精密に管理し、すべてのロットを安定させます
- 40%
消耗品の無駄の削減
交換時期を最適化して工具寿命を延長
ミスの削減
転記ミス、記入漏れ、重複記入はもうありません — 信頼できるデータ。
穴の品質が安定
すべての工具を最良の状態で使用 — 寸法のずれ、バリ、折損なし。
ダウンタイムと無駄の削減
適切なタイミングで交換を準備し、突然の折損による停止を防止。
ラインの効率向上
工具交換の時間短縮、緊急対応の削減、より確実な納期。
PCB、半導体パッケージ、車載電子機器のラインで実績
CASES
WS-RFID-DRILLは、PCBメーカー、半導体パッケージ工場、精密加工企業に導入されています。
PCB多層基板ライン ボール盤50台 · ビット3000本以上
-67%
ドリル関連の不良
サイズの異なる3000本以上のドリルビットを管理する大手PCBメーカーは、記録の精度を大幅に高め、ドリル関連の品質問題を削減しました。
半導体パッケージ基板 マイクロ穴あけ · ライフサイクル全体の追跡
+3.2%
歩留まり向上
18 h
月間ダウンタイムの削減
極めて高い精度が求められる中、AIで最適化した交換により、ビットの寿命、歩留まり、稼働率がそろって向上しました。
車載電子部品 IATF 16949 工具トレーサビリティ
すべての
ロットをビットIDまで追跡
完全な
工具状態の記録
すべてのロットを、使用したドリルビットとその状態まで追跡 — 監査に合格し、大手自動車メーカーの顧客から高く評価されています。
99.5%
記録の精度(78%から)
1.8M
年間削減額(NT$)
100%
監査合格率
+25%
ビット寿命の延長
技術仕様
SPECIFICATIONS
モジュール設計 — ラインに合わせてリーダーと監視ポイントの数を拡張できます。
型番 WS-RFID-DRILL モジュール式。リーダーと監視ポイントをラインに合わせて拡張 識別 UHF RFID UHF RFID(EPC Gen2 / ISO 18000-6C)、RF出力30 dBm、ツールホルダー / ドリルビットのタグを近距離で読み取るリングアンテナ、識別< 0.1 s インターフェース 産業用RS-485 Modbus RTU。PLC、産業用PC、MESに接続。最大1200 m 電源電圧 DC 6–30 V ワイドレンジ 過電圧、低電圧、逆接続保護 データプラットフォーム クラウドAI分析 Webとモバイルアプリ。マルチユーザーの権限、リアルタイムのダッシュボード、履歴、カスタムレポートの出力 使用環境 産業用IP65 動作温度 -10 °C~60 °C。高温、多湿、粉塵に対応 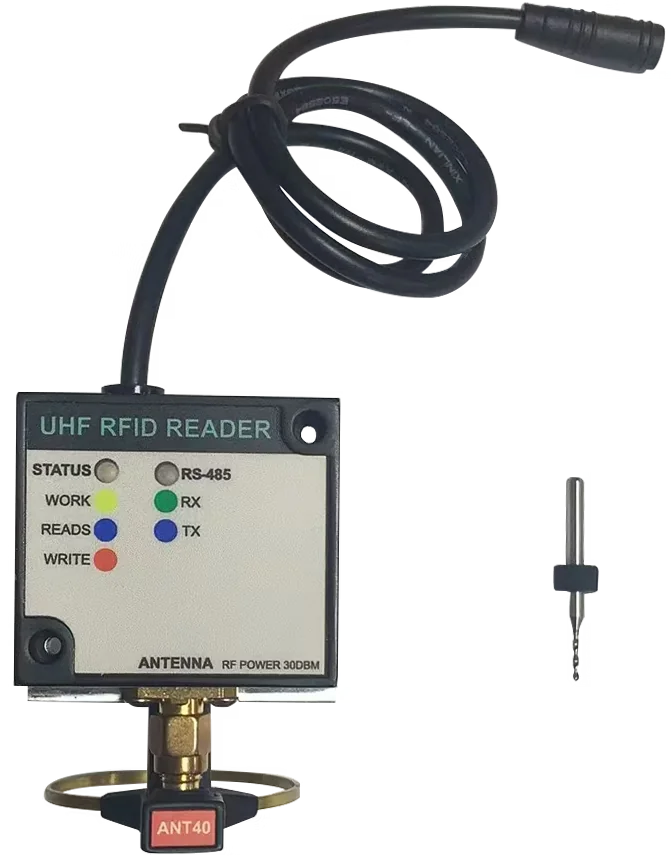
リーダー+リングアンテナ+工具タグ
5ステップで稼働開始、生産への影響は最小限
DEPLOYMENT
当社のチームが、現場評価、システム設計から設置とテストまでサポートし、稼働後も継続的に技術サポートを提供します。
- 01
要件分析と現場調査
ラインのレイアウト、工具交換の実務、管理目標
- 02
システム計画と設計
リーダーの位置、タグの種類、システム構成
- 03
設置と統合
リーダーを設置し、
PLC、
MES、既存の設備と連携
- 04
テストとトレーニング
機能テストとオペレーターのトレーニング
- 05
稼働開始とサポート
長期的な技術サービスでフル稼働
標準的な導入期間はわずか2~4週間で、ハードウェアの設置、統合、トレーニング、試運転を含みます。
よくあるご質問
FAQ
RFIDによる工具交換管理の導入前によくいただく質問。
どのような業界向けの
RFID工具交換リーダーですか?
リーダーを直接
PLCやMESに接続できますか?
読み取り距離と速度は?
読み取り距離は5–15 cmで、識別は0.1 s未満のため、生産を遅らせることなく工具の通過時に識別できます。
不安定な電源や粉塵に対応できますか?
はい。過電圧、低電圧、逆接続保護付きのDC 6–30 V ワイド入力、IP65、動作温度 -10 °C~60 °Cです。
既存の機械を大きく改造する必要がありますか?
いいえ。標準インターフェースで既存のボール盤、CNC設備、MESと統合でき、迅速に導入できます。
導入期間はどのくらいで、管理者はどのようにデータを確認しますか?
標準的な導入期間は2~4週間です。導入後は、Web版とモバイルアプリでリアルタイムのダッシュボード、履歴、カスタムレポートをマルチユーザーの権限付きで確認できます。
工具、ヘッド、金型を交換するあらゆる場所で
GALLERY
CNCマガジン × RFIDツールホルダー
WS-RFID-DRILL キット
SMTノズル
金型交換
金型交換
PCB用ドリルビットの管理
ロボットのツールチェンジャー
ダイシングブレード
すべての工具交換を追跡可能に
WS-RFID-DRILLがお客様のラインにどう適合するかを知りたい、または現場評価やデモを予約したい場合は、WENSHINGが無料の初回相談で効果とROIを試算します。リーダーのポイント、タグ、レポートはご要望に合わせてカスタマイズできます。
主な仕様一覧
| 型番 | WS-RFID-DRILL |
|---|---|
| 用途 | CNC、PCB、SMT、ロボット、自動化分野における工具、ドリルビット、ノズル、加工ヘッド、コネクタの交換ワークフロー向けRFID識別管理。制御インターフェースは案件ごとにご確認ください。 |
| 製品カテゴリー | パッシブRFIDリーダー |
パッシブRFIDリーダーのモデルを比較
WS-RFID-DRILL RFID 工具・ノズル・ヘッド交換管理リーダーと、WENSHINGの同カテゴリーの他モデル — モデルを選択すると詳細をご覧いただけます。
| 製品 | 型番 | 周波数 | 用途 |
|---|---|---|---|
| WS-RFID-DRILL RFID 工具・ノズル・ヘッド交換管理リーダー | WS-RFID-DRILL | CNC、PCB、SMT、ロボット、自動化分野における工具、ドリルビット、ノズル、加工ヘッド、コネクタの交換ワークフロー向けRFID識別管理。制御インターフェースは案件ごとにご確認ください。 | |
| WS-RFIDBY-PLUS2 UHF RFIDリーダー | 金型識別と使用回数カウント | WS-RFIDBY-PLUS2 | 機上での金型識別、リレーによる使用回数カウント、複数機の金型記録統合。AGVや生産資材の識別にも。 | |
| ハンディRFID+UWB | 自動棚卸と位置記録 | WS-RTLS-RFID | 902~928MHz | 歩きながらの棚卸、金型・治具の取り出し、荷物集荷、反物ロール、靴箱、パレットと倉庫ロケーションの記録 |
| WS-RFIDALL-8 UHF RFIDオールインワンリーダー | PCソフト不要、ブラウザ設定、16 m、PoE | WS-RFIDALL-8 | 902~928MHz | |
| UHF RFIDハンディリーダー(Type-C) | WS-LOOKID-C | 902~928MHz | 対応するスマートフォン、パソコン、アプリケーションと組み合わせたハンディでの倉庫・商品棚卸、現場でのタグ読み書き、モバイルデータ収集。 |
| AGV・ロボット用UHF RFIDリーダー | WS-RFIDBY | WS-RFIDBY | 902~928MHz | AGVランドマーク識別、生産ワークの追跡、金型識別、機側でのタグデータ読み取り。 |
| RFID 10 PORT UHFリーダー | アンテナ10本のUSBキャビネット棚卸 | RFID 10 PORT | 902~928MHz | 宝飾品ショーケース、企業の工具キャビネット、機器キャビネット、UHF書籍・文書キャビネット、製造在庫 |
| WS-RFIDALL-8 RFIDリーダー | PoE、16 m、技術リファレンス | WS-RFIDALL-8 | 902~928MHz | 車両入退場、倉庫出荷、生産工程の識別向けのインターフェース統合、PoE導入、配線のリファレンス。技術リファレンスページ。 |
| 12 dBi UHF RFIDリーダー WS-RFIDALL-12 | 倉庫と車両入退場 | WS-RFIDALL-12 | 902~928MHz | 車両レーン、大型出入口、倉庫出荷ポイント、物流通路、生産ラックや治具での固定式識別。 |
選定でお困りですか? パッシブRFIDリーダー製品をすべて見る または エンジニアにお問い合わせ いただければ、仕様・サンプル・お見積りをご案内します。
1. 一般的な入札要件とWS-RFID-DRILLの比較
2. 用途:導入先と使用場所
3. 調達に関するFAQ
「一般的な記載例」は、台湾および海外の公共調達文書に見られる一般的な条項をまとめたものです。WS-RFID-DRILLの性能は、このページと公式データシートに記載のとおりです。