Lecteur RFID WS-RFID-DRILL de gestion des changements d'outils et de buses
Modèle :
WS-RFID-DRILL
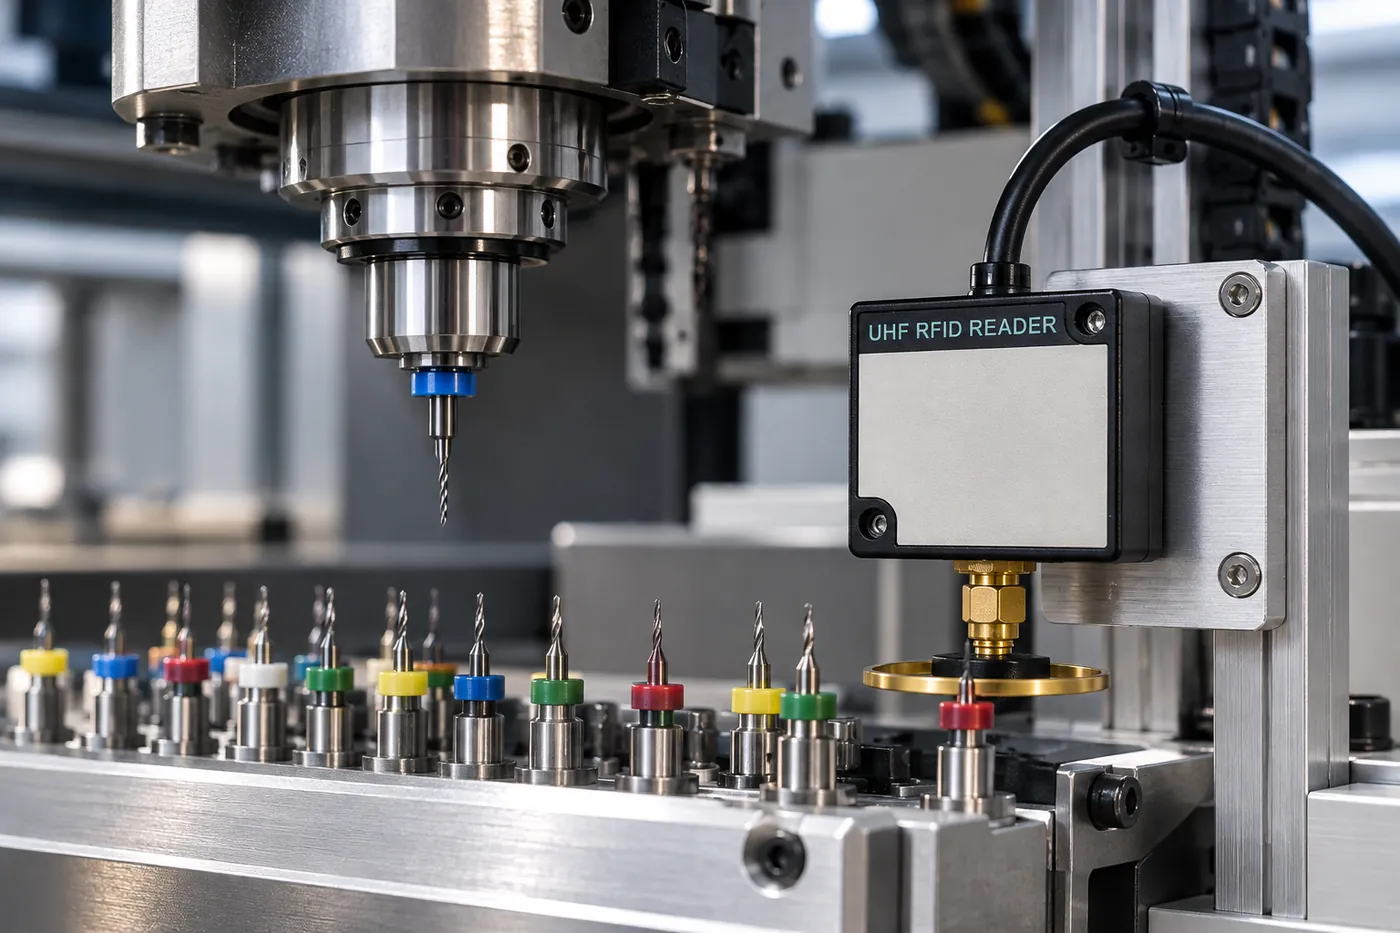
Le WS-RFID-DRILL est un lecteur RFID de gestion d'identité pour les changements d'outils, de forets, de buses et de connecteurs ou effecteurs automatisés. Un système de gestion peut utiliser l'identité d'un outil, foret, buse, gabarit ou support comme clé de données pour les enregistrements de sortie, chargement machine, changement, retour et audit. Les équipements CNC, PCB, SMT et d'automatisation ont des contrôleurs, magasins, postes, champs de données et mécanismes de changement différents ; l'intégration est adaptée à l'équipement et au système hôte.


Chaque outil, chaque tête, avec son propre ID Magasins d'outils CNC, forets de PCB, matrices, moules et changeurs d'outils de robots : quel outil est monté, combien de fois il a servi et quand le remplacer — une seule lecture suffit.
WS-RFID-DRILL | LECTEUR RFID D'IDENTIFICATION POUR CHANGEMENTS D'OUTILS ET DE TÊTES Les outils passent devant le lecteur au poste de changement et sont identifiés sans contact, leur usage étant compté automatiquement. Les données vont directement à votre PLC, MES et plateforme cloud via RS-485 / Modbus RTU. Les erreurs d'outil sont bloquées sur-le-champ et la gestion de la durée de vie ne dépend plus du papier ni de la mémoire.
85%
moins d'erreurs humaines
92%
une qualité plus constante
40%
moins de gaspillage de consommables
<0.1s
temps d'identification
1200m
distance max. RS-485
- Mauvais outil ? Bloqué sur-le-champ Chaque outil est lu au poste et vérifié par rapport à l'ordre de fabrication et à l'emplacement.
- Durée de vie comptée automatiquement Nombre d'utilisations, temps d'usinage et distance cumulée enregistrés, avec alertes avant la limite.
- Directement vers le PLC et le MES RS-485 industriel avec Modbus RTU — sans grosse modification des machines existantes.
- Conçu pour l'atelier Entrée large DC 6–30 V, IP65, de -10 °C à 60 °C — poussière et humidité ne posent aucun problème.
Cinq problèmes récurrents du changement d'outil, résolus d'un coup
BEFORE / AFTER
Les relevés manuels sont lents et sources d'erreurs. Donnez à chaque outil une identité numérique et suivez-le automatiquement de la sortie au réglage, au réaffûtage et à la mise au rebut.
Critère
Relevés manuels / contrôle visuel
Numéros d'outils, bagues de couleur et autocollants — les outils similaires sont confondus
Noté sur des formulaires ou tableaux blancs ; oublis et doublons
Au jugé : trop tôt, on gaspille ; trop tard, on casse
Fouiller dans les papiers lors des audits clients
Tableurs éparpillés, aucune vue en direct pour les responsables
Gestion des outils RFID WENSHING
ID unique lu sans contact en < 0.1 s — sans approximation
Compté à chaque passage devant le lecteur, envoyé en temps réel
Durée de vie prédite à partir de l'historique ; rappel automatique avant la limite
Historique complet de l'outil — chaque lot tracé jusqu'à l'ID et l'état de l'outil
Tableaux de bord en direct sur le web et l'application mobile, export de rapports en un clic
Identification des outils
Nombre d'utilisations
Moment du remplacement
Traçabilité
Intégration des données
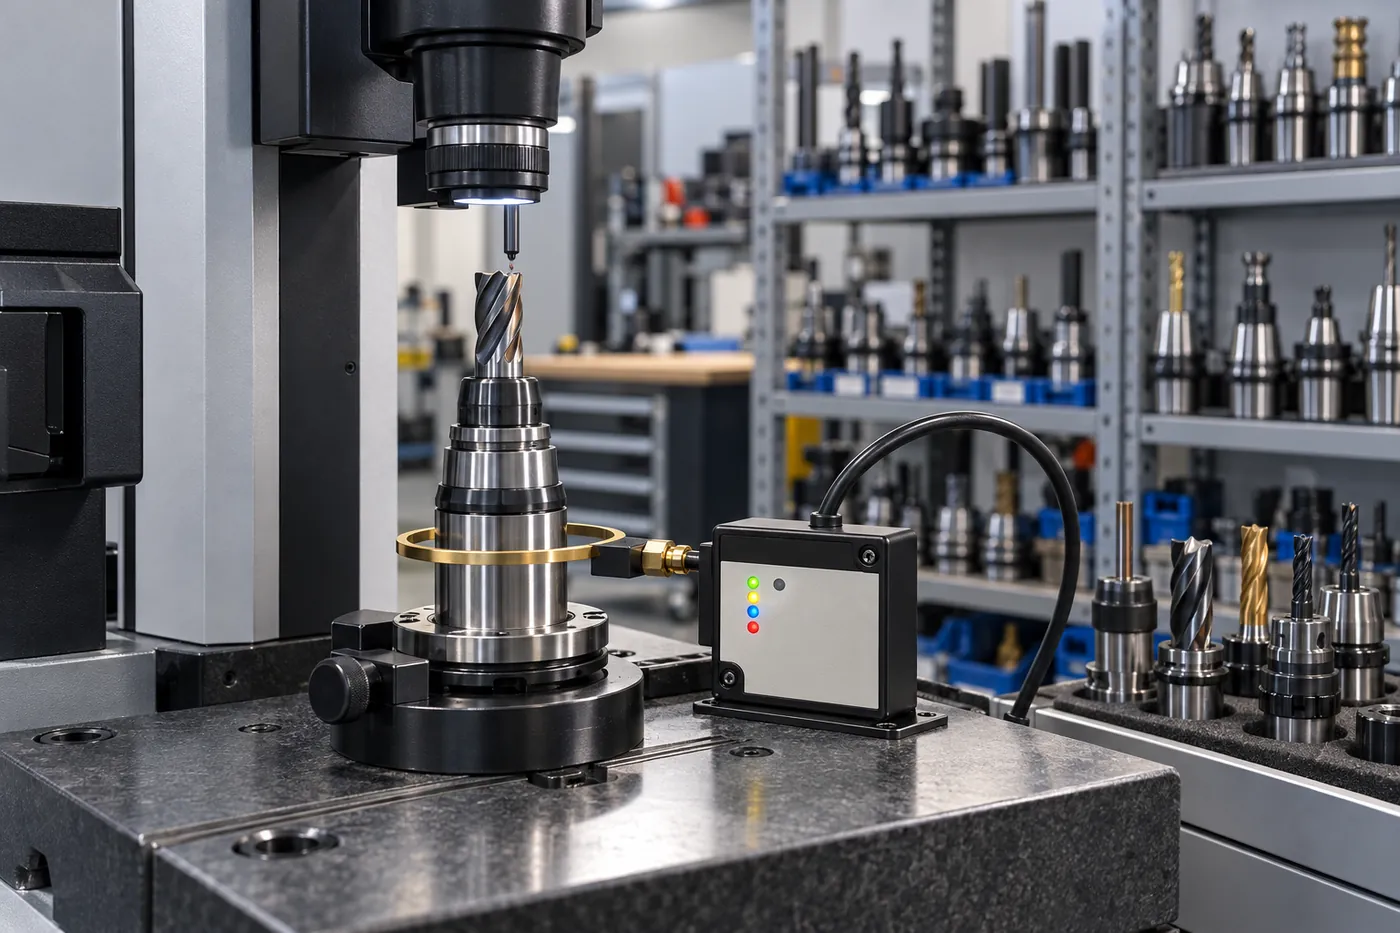
Lecteur + antenne annulaire + étiquettes d'outils — prêt à l'emploi
PRODUCT
Les LED STATUS / WORK / READS / WRITE et RS-485 RX / TX indiquent d'un coup d'œil l'état de lecture, d'écriture et de communication.
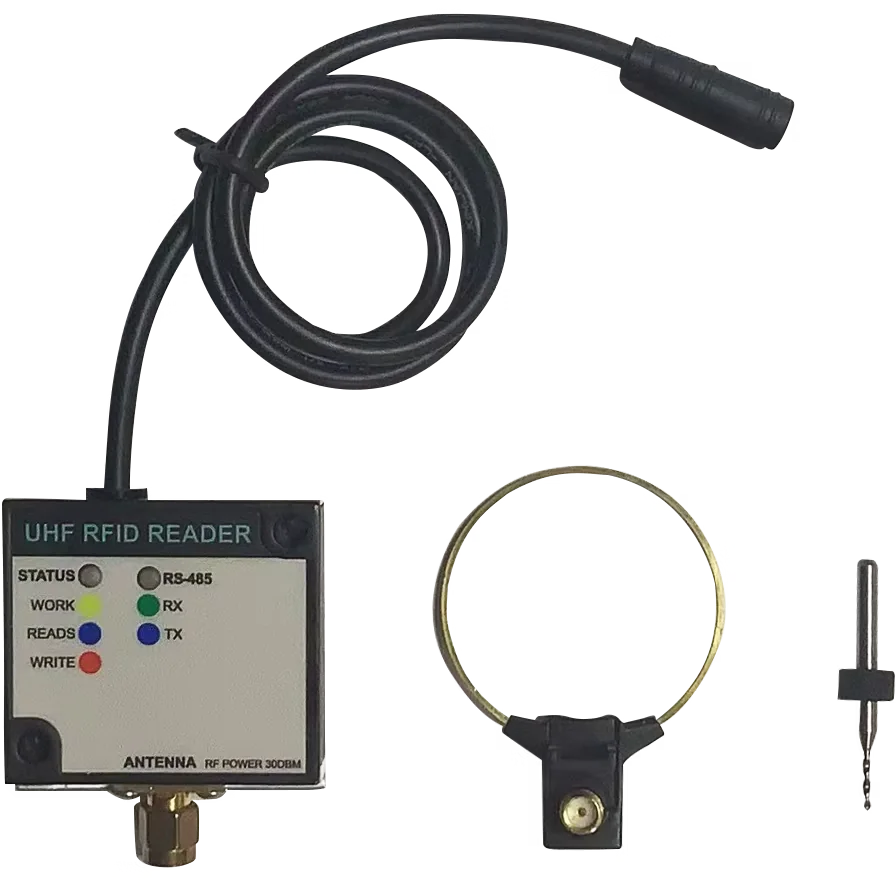
WS-RFID-DRILL
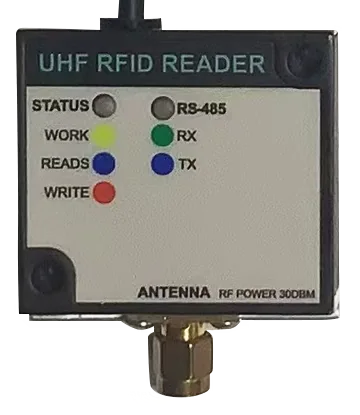
Lecteur
LED de lecture/écriture et de liaison
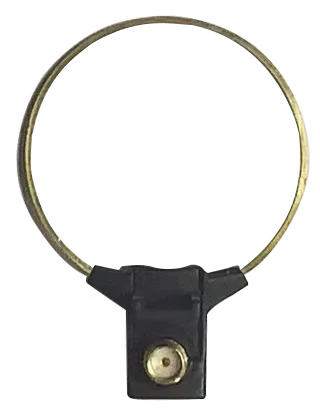
Antenne annulaire
Lecture au passage de l'outil
Identification RFID sans contact
Ni scan manuel ni contact : les outils sont identifiés et enregistrés en passant devant le lecteur, sans ralentir la production.
Nombre d'utilisations et durée de vie
Le nombre d'utilisations, le temps d'usinage et la distance cumulée sont enregistrés pour bâtir un modèle de durée de vie qui déclenche les rappels de remplacement.
Analyses et rapports IA dans le cloud
Les données sont envoyées en temps réel ; l'IA génère rapports d'utilisation, analyses d'efficacité et alertes d'anomalie — sur le web ou le mobile.
S'intègre aux lignes existantes
Des interfaces standard relient perceuses, équipements CNC et MES — déploiement rapide et fort retour sur investissement.
De l'étiquette d'outil à l'alerte cloud — une boucle de données fermée
ARCHITECTURE
Des étiquettes sur chaque outil, des lecteurs aux postes clés, un module de collecte sur RS-485 et une plateforme IA cloud pour l'analyse et les alertes en temps réel.
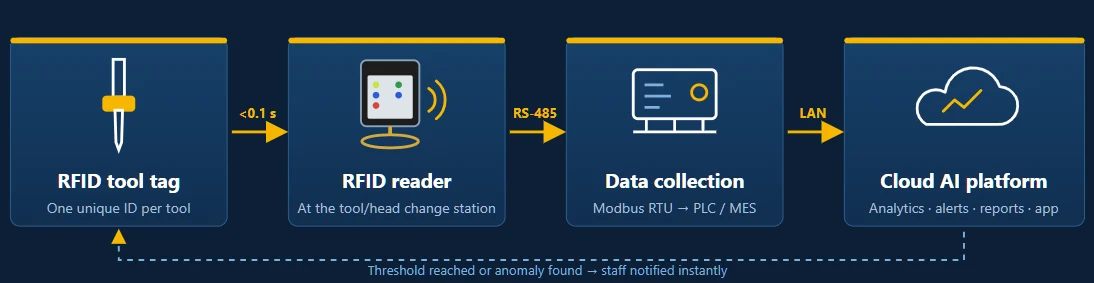
Étiquette d'outil
Fixées ou encastrées dans outils, porte-outils, matrices, moules et gabarits pour identifier chacun.
Lecteur
Portée de lecture de 5–15 cm, identification en < 0.1 s, monté aux postes de réglage et de changement d'outil.
Collecte des données
RS-485 industriel avec Modbus RTU, jusqu'à 1200 m, vers PLC et PC industriels.
Plateforme cloud
Droits multi-utilisateurs, tableau de bord en direct, consultation de l'historique et export de rapports personnalisés.
Un changement d'outil, six tâches automatiques
ONE TOOL CHANGE
Les opérateurs changent d'outil comme d'habitude ; identification, contrôle, comptage, alertes et enregistrements se font en arrière-plan.
- 01
Outil au poste
L'outil, le porte-outil ou la matrice arrive au poste de changement
- 02
ID lu en < 0.1 s
Lecture sans contact — sans étape de scan
- 03
Contrôlé
Le PLC / MES le compare à la liste d'outils de l'ordre de fabrication
- 04
Usage compté
Nombre, temps d'usinage et distance enregistrés
- 05
Alerte de seuil
Proche de la fin de vie ou anormal ? Avis immédiat
- 06
Historique et rapports
Chaque lot tracé jusqu'à l'ID et l'état de l'outil
Comment 8 secteurs changent d'outil — où ça coince — comment la RFID y remédie
INDUSTRIES
Ce qu'on change diffère — porte-outils, forets, buses, matrices, lames, effecteurs — mais le problème est le même : mauvaise pièce, mauvais comptage, usage trop long.
CNC
centres d'usinage
Magasin ATC · porte-outils BT/HSK
PCB
perçage / détourage
Nombre de perçages · réaffûtages
SMT
placement
Changement de buses · nettoyage
Matrices d'emboutissage
Changement rapide de matrice · coups
Moulage par injection
Changement de moule · nombre d'injections
Découpe de semi-conducteurs
Lames de découpe · usure
Changeurs d'outils de robots
EOAT · préhenseurs / ventouses
Travail du bois
CNC
HSK63
porte-outils · réaffûtage
| Secteur | Ce qui est changé | Comptage de la durée de vie | Risque majeur | Ce que gère la RFID |
|---|---|---|---|---|
| Usinage CNC | Porte-outils BT/HSK + outils coupants | Utilisations, temps de coupe | Mauvais emplacement, correcteur mal saisi → collision | ID du porte-outil, contrôle d'emplacement, comptage de vie |
| Perçage de PCB | Micro-forets, fraises de détourage | Perçages, nombre de réaffûtages | Mauvais comptage des réaffûtages → casse, défaut de trou | Comptage par foret, distance, historique de réaffûtage |
| Placement SMT | Buses, stations de buses | Nombre de prises, cycle de nettoyage | Types de buses mélangés → prises ratées, décalage | ID de station, contrôle du type, rappels de nettoyage |
| Emboutissage | Matrices progressives / simples | Coups | Numéro de matrice illisible → mauvaise matrice, collision | ID de matrice, total des coups, alertes de maintenance préventive |
| Moulage par injection | Moules | Injections | Comptages d'injections perdus d'une machine à l'autre | Historique du moule, total d'injections inter-machines |
| Découpe de semi-conducteurs | Lames de découpe diamant | Longueur de coupe, usure | Lame trop utilisée qui casse → perte de wafers | ID de lame/boîtier, totaux d'utilisation |
| Changeurs d'outils de robots | Préhenseurs, ventouses, visseuses | Changements, cycles | Mauvais emplacement dans le support → mauvais outil, collision | ID de l'effecteur, nombre de changements |
| CNC pour le bois | Porte-outils HSK63 + fraises | Distance, réaffûtages | Fraise émoussée → éclats, brûlures | ID du porte-outil, historique de distance et de réaffûtage |
 01
Magasin d'outils CNC | identification RFID des porte-outils
Magasin d'outils CNC
Porte-outil RFID
Préréglage des outils
Gestion de la durée de vie des outils
CENTRE D'USINAGE CNC Centres d'usinage CNC : changements d'outils ATC
Comment les outils sont changés
Les outils sont mesurés en longueur et rayon sur un banc de préréglage, montés dans des porte-outils BT/HSK et chargés par un opérateur dans les emplacements du magasin. Le programme appelle le code T + M6 et le bras ATC échange l'outil. Les correcteurs de longueur sont souvent saisis à la main dans la commande ; la durée de vie est suivie par un compteur de la commande ou sur papier.
Où ça coince
- Outil dans le mauvais emplacement, ou table des emplacements désynchronisée après des changements aléatoires — collision dès le premier mouvement
- Un seul chiffre de correcteur mal saisi et la pièce est rebutée
- Outils utilisés au-delà de leur durée de vie, perte de cote et d'état de surface
- Aucune preuve lors des audits de l'outil ayant usiné chaque lot
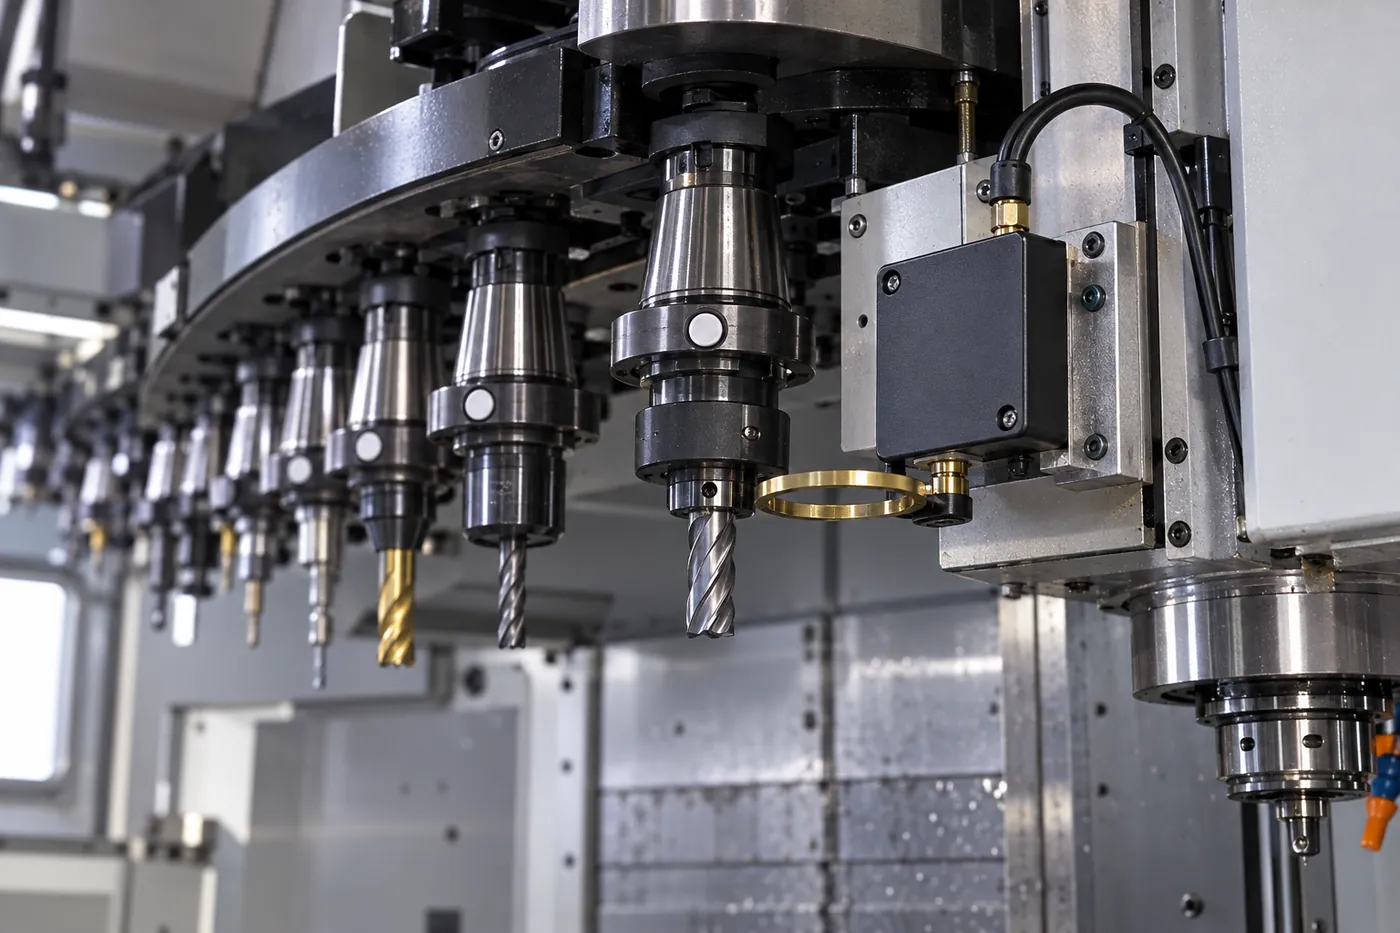
Équipez les porte-outils d'étiquettes RFID (généralement dans le logement DIN 69873) et chaque outil est vérifié au chargement.
- ID lu en < 0.1 s au poste de chargement et transmis au PLC / MES via Modbus RTU — toute incohérence déclenche une alerte
- Utilisation et temps de coupe se cumulent automatiquement ; les remplacements sont préparés avant la limite
- L'historique complet de l'outil soutient la traçabilité IATF 16949 et AS9100
Forets de PCB
Suivi des réaffûtages
Nombre de perçages
Casse de forets
- 02
Perçage de PCB | gestion de la durée de vie et du réaffûtage des forets
PERÇAGE ET DÉTOURAGE DE PCB Perçage et détourage de PCB : forets et fraises
Comment les outils sont changés
Les perceuses multibroches changent les forets automatiquement. Chaque foret porte une bague dont la position fixe la référence de profondeur. Les forets sont retirés après un nombre de perçages défini, envoyés au réaffûtage, rebagués puis remis en service — un foret peut être réaffûté plusieurs fois avant d'être rebuté.
Où ça coince
- Des milliers de forets identiques mélangés ; le nombre de réaffûtages est suivi par la couleur de bague ou sur papier
- Un mauvais comptage entraîne une surutilisation : casse, écart de diamètre de trou, bavures
- Retirer les forets trop tôt maintient des coûts de perçage élevés
- Une mauvaise cassette de forets au changement de référence et c'est tout un lot à reprendre
Donnez à chaque foret une identité numérique — le terrain de prédilection du WS-RFID-DRILL.
- Lignes multicouches, HDI et rigide-flexibles gérant des milliers de forets de nombreux diamètres
- Nombre d'utilisations, temps d'usinage et distance enregistrés — les réaffûtages ne reposent plus sur la mémoire
- L'IA prédit le meilleur moment de changement, prolongeant la vie des forets et évitant les arrêts pour casse soudaine
Les données de l'outil voyagent avec lui, pas sur papier
Du magasin d'outillage et du banc de préréglage jusqu'au magasin de la machine, chaque passage devant le lecteur laisse une trace. Quel outil est sur quelle machine, combien il a servi et ce qu'il lui reste — visible sur un téléphone.
Identification RFID des outils
Gestion de la durée de vie des outils
Changement d'outil sans erreur
Traçabilité des outils
 03
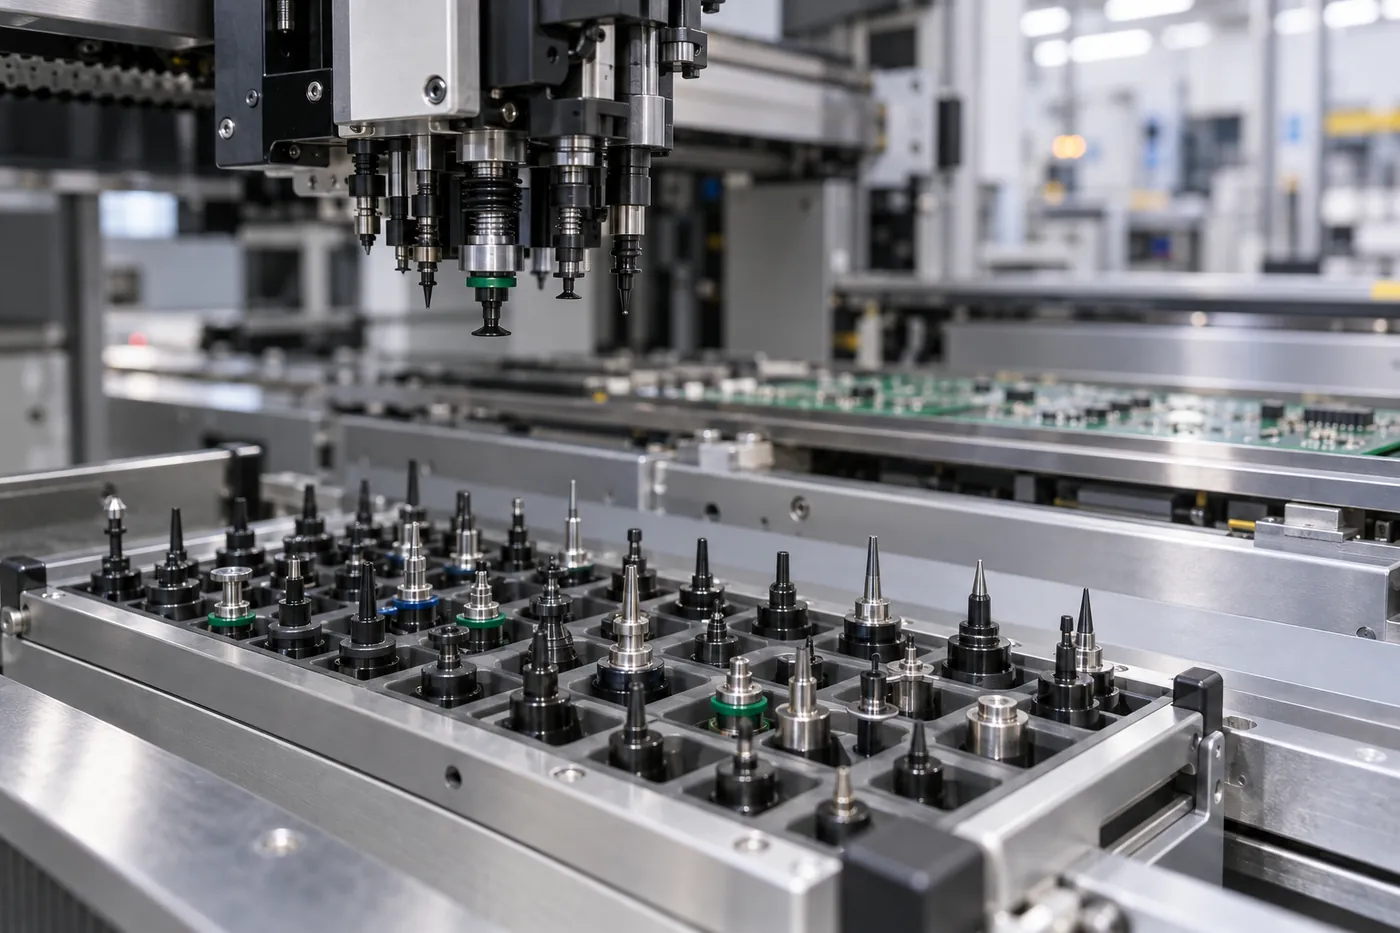
Station de buses SMT | maîtrise des changements de série
Gestion des buses
Changement de série SMT
Nettoyage des buses
PLACEMENT SMT Placement SMT : changement et entretien des buses
Comment les outils sont changés
Les machines de placement utilisent différents types de buses selon la taille des composants, changées au changeur de buses automatiquement ou à la main lors des changements de série. Les buses exigent un nettoyage et une inspection réguliers ; les grandes usines gèrent plus de dix mille buses d'une durée de vie de quelques mois à un an.
Où ça coince
- Des types de buses similaires sont mélangés : prises ratées, décalages, effet tombstone
- Cycles de nettoyage suivis sur formulaires ; les oublis passent inaperçus
- Des buses endommagées migrent vers d'autres lignes et les problèmes se répètent
Donnez un ID aux stations de buses et aux gabarits — vérifiez que les bonnes buses sont sur la bonne machine avant le changement.
- ID de station lu au changement et vérifié par rapport au programme produit
- Les nombres de prises de la machine se cumulent ; rappels de nettoyage au seuil
- L'historique centralisé des buses clarifie leur affectation entre lignes
Changement de matrice
SMED
Comptage des coups
Maintenance des matrices
 04
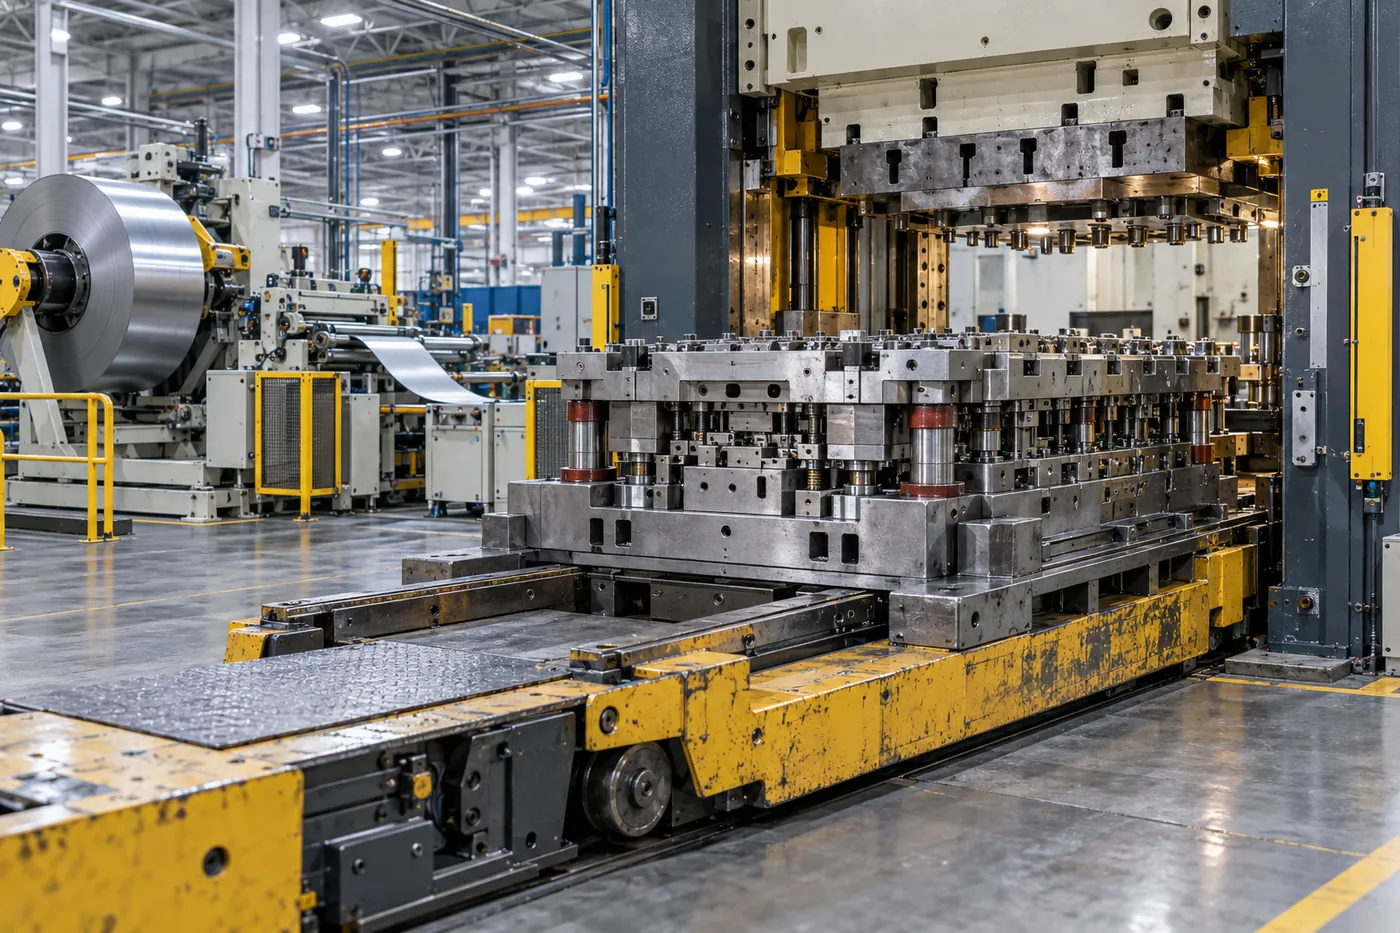
Changement rapide de matrice | ID de matrice et comptage des coups
MATRICES D'EMBOUTISSAGE Emboutissage : changement rapide d'outil (SMED)
Comment les outils sont changés
Les matrices arrivent sur chariots ou tables à rouleaux, sont bridées hydrauliquement, la hauteur de fermeture est réglée et le premier coup contrôlé. Les usines SMED traitent le changement de matrice comme un travail standard mesuré en minutes, et la maintenance des matrices est planifiée selon les coups cumulés.
Où ça coince
- Les numéros de matrice peints ou frappés s'effacent — une mauvaise matrice, c'est la collision
- Les coups sont répartis sur plusieurs presses ; la maintenance suit le calendrier et non l'usage réel
- Une maintenance oubliée ébrèche les poinçons et laisse des bavures ; une maintenance excessive gaspille de la capacité
Étiquette sur la matrice, lecteur sur la presse : la matrice est confirmée au chargement et les coups sont comptabilisés automatiquement.
- ID de matrice lu au poste de changement et libéré uniquement s'il correspond à l'ordre de fabrication
- Comptages de coups du PLC remontés via Modbus RTU et totalisés par matrice
- Alerte automatique au nombre de coups de maintenance — planification fondée sur les données
 05
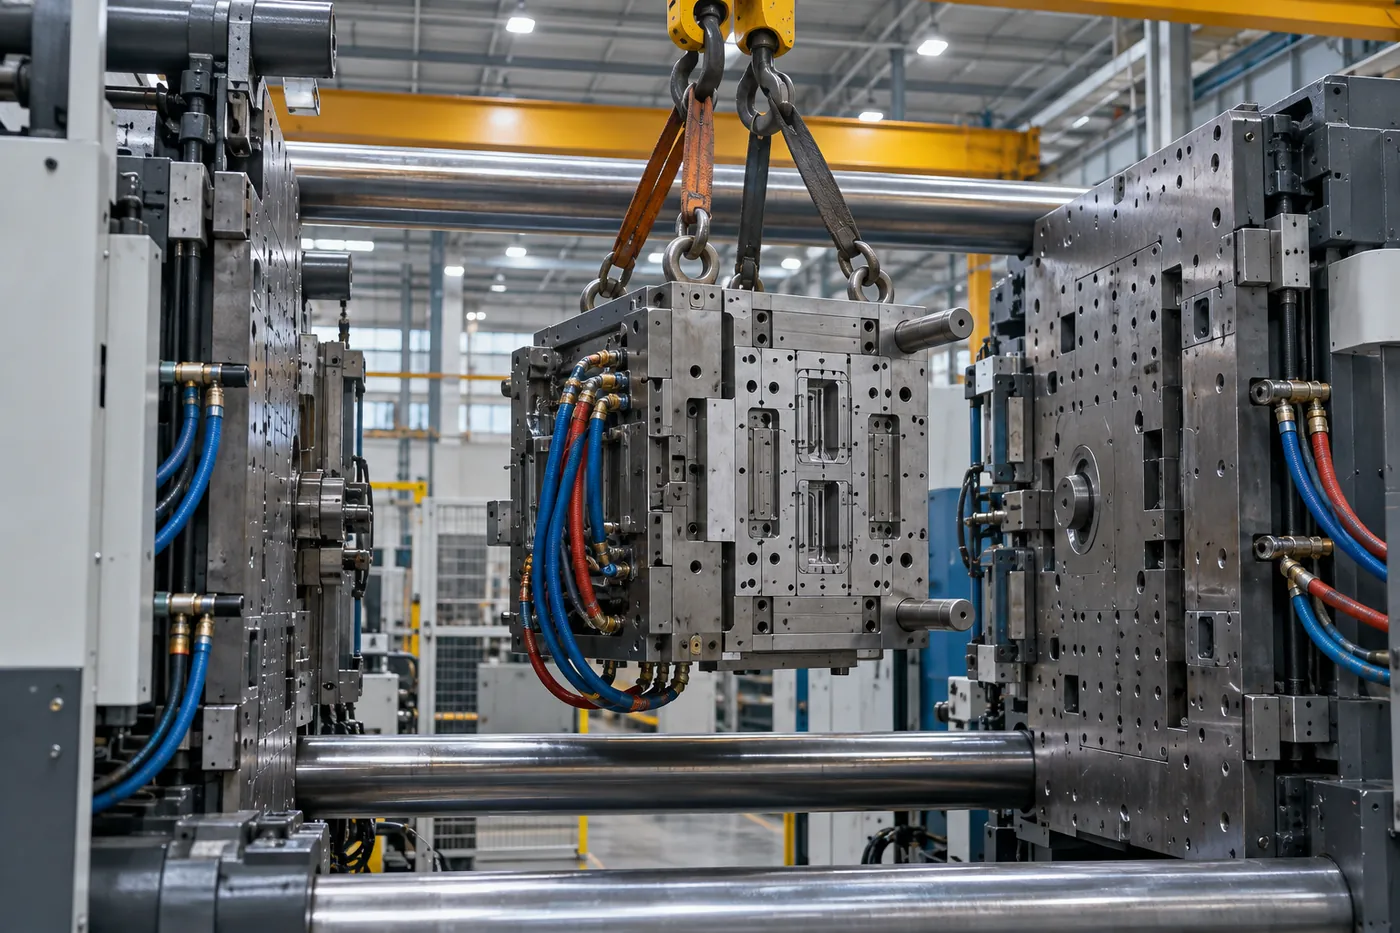
Changement de moule d'injection | ID de moule et historique des injections
Gestion des moules
Compteur d'injections
Changement de moule
MOULAGE PAR INJECTION Moulage par injection : changement de moule et comptage des injections
Comment les outils sont changés
Un pont roulant descend le moule entre les plateaux ; il est bridé et raccordé aux circuits de refroidissement et de canaux chauds. Les injections sont comptées par la machine ou par un compteur mécanique sur le moule, et les moules tournent entre plusieurs machines.
Où ça coince
- Les moules changent de machine et les totaux d'injections sont incomplets
- La maintenance attend souvent que les pièces soient défectueuses ou que le moule casse
- Moule et paramètres de procédé ne correspondent pas, allongeant le réglage
L'étiquette du moule est sa carte d'identité et son registre d'injections — où qu'il aille.
- ID de moule lu au réglage et associé à la référence et à l'ordre de fabrication
- Comptages machine remontés par le PLC ; injections totalisées entre machines
- Rappel de maintenance au seuil d'injections, avec historique des réparations
 06
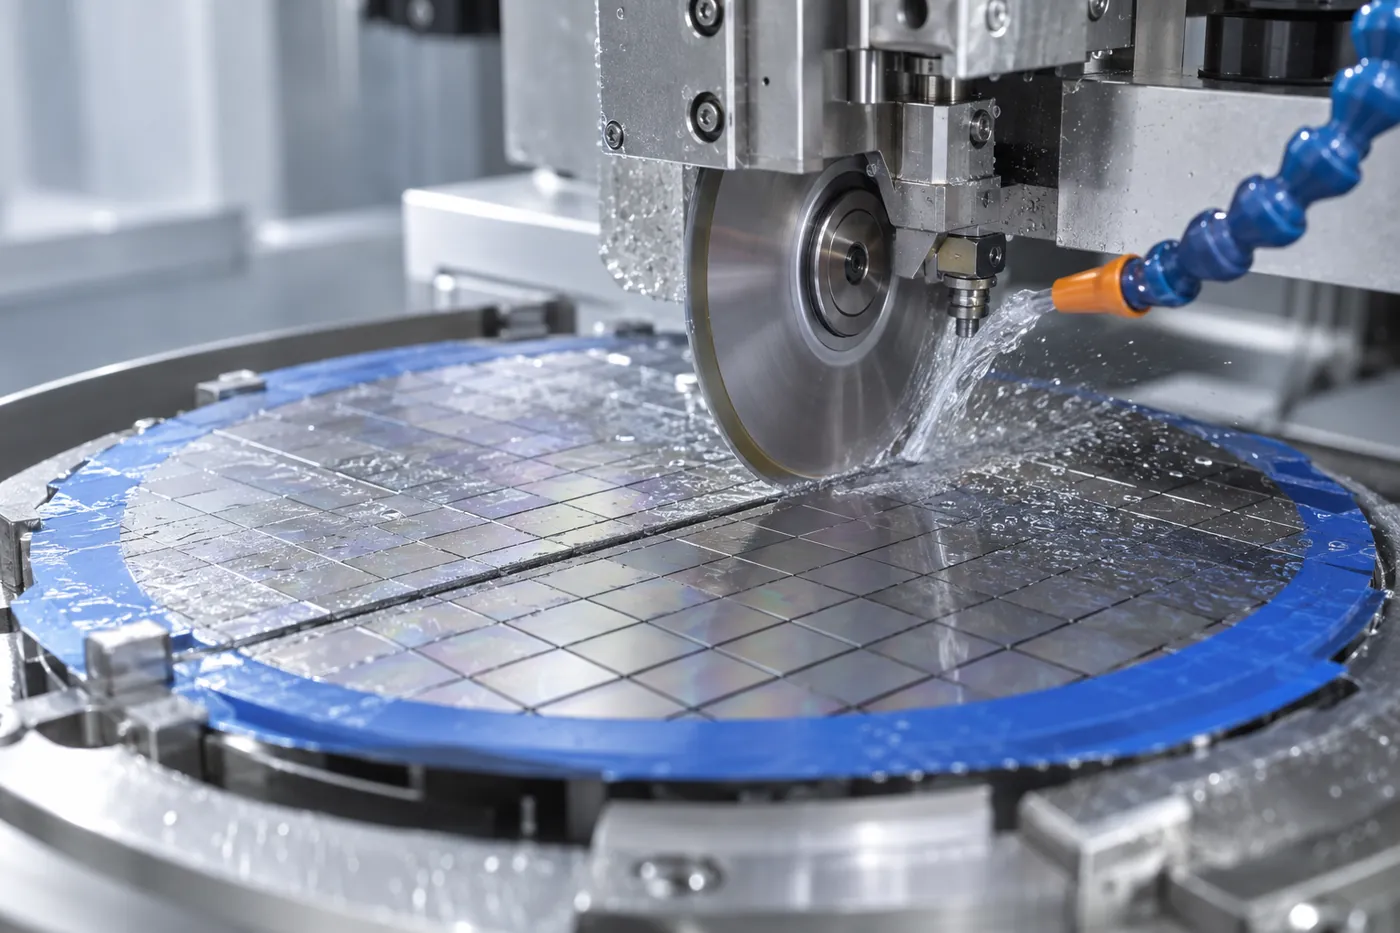
Découpe de wafers | gestion de la durée de vie des lames
Lames de découpe
Substrats de packaging
Rendement
DÉCOUPE DE SEMI-CONDUCTEURS Semi-conducteurs et usinage de précision : lames
Comment les outils sont changés
Les scies de découpe montent des lames diamant sur la broche ; le remplacement dépend de l'exposition de la lame et de l'usure radiale, et la hauteur est réétalonnée après chaque changement. L'usinage des substrats de packaging repose aussi sur des forets et fraises de précision.
Où ça coince
- Les lames sont retirées après une usure limitée ; une lame surutilisée peut casser et endommager le wafer
- De nombreuses références de lames similaires ; une erreur affecte directement la qualité de coupe
- Longueur de coupe et nombre de wafers suivis à la main — prudent mais coûteux
Les procédés de haute précision exigent un suivi strict de la durée de vie — chaque utilisation est enregistrée.
- ID pour boîtiers de lames, gabarits et forets ; référence confirmée avant le changement
- Utilisation cumulée automatiquement pour éviter les pertes de rendement liées à l'usure
- L'analyse IA optimise la stratégie de remplacement et prolonge la durée de vie des outils
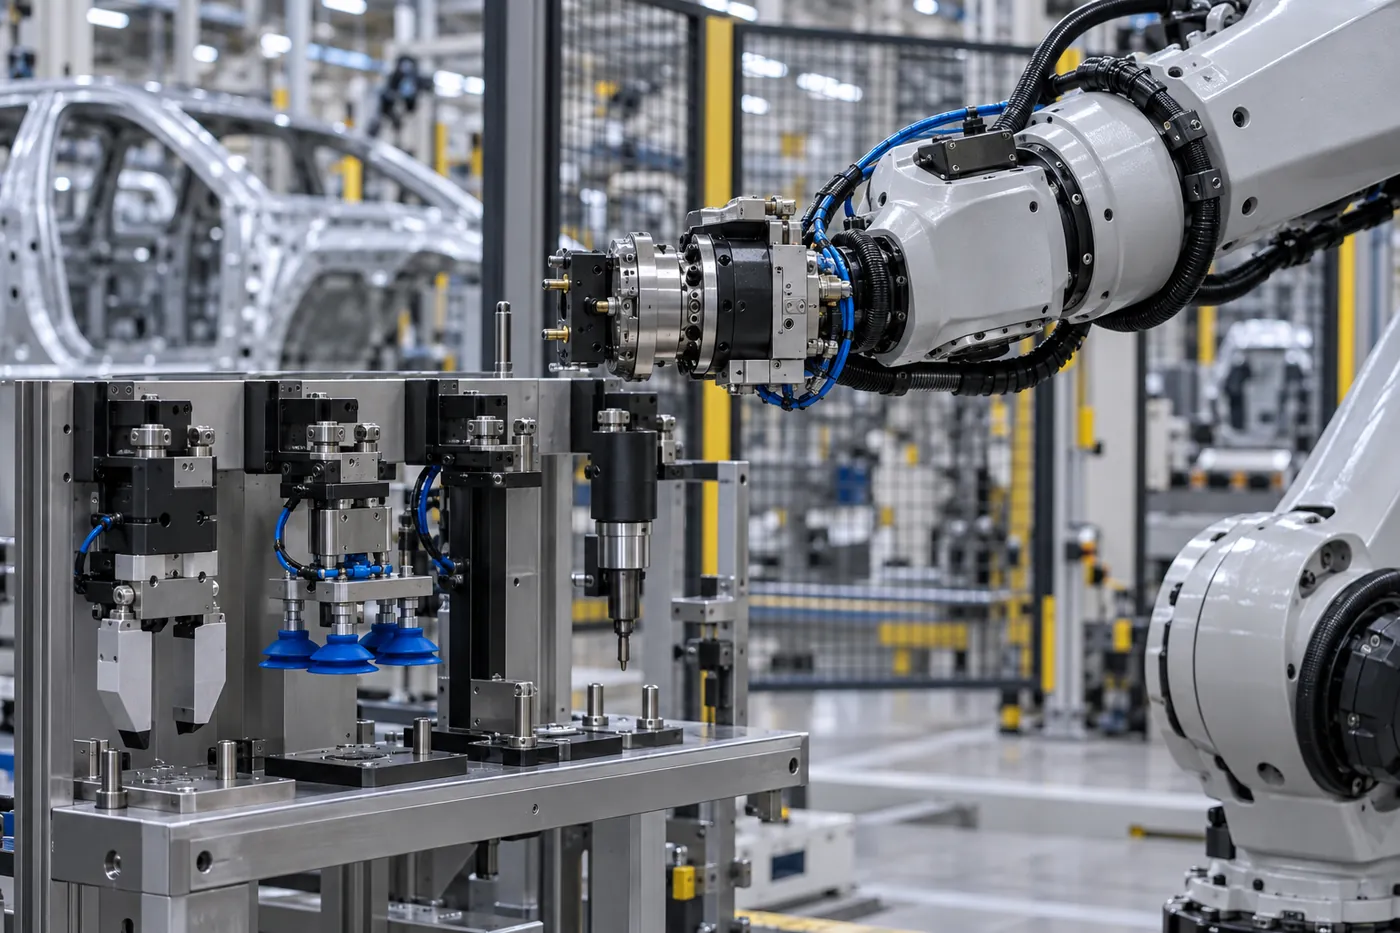 07
Changeur d'outils de robot | contrôle de l'ID de l'effecteur
Changeur d'outils de robot
EOAT
Changement de préhenseur
Automatisation
CHANGEUR D'OUTILS DE ROBOT Automatisation : changement de têtes de robot (EOAT)
Comment les outils sont changés
Les robots utilisent une plaque de changement rapide pour prendre préhenseurs, ventouses ou têtes de vissage sur un support d'outils. Chaque pièce et chaque opération a son effecteur et son programme attitrés.
Où ça coince
- Un outil rangé au mauvais emplacement et le robot prend la mauvaise tête — collision ou pièces écrasées
- Programme et effecteur monté ne correspondent pas, et personne ne s'en aperçoit à temps
- Aucun suivi du nombre de changements ni de l'entretien des préhenseurs et ventouses
Chaque effecteur a un ID — le robot ne bouge qu'une fois celui-ci confirmé.
- Lecteur à la position de prise ; le PLC compare l'ID au programme avant de libérer
- Le nombre de changements se cumule automatiquement, pour une maintenance pilotée par les données
- Les outils partagés entre robots conservent un historique centralisé unique
Défonceuse CNC
HSK63
Réaffûtage
Fabrication de moules
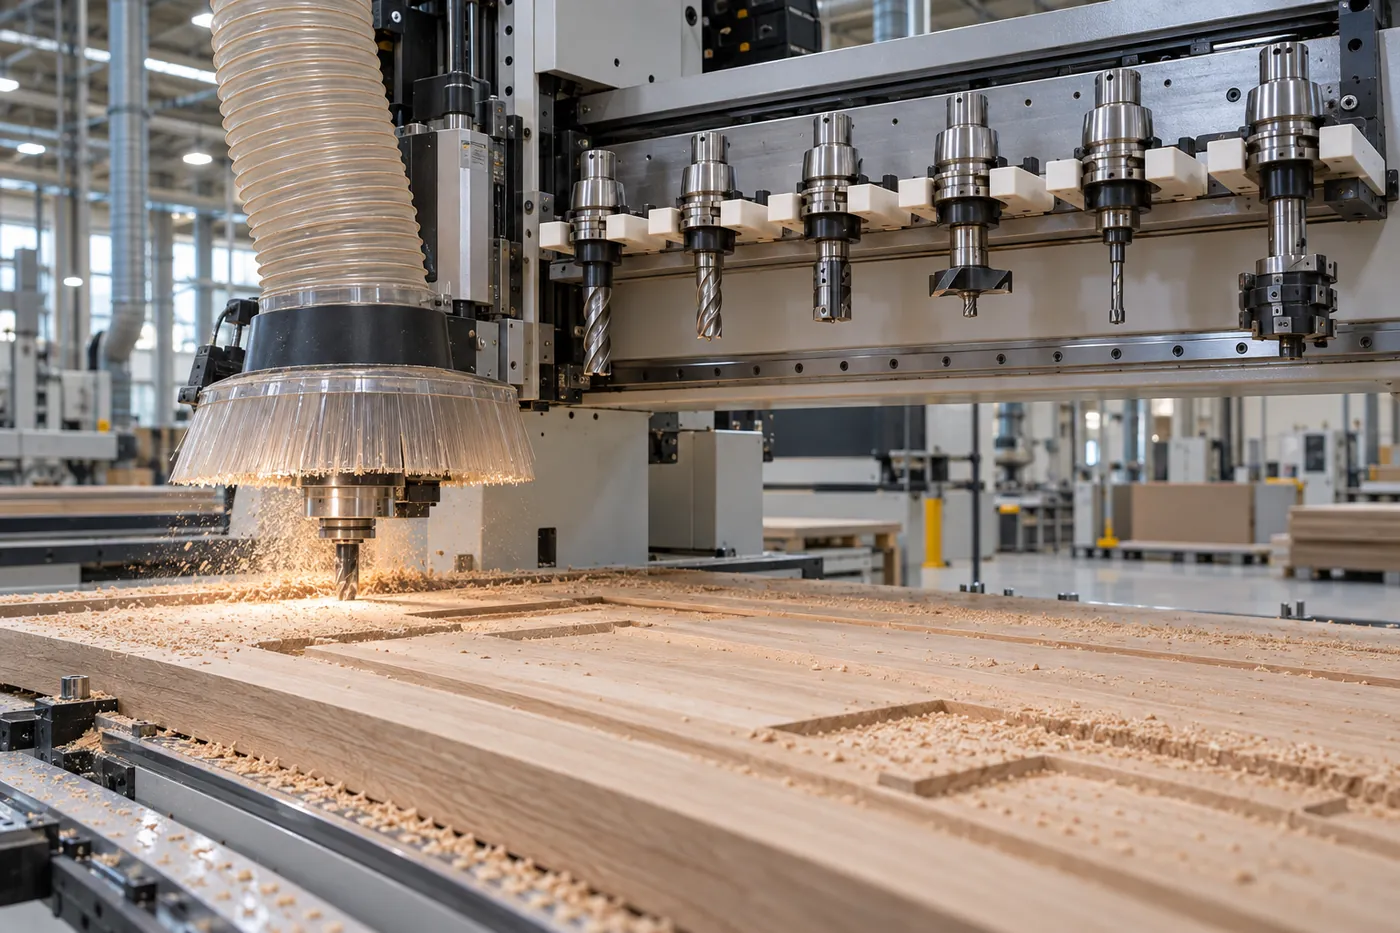 08
Défonceuse CNC pour le bois | ID du porte-outil et réaffûtage
TRAVAIL DU BOIS ET FABRICATION DE MOULES CNC pour le bois et fabrication de moules de précision
Comment les outils sont changés
Les centres d'usinage de panneaux changent d'outil depuis des ATC linéaires ou à carrousel, le plus souvent avec des porte-outils HSK63 ; les outils émoussés partent au réaffûtage et les outils diamant peuvent être réaffûtés de nombreuses fois. En fabrication de moules, la pièce passe par une série d'outils d'ébauche et de finition.
Où ça coince
- Fraises émoussées laissées en service : chants ébréchés, brûlures, placage de chant médiocre
- La longueur de l'outil change après réaffûtage ; les réaffûtages ne sont pas suivis
- Les outils partagés entre machines sont difficiles à localiser
Exploitez les données pour optimiser l'usage des outils, prolonger leur vie et améliorer la précision d'usinage.
- ID du porte-outil, distance d'usinage et nombre de réaffûtages dans un seul enregistrement
- Rappel automatique de réaffûtage ou de remplacement à l'approche de la limite
- Voyez en temps réel sur quelle machine se trouve chaque outil et son état
Une valeur opérationnelle mesurable
BENEFITS
Connaissez l'état de chaque outil : qualité plus stable, moins d'arrêts, moins de consommables.
- 85%
Moins d'erreurs humaines
L'identification et l'enregistrement automatiques réduisent fortement les erreurs manuelles
- 92%
Une qualité plus constante
La maîtrise précise de l'état des outils stabilise chaque lot
- 40%
Moins de gaspillage de consommables
Un remplacement au bon moment prolonge la durée de vie des outils
Moins d'erreurs
Fini les erreurs de recopie, les oublis et doublons — des données fiables.
Des trous réguliers
Chaque outil est utilisé dans son meilleur état — sans écart de cote, bavure ni casse.
Moins d'arrêts et de gaspillage
Remplacements préparés au bon moment, sans arrêt pour casse soudaine.
Une ligne plus efficace
Changements d'outils plus courts, moins d'urgences, livraisons plus fiables.
Éprouvé sur des lignes de PCB, de packaging de semi-conducteurs et d'électronique automobile
CASES
Le WS-RFID-DRILL est installé chez des fabricants de PCB, des usines de packaging de semi-conducteurs et des entreprises d'usinage de précision.
Ligne PCB multicouche 50 perceuses · 3000+ forets
-67%
défauts liés aux forets
Un grand fabricant de PCB gérant plus de 3000 forets de différents diamètres a nettement amélioré la précision de ses relevés et réduit les problèmes de qualité liés aux forets.
Substrats de packaging de semi-conducteurs Micro-perçage · suivi de tout le cycle de vie
+3.2%
de rendement en plus
18 h
d'arrêts en moins / mois
Face à des exigences de précision extrêmes, le remplacement optimisé par IA a amélioré à la fois la vie des forets, le rendement et la disponibilité.
Composants électroniques automobiles Traçabilité des outils IATF 16949
Chaque
lot tracé jusqu'à l'ID du foret
Historique complet
de l'état de l'outil
Chaque lot est tracé jusqu'au foret utilisé et à son état — audits réussis et salués par de grands constructeurs automobiles.
99.5%
précision des relevés (contre 78%)
1.8M
NT$ économisés par an
100%
taux de réussite aux audits
+25%
de durée de vie des forets en plus
Caractéristiques techniques
SPECIFICATIONS
Conception modulaire — ajustez le nombre de lecteurs et de points de surveillance à votre ligne.
Modèle WS-RFID-DRILL Modulaire ; lecteurs et points de surveillance évoluent avec la ligne Identification RFID UHF RFID UHF (EPC Gen2 / ISO 18000-6C), puissance RF 30 dBm, antenne annulaire pour la lecture rapprochée des étiquettes de porte-outils / forets, identification < 0.1 s Interface RS-485 industriel Modbus RTU ; se raccorde aux PLC, PC industriels ou MES ; jusqu'à 1200 m Tension d'alimentation Large plage DC 6–30 V Protection contre surtension, sous-tension et inversion de polarité Plateforme de données Analyses IA dans le cloud Web et application mobile ; droits multi-utilisateurs, tableau de bord en direct, historique, export de rapports personnalisés Environnement Industriel IP65 Température de fonctionnement de -10 °C à 60 °C ; supporte chaleur, humidité et poussière 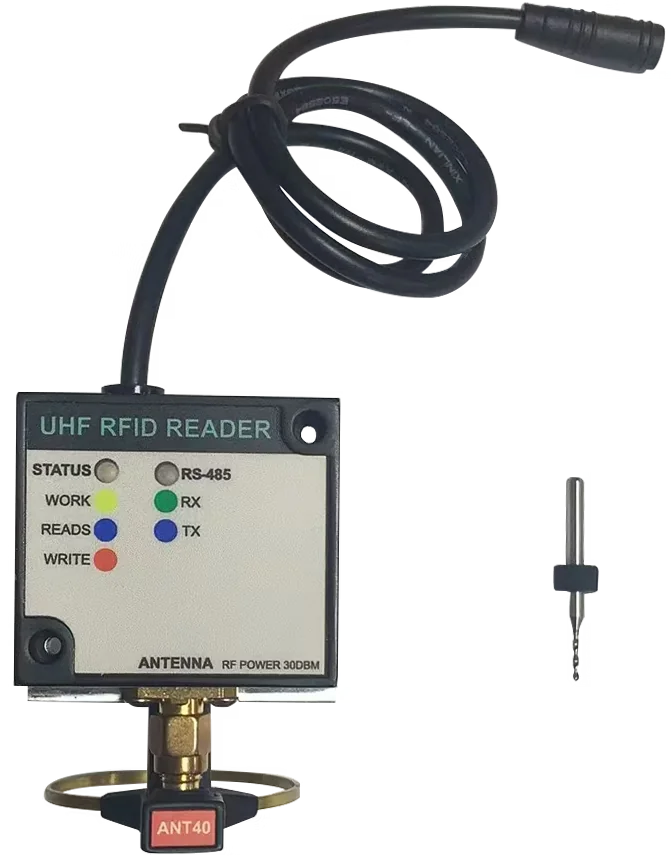
Lecteur + antenne annulaire + étiquette d'outil
Cinq étapes jusqu'à la mise en service, avec un impact minimal sur la production
DEPLOYMENT
Notre équipe vous accompagne de l'évaluation du site et la conception du système jusqu'à l'installation et aux essais, avec un support technique continu après la mise en service.
- 01
Analyse des besoins et visite du site
Implantation de la ligne, pratiques de changement d'outil et objectifs de gestion
- 02
Planification et conception du système
Position des lecteurs, type d'étiquette et architecture du système
- 03
Installation et intégration
Lecteurs installés et raccordés au
PLC,
MES et aux équipements existants
- 04
Essais et formation
Essais fonctionnels et formation des opérateurs
- 05
Mise en service et support
Exploitation complète avec service technique à long terme
Un déploiement standard ne prend que 2–4 semaines, installation matérielle, intégration, formation et marche d'essai comprises.
Questions fréquentes
FAQ
Les questions les plus fréquentes avant d'adopter la gestion RFID des changements d'outil.
À quels secteurs s'adresse le
lecteur RFID de changement d'outil ?
Peut-il se raccorder directement à un
PLC ou un MES ?
Quelles sont la portée et la vitesse de lecture ?
La portée de lecture est de 5–15 cm et l'identification prend moins de 0.1 s : les outils sont identifiés au passage sans ralentir la production.
Supporte-t-il une alimentation instable et la poussière ?
Oui. Entrée large DC 6–30 V avec protection contre surtension, sous-tension et inversion de polarité ; IP65 ; température de fonctionnement de -10 °C à 60 °C.
Les machines existantes doivent-elles être fortement modifiées ?
Non. Des interfaces standard s'intègrent aux perceuses, équipements CNC et MES existants pour un déploiement rapide.
Combien de temps dure le déploiement et comment les responsables voient-ils les données ?
Un déploiement standard dure 2–4 semaines. Ensuite, la version web et l'application mobile affichent tableaux de bord en direct, historique et rapports personnalisés avec droits multi-utilisateurs.
Partout où l'on change outils, têtes et matrices
GALLERY
Magasin CNC × porte-outils RFID
Kit WS-RFID-DRILL
Buses SMT
Changement de matrice
Changement de moule
Gestion des forets de PCB
Changeur d'outils de robot
Lames de découpe
Rendez chaque changement d'outil traçable
Vous voulez voir comment le WS-RFID-DRILL s'intègre à votre ligne, ou planifier une évaluation sur site et une démonstration ? WENSHING propose une première consultation gratuite pour estimer les gains et le retour sur investissement ; points de lecture, étiquettes et rapports s'adaptent à vos besoins.
Caractéristiques clés en un coup d'œil
| Modèle | WS-RFID-DRILL |
|---|---|
| Application | Gestion d'identité RFID pour les changements d'outils, forets, buses, têtes de process et connecteurs en CNC, PCB, SMT, robotique et automatisation ; interfaces de commande à confirmer par projet. |
| Catégorie de produit | Lecteur RFID passif |
Comparer les modèles de lecteurs RFID passifs
WS-RFID-DRILL RFID Tool, Nozzle & Head Change Management Reader et d'autres modèles de la même catégorie WENSHING — sélectionnez un modèle pour en voir tous les détails.
| Produit | Modèle | Fréquence | Application |
|---|---|---|---|
| Lecteur RFID WS-RFID-DRILL de gestion des changements d'outils, de buses et de têtes | WS-RFID-DRILL | Gestion d'identité RFID pour les changements d'outils, forets, buses, têtes de process et connecteurs en CNC, PCB, SMT, robotique et automatisation ; interfaces de commande à confirmer par projet. | |
| Lecteur RFID UHF WS-RFIDBY-PLUS2 | Identification des moules et comptage d'utilisation | WS-RFIDBY-PLUS2 | Identification des moules sur machine, comptage d'utilisation par relais et intégration des historiques de moules entre plusieurs machines ; aussi identification des AGV et des matières de production. | |
| RFID portable + UWB | Inventaire automatique et enregistrement des emplacements | WS-RTLS-RFID | 902~928MHz | Inventaire en marchant, récupération de moules et gabarits, retrait de colis, rouleaux de tissu, cartons de chaussures, palettes et emplacements d'entrepôt |
| Lecteur RFID UHF tout-en-un WS-RFIDALL-8 | Sans logiciel PC, configuration par navigateur, 16 m, PoE | WS-RFIDALL-8 | 902~928MHz | |
| Lecteur portable RFID UHF (Type-C) | WS-LOOKID-C | 902~928MHz | Inventaire portable d'entrepôt et de marchandises, lecture/écriture d'étiquettes sur site et collecte mobile de données avec téléphones, ordinateurs et applications compatibles. |
| Lecteur RFID UHF pour AGV et robots | WS-RFIDBY | WS-RFIDBY | 902~928MHz | Identification de repères pour AGV, suivi des pièces en production, identification des moules et lecture d'étiquettes en bord de machine. |
| Lecteur RFID UHF 10 ports | Inventaire d'armoires par USB avec 10 antennes | RFID 10 PORT | 902~928MHz | Vitrines de bijouterie, armoires à outils d'entreprise, armoires d'équipements, armoires UHF pour livres et documents, inventaire en production |
| Lecteur RFID WS-RFIDALL-8 | PoE, 16 m et référence technique | WS-RFIDALL-8 | 902~928MHz | Référence d'intégration d'interfaces, de déploiement PoE et de câblage pour accès véhicules, expéditions d'entrepôt et identification aux postes de production. Page de référence technique. |
| Lecteur RFID UHF 12 dBi WS-RFIDALL-12 | Entreposage et accès véhicules | WS-RFIDALL-12 | 902~928MHz | Identification fixe sur voies véhicules, grandes entrées, points d'expédition d'entrepôt, passages logistiques et racks ou gabarits de production. |
Besoin d'aide pour choisir ? voir tous les produits de lecteurs RFID passifs ou contactez nos ingénieurs pour des caractéristiques, des échantillons ou un devis.
1. Exigences courantes des appels d'offres face au WS-RFID-DRILL
2. Applications : qui l'achète et où il est utilisé
3. FAQ achats
La « Formulation type » résume des clauses courantes des documents de marchés publics à Taïwan et à l'étranger. Les performances du WS-RFID-DRILL sont celles indiquées sur cette page et dans la fiche technique officielle.