Lector RFID WS-RFID-DRILL para la gestión de cambios de herramientas y boquillas
Modelo:
WS-RFID-DRILL
WS-RFID-DRILL es un lector RFID de gestión de identidad para cambios de herramienta, de broca, de boquilla y de conectores o efectores finales automatizados. Un sistema de gestión puede usar la identidad de una herramienta, broca, boquilla, utillaje o portador como clave de datos para los registros de entrega, carga en máquina, cambio, devolución y auditoría. Los equipos CNC, PCB, SMT y de automatización tienen controladores, almacenes, estaciones, campos de datos y mecanismos de cambio distintos; la integración se adapta al equipo y al sistema anfitrión.


Cada herramienta, cada cabezal, con su propio ID Almacenes de herramientas CNC, brocas de PCB, matrices, moldes y cambiadores de herramienta de robots: qué herramienta entró, cuántas veces ha trabajado y cuándo toca cambiarla, todo en una lectura.
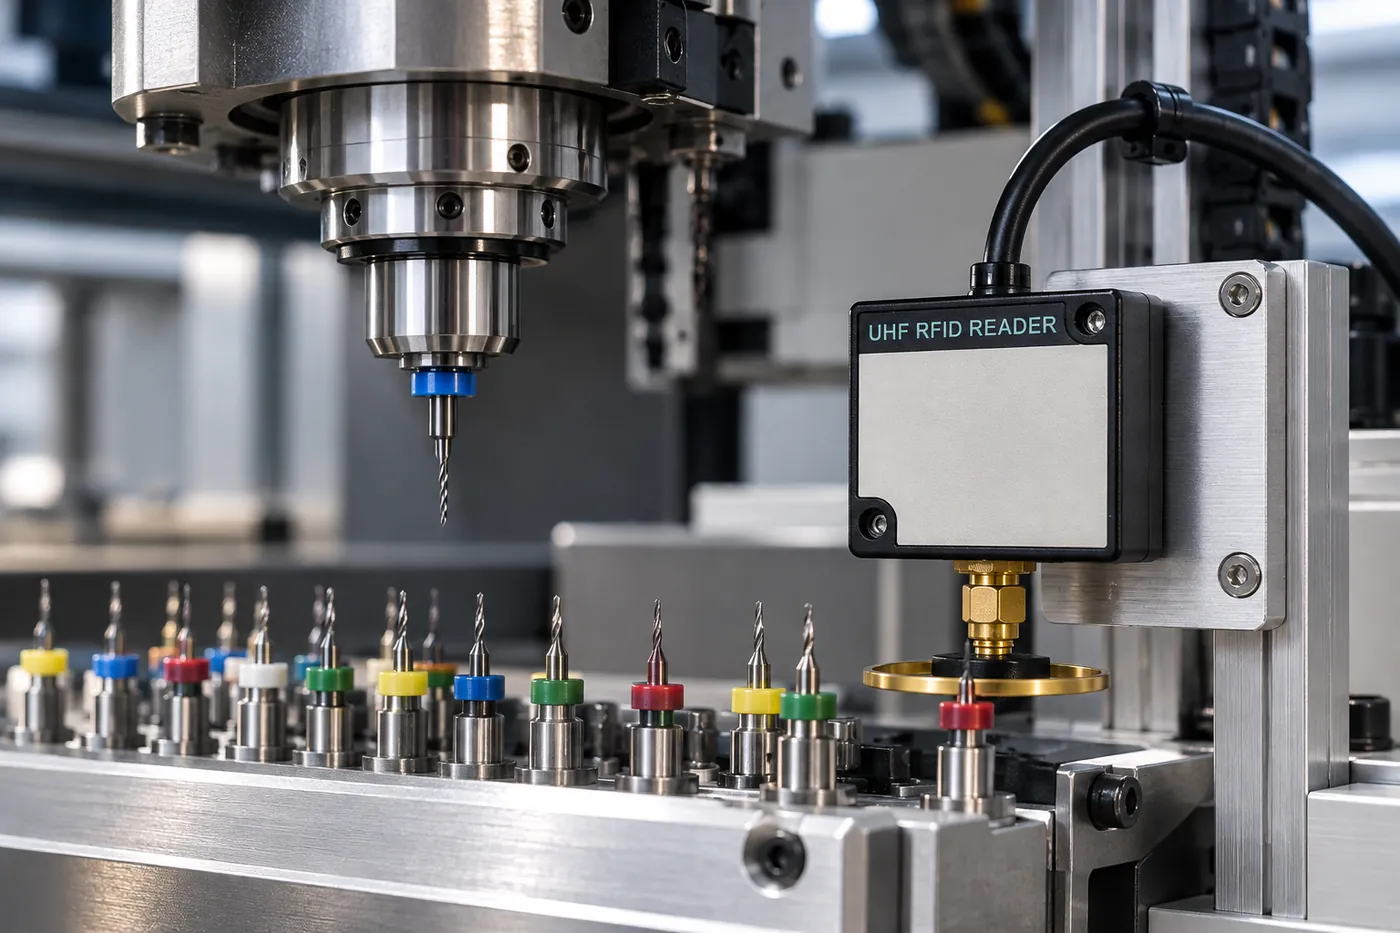
WS-RFID-DRILL | LECTOR RFID DE IDENTIFICACIÓN PARA CAMBIOS DE HERRAMIENTA Y CABEZAL Las herramientas pasan por el lector en la estación de cambio y se identifican sin contacto, con el uso contabilizado automáticamente. Los datos van directamente a su PLC, MES y plataforma en la nube por RS-485 / Modbus RTU. Las herramientas equivocadas se detienen en el acto y la gestión de la vida útil ya no depende del papel ni de la memoria.
85%
menos errores humanos
92%
mejor consistencia de calidad
40%
menos desperdicio de consumibles
<0.1s
tiempo de identificación
1200m
distancia máx. RS-485
- ¿Herramienta equivocada? Se detiene en el acto Cada herramienta se lee en la estación y se comprueba con el trabajo y la posición.
- Vida útil contabilizada automáticamente Número de usos, tiempo de mecanizado y distancia acumulada registrados, con alertas antes del límite.
- Directo al PLC y al MES RS-485 industrial con Modbus RTU, sin grandes modificaciones en las máquinas existentes.
- Hecho para el taller Entrada amplia DC 6–30 V, IP65, de -10 °C a 60 °C: polvo y humedad no son problema.
Cinco viejos problemas del cambio de herramienta, resueltos de una vez
BEFORE / AFTER
Los registros manuales son lentos y propensos a errores. Dé a cada herramienta una identidad digital y sígala automáticamente desde la entrega, el reglaje y el reafilado hasta el desecho.
Concepto
Registros manuales / comprobación visual
Números de herramienta, anillos de color y pegatinas: las herramientas parecidas se confunden
Anotado en formularios o pizarras; entradas olvidadas o duplicadas
A ojo: demasiado pronto desperdicia herramientas, demasiado tarde las rompe
Buscar entre papeles durante las auditorías de clientes
Hojas de cálculo dispersas, sin visión en vivo para los responsables
Gestión de herramientas RFID WENSHING
ID único leído sin contacto en < 0.1 s, sin conjeturas
Contabilizado cada vez que la herramienta pasa por el lector, subido en tiempo real
Vida útil prevista a partir del historial; aviso automático antes del límite
Historial completo de la herramienta: cada lote trazado hasta el ID y el estado de la herramienta
Paneles en vivo en web y app móvil, exportación de informes con un clic
Identificación de herramientas
Número de usos
Momento de sustitución
Trazabilidad
Integración de datos
Lector + antena anular + etiquetas de herramienta: listo para usar
PRODUCT
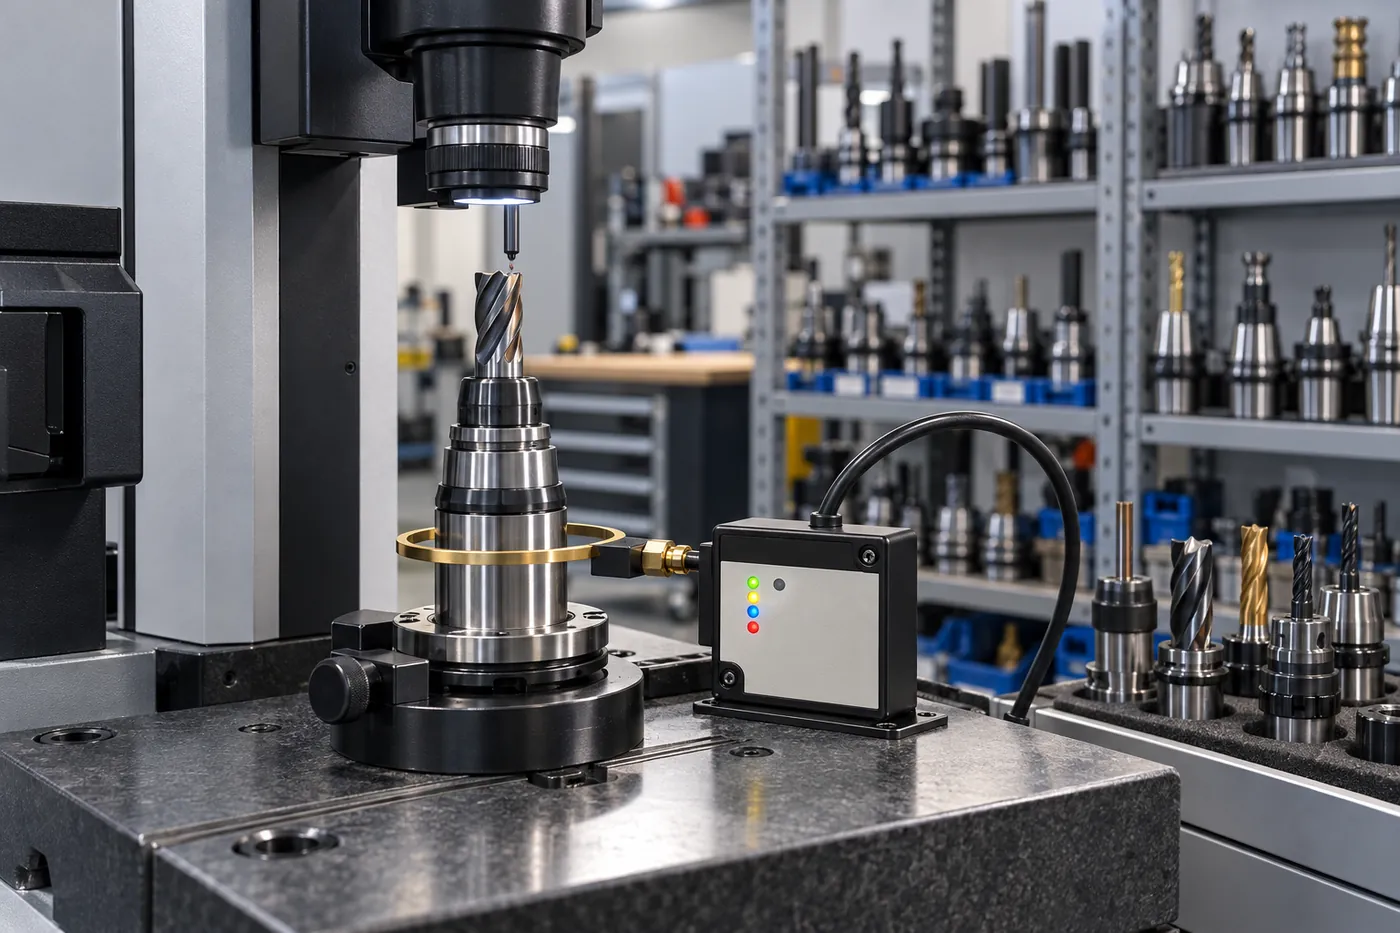
Los LED STATUS / WORK / READS / WRITE y RS-485 RX / TX muestran de un vistazo el estado de lectura, escritura y comunicación.
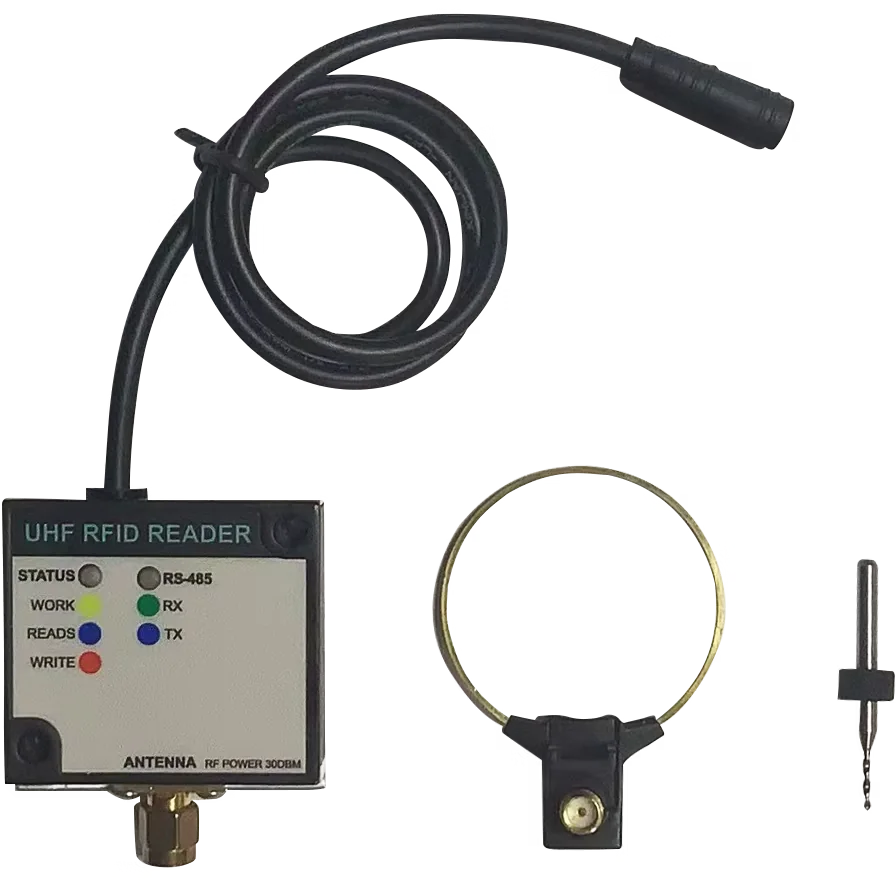
WS-RFID-DRILL
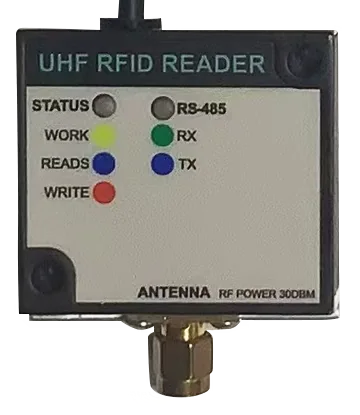
Lector
LED de lectura/escritura y enlace
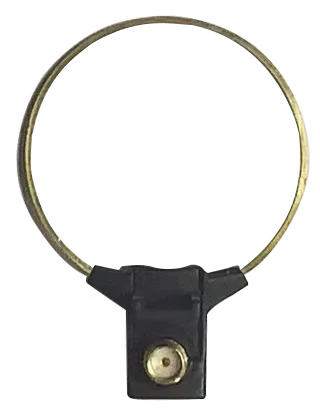
Antena anular
Lee al pasar la herramienta
Identificación RFID sin contacto
Sin escaneo manual ni contacto: las herramientas se identifican y registran al pasar por el lector, sin frenar la producción.
Número de usos y vida útil
Se registran el número de usos, el tiempo de mecanizado y la distancia acumulada, creando un modelo de vida útil que activa avisos de sustitución.
Análisis e informes con IA en la nube
Los datos se suben en tiempo real; la IA genera informes de uso, análisis de eficiencia y alertas de anomalías, en web o móvil.
Se adapta a las líneas existentes
Las interfaces estándar conectan taladradoras, equipos CNC y MES: implantación rápida y alto retorno de la inversión.
De la etiqueta de herramienta a la alerta en la nube: un ciclo de datos cerrado
ARCHITECTURE
Etiquetas en cada herramienta, lectores en las estaciones clave, un módulo de captura de datos en RS-485 y una plataforma de IA en la nube para análisis y alertas en tiempo real.
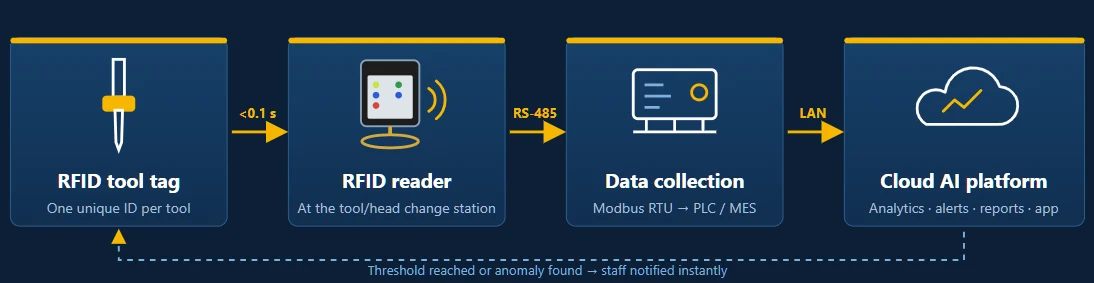
Etiqueta de herramienta
Fijadas o incrustadas en herramientas, portaherramientas, matrices, moldes y utillajes para identificar cada uno.
Lector
Alcance de lectura de 5–15 cm, identificación en < 0.1 s, montado en estaciones de reglaje y cambio de herramienta.
Captura de datos
RS-485 industrial con Modbus RTU, hasta 1200 m, hacia PLC y PC industriales.
Plataforma en la nube
Permisos multiusuario, panel en vivo, consultas de historial y exportación de informes personalizados.
Un cambio de herramienta, seis tareas automáticas
ONE TOOL CHANGE
Los operarios cambian las herramientas como siempre; identificación, comprobación, recuento, alertas y registros ocurren en segundo plano.
- 01
Herramienta a la estación
La herramienta, el portaherramientas o la matriz llega a la estación de cambio
- 02
ID leído en < 0.1 s
Lectura sin contacto, sin paso de escaneo
- 03
Comprobado
El PLC / MES lo compara con la lista de herramientas del trabajo
- 04
Uso contabilizado
Se registran número, tiempo de mecanizado y distancia
- 05
Alerta por umbral
¿Cerca del fin de su vida útil o anómala? Aviso inmediato
- 06
Historial e informes
Cada lote trazado hasta el ID y el estado de la herramienta
Cómo cambian herramientas 8 sectores, dónde se falla y cómo lo resuelve RFID
INDUSTRIES
Lo que se cambia varía (portaherramientas, brocas, boquillas, matrices, cuchillas, efectores finales), pero el problema es el mismo: pieza equivocada, recuento erróneo, uso excesivo.
CNC
centros de mecanizado
Almacén ATC · portaherramientas BT/HSK
PCB
taladrado / fresado
Número de golpes · reafilados
SMT
inserción
Cambio de boquillas · limpieza
Matrices de estampación
Cambio rápido de matriz · golpes
Moldeo por inyección
Cambio de molde · número de inyecciones
Corte de semiconductores
Cuchillas de corte · desgaste
Cambiadores de herramienta de robots
EOAT · pinzas / ventosas
Carpintería
CNC
HSK63
portaherramientas · reafilado
| Sector | Qué se cambia | Cómo se cuenta la vida útil | Mayor riesgo | Qué gestiona RFID |
|---|---|---|---|---|
| Mecanizado CNC | Portaherramientas BT/HSK + herramientas de corte | Usos, tiempo de corte | Posición equivocada, corrección mal introducida → colisión | ID del portaherramientas, comprobación de posición, recuento de vida útil |
| Taladrado de PCB | Microbrocas, fresas de contorneado | Golpes, número de reafilados | Recuento de reafilados erróneo → rotura, error de agujero | Recuento por broca, distancia, historial de reafilado |
| Inserción SMT | Boquillas, estaciones de boquillas | Número de recogidas, ciclo de limpieza | Tipos de boquilla mezclados → recogidas fallidas, desplazamiento | ID de estación, comprobación de tipo, avisos de limpieza |
| Estampación | Matrices progresivas / simples | Golpes | Número de matriz ilegible → matriz equivocada, colisión | ID de matriz, total de golpes, avisos de mantenimiento preventivo |
| Moldeo por inyección | Moldes | Inyecciones | Recuentos de inyecciones perdidos entre máquinas | Historial del molde, total de inyecciones entre máquinas |
| Corte de semiconductores | Cuchillas de corte de diamante | Longitud de corte, desgaste | Cuchilla usada en exceso se rompe → pérdida de obleas | ID de cuchilla/estuche, totales de uso |
| Cambiadores de herramienta de robots | Pinzas, ventosas, atornilladores | Cambios, ciclos | Posición equivocada en el soporte → herramienta equivocada, colisión | ID del efector final, número de cambios |
| CNC de carpintería | Portaherramientas HSK63 + fresas | Distancia, reafilados | Fresa desafilada → astillado, quemaduras | ID del portaherramientas, historial de distancia y reafilado |
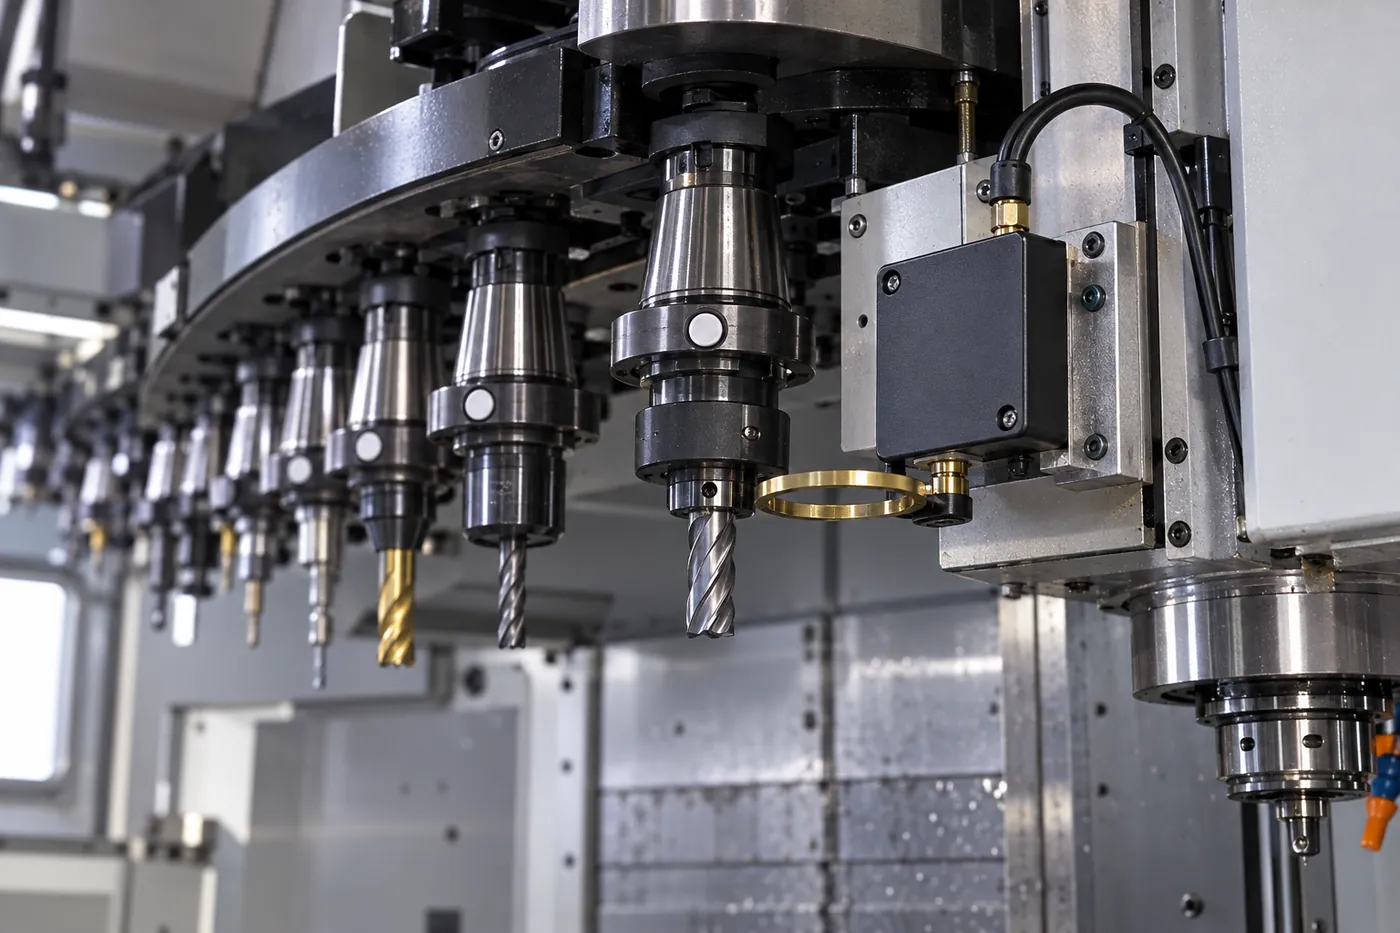 01
Almacén de herramientas CNC | identificación RFID de portaherramientas
Almacén de herramientas CNC
Portaherramientas RFID
Preajuste de herramientas
Gestión de la vida útil de las herramientas
CENTRO DE MECANIZADO CNC Centros de mecanizado CNC: cambios de herramienta ATC
Cómo se cambian las herramientas
Las herramientas se miden en longitud y radio en un banco de preajuste, se montan en portaherramientas BT/HSK y un operario las carga en las posiciones del almacén. El programa llama al código T + M6 y el brazo ATC cambia la herramienta. Las correcciones de longitud suelen introducirse a mano en el control; la vida útil se lleva en un contador del control o en papel.
Dónde se falla
- Herramienta en la posición equivocada, o tabla de posiciones desincronizada tras cambios en posiciones aleatorias: colisión en el primer movimiento
- Un solo dígito mal introducido en la corrección echa a perder la pieza
- Herramientas que superan su vida útil y pierden cotas y acabado
- Sin pruebas en las auditorías de qué herramienta mecanizó cada lote
Equipe los portaherramientas con etiquetas RFID (habitualmente en el alojamiento DIN 69873) y cada herramienta se verifica al cargarla.
- ID leído en < 0.1 s en la estación de carga y enviado al PLC / MES por Modbus RTU; una discrepancia genera una alerta
- El uso y el tiempo de corte se acumulan automáticamente; los recambios se preparan antes del límite
- El historial completo de la herramienta respalda la trazabilidad IATF 16949 y AS9100
Brocas de PCB
Seguimiento de reafilados
Número de golpes
Rotura de brocas
- 02
Taladrado de PCB | gestión de vida útil y reafilado de brocas
TALADRADO Y FRESADO DE PCB Taladrado y fresado de PCB: brocas y fresas
Cómo se cambian las herramientas
Las taladradoras multihusillo cambian las brocas automáticamente. Cada broca lleva un anillo cuya posición fija la referencia de profundidad. Las brocas se retiran tras un número de golpes fijado, se envían a reafilar, se les vuelve a colocar el anillo y regresan; una broca puede reafilarse varias veces antes de desecharse.
Dónde se falla
- Miles de brocas idénticas mezcladas; el número de reafilados se lleva por el color del anillo o en papel
- Un recuento erróneo supone un uso excesivo: roturas, desviación del diámetro del agujero, rebabas
- Retirar las brocas demasiado pronto mantiene altos los costes de taladrado
- Un cartucho de brocas equivocado al cambiar de referencia obliga a retrabajar todo un lote
Dé a cada broca una identidad digital: el terreno natural del WS-RFID-DRILL.
- Líneas multicapa, HDI y rígido-flexibles que gestionan miles de brocas de muchos tamaños
- Número de usos, tiempo de mecanizado y distancia registrados: los reafilados ya no dependen de la memoria
- La IA predice el mejor momento de cambio, prolongando la vida de la broca y evitando paradas por roturas repentinas
Los datos de la herramienta viajan con ella, no en papel
Del almacén de herramientas y el banco de preajuste al almacén de la máquina, cada paso por el lector deja un registro. Qué herramienta está en qué máquina, cuánto ha trabajado y cuánto le queda: visible en el móvil.
Identificación RFID de herramientas
Gestión de la vida útil de las herramientas
Cambio de herramienta a prueba de errores
Trazabilidad de herramientas
 03
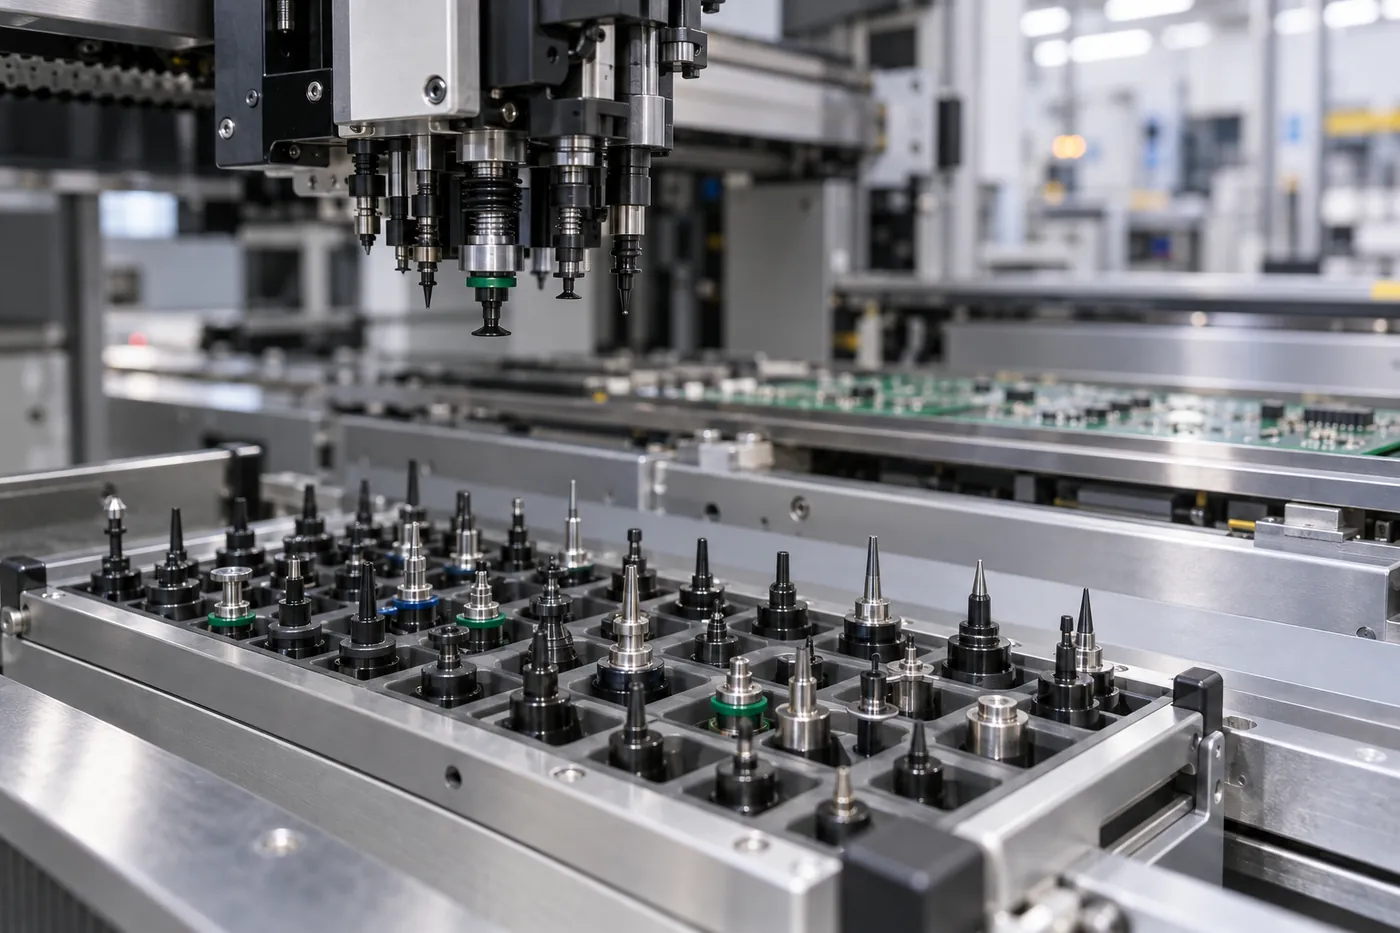
Estación de boquillas SMT | control del cambio de producto
Gestión de boquillas
Cambio de producto SMT
Limpieza de boquillas
INSERCIÓN SMT Inserción SMT: cambio y mantenimiento de boquillas
Cómo se cambian las herramientas
Las máquinas de inserción usan tipos de boquilla distintos según el tamaño del componente, que se cambian en el cambiador de boquillas automáticamente o a mano durante el cambio de producto. Las boquillas necesitan limpieza e inspección periódicas; las grandes plantas manejan más de diez mil boquillas con vidas útiles de meses a un año.
Dónde se falla
- Tipos de boquilla parecidos se mezclan: recogidas fallidas, desplazamientos, efecto lápida
- Ciclos de limpieza registrados en formularios; los olvidos pasan desapercibidos
- Boquillas dañadas que migran a otras líneas y los problemas se repiten
Dé un ID a las estaciones de boquillas y utillajes: confirme que las boquillas correctas están en la máquina correcta antes del cambio.
- ID de estación leído en el cambio y comprobado con el programa del producto
- Los recuentos de recogidas de la máquina se acumulan; avisos de limpieza al alcanzar el umbral
- El historial central de boquillas aclara su asignación entre líneas
Cambio de matriz
SMED
Recuento de golpes
Mantenimiento de matrices
 04
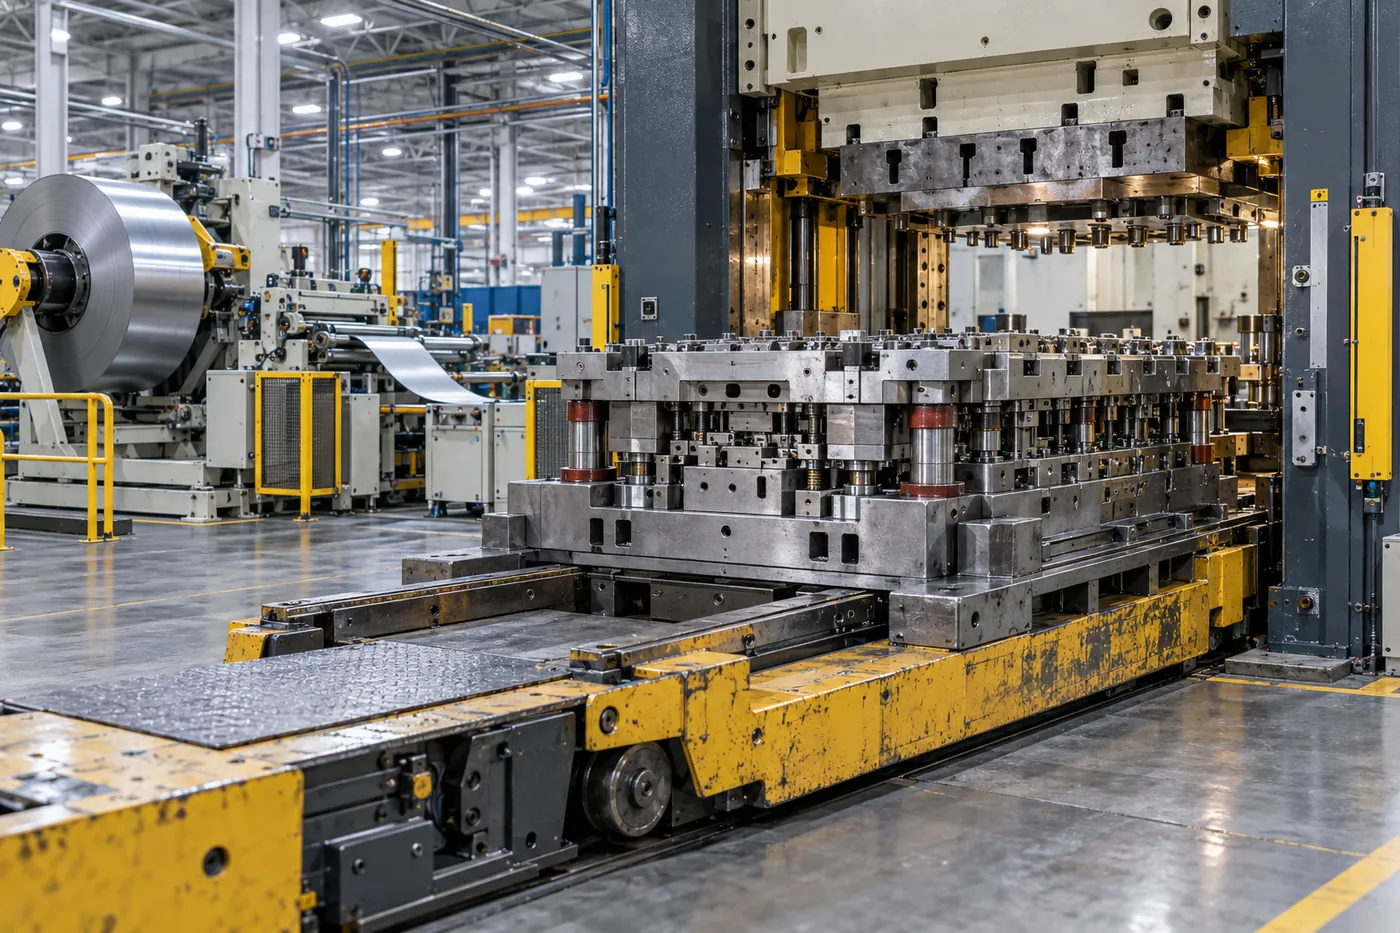
Cambio rápido de matriz | ID de matriz y recuento de golpes
MATRICES DE ESTAMPACIÓN Estampación: cambio rápido de matriz (SMED)
Cómo se cambian las herramientas
Las matrices entran sobre carros o bancadas de rodillos, se bloquean con amarres hidráulicos, se ajusta la altura de cierre y se verifica el primer golpe. Las plantas SMED tratan el cambio de matriz como trabajo estándar medido en minutos, y el mantenimiento de matrices se programa por golpes acumulados.
Dónde se falla
- Los números de matriz pintados o grabados se borran: una matriz equivocada supone una colisión
- Los golpes se reparten entre varias prensas; el mantenimiento sigue el calendario, no el uso real
- El mantenimiento olvidado astilla punzones y deja rebabas; el excesivo desperdicia capacidad
Etiqueta en la matriz y lector en la prensa: la matriz se confirma al cargarla y los golpes se contabilizan automáticamente.
- ID de matriz leído en la estación de cambio y liberado solo tras coincidir con la orden de producción
- Recuentos de golpes del PLC devueltos por Modbus RTU y totalizados por matriz
- Alerta automática al alcanzar el número de golpes de mantenimiento: programación respaldada por datos
 05
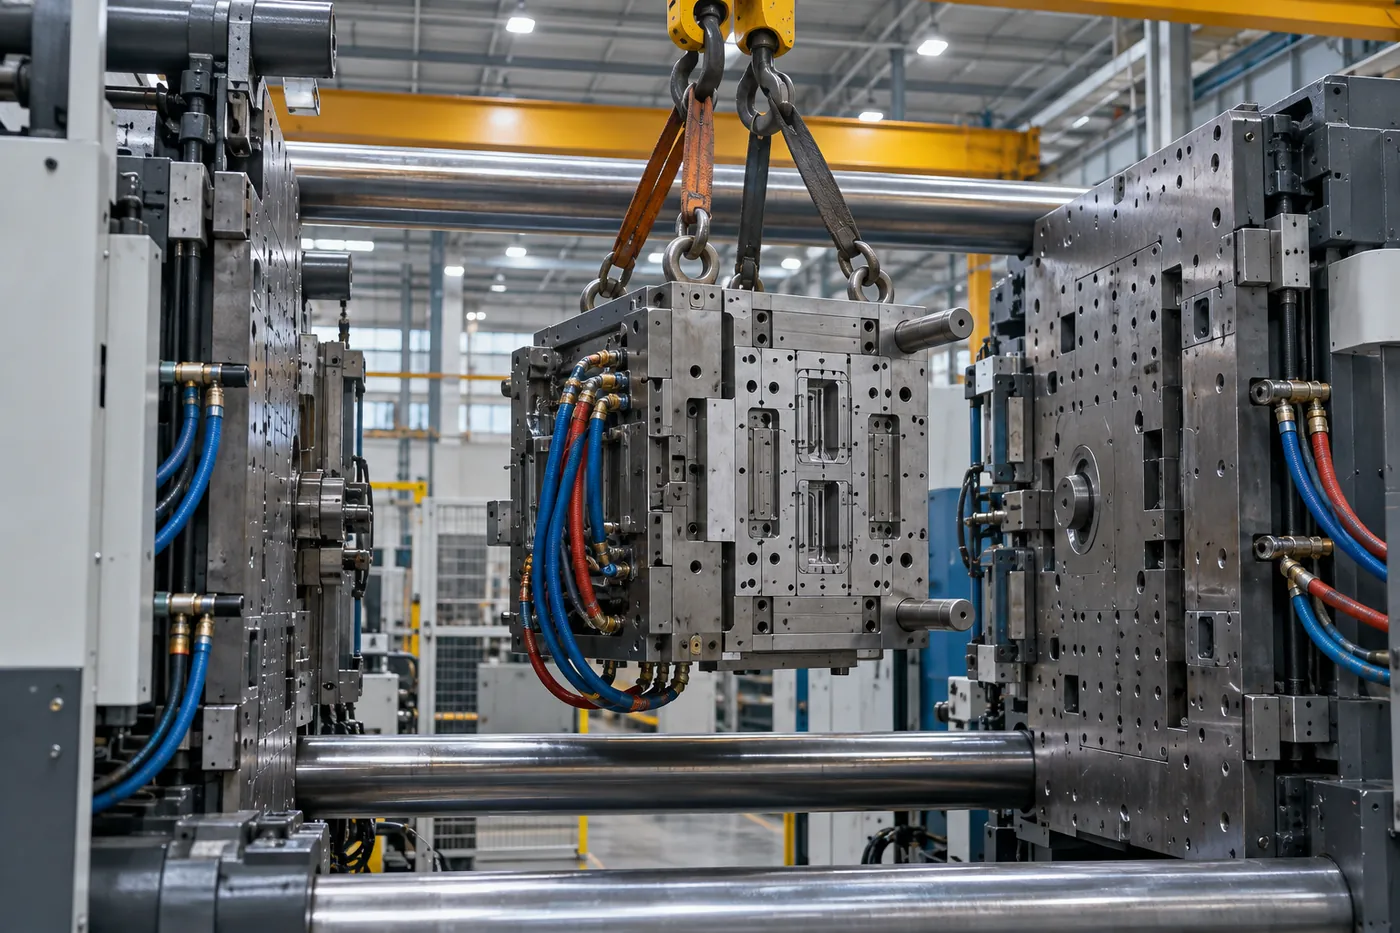
Cambio de molde de inyección | ID de molde e historial de inyecciones
Gestión de moldes
Contador de inyecciones
Cambio de molde
MOLDEO POR INYECCIÓN Moldeo por inyección: cambio de molde y recuento de inyecciones
Cómo se cambian las herramientas
Un puente grúa baja el molde entre los platos; se amarra y se conecta a las líneas de refrigeración y de cámara caliente. Las inyecciones las cuenta la máquina o un contador mecánico en el molde, y los moldes rotan entre varias máquinas.
Dónde se falla
- Los moldes pasan de una máquina a otra y los totales de inyecciones quedan incompletos
- El mantenimiento suele esperar a que fallen las piezas o se rompa el molde
- Molde y parámetros de proceso no coinciden, alargando el tiempo de reglaje
La etiqueta del molde es su documento de identidad y su libro de inyecciones, vaya donde vaya.
- ID de molde leído en el reglaje y vinculado a la referencia y a la orden de producción
- Recuentos de la máquina devueltos por el PLC; inyecciones totalizadas entre máquinas
- Aviso de mantenimiento al alcanzar el umbral de inyecciones, con registro de reparaciones
 06
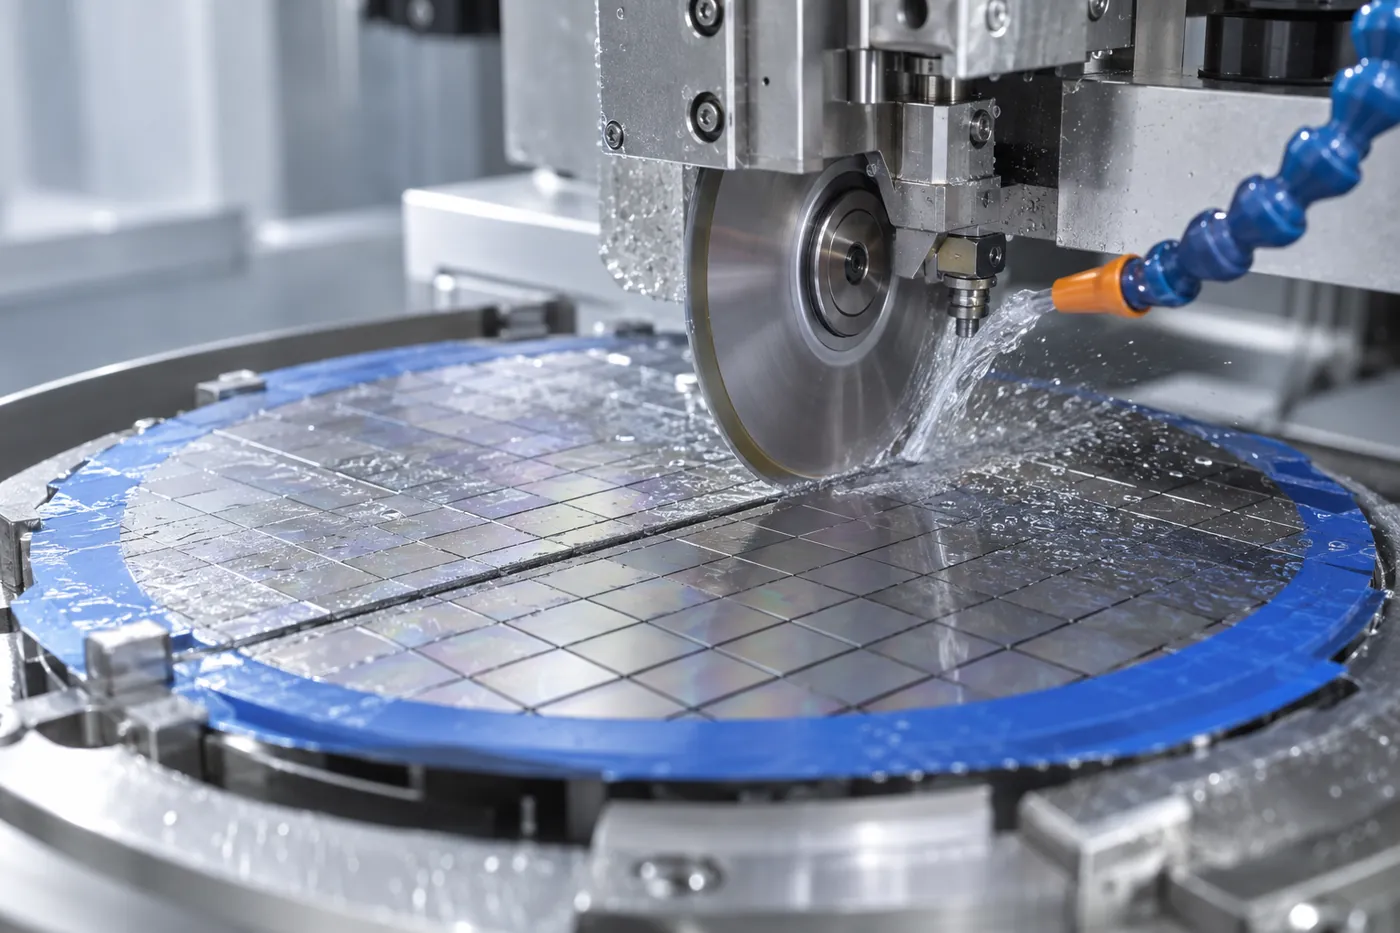
Corte de obleas | gestión de vida útil de las cuchillas
Cuchillas de corte
Sustratos de encapsulado
Rendimiento
CORTE DE SEMICONDUCTORES Semiconductores y mecanizado de precisión: cuchillas
Cómo se cambian las herramientas
Las sierras de corte montan cuchillas de diamante en el husillo; la sustitución depende de la exposición de la cuchilla y del desgaste radial, y la altura se recalibra tras cada cambio. El procesado de sustratos de encapsulado también depende de brocas y fresas de precisión.
Dónde se falla
- Las cuchillas se retiran tras un desgaste limitado; una cuchilla usada en exceso puede romperse y dañar la oblea
- Muchas especificaciones de cuchilla parecidas; una equivocada afecta directamente a la calidad del corte
- Longitud de corte y número de obleas contados a mano: conservador y derrochador
Los procesos de alta precisión exigen un control estricto de la vida útil: cada uso queda registrado.
- ID para estuches de cuchillas, utillajes y brocas; especificación confirmada antes del cambio
- Uso acumulado automáticamente para evitar pérdidas de rendimiento por desgaste
- El análisis con IA optimiza la estrategia de sustitución y prolonga la vida útil
 07
Cambiador de herramienta de robot | verificación del ID del efector final
Cambiador de herramienta de robot
EOAT
Cambio de pinza
Automatización
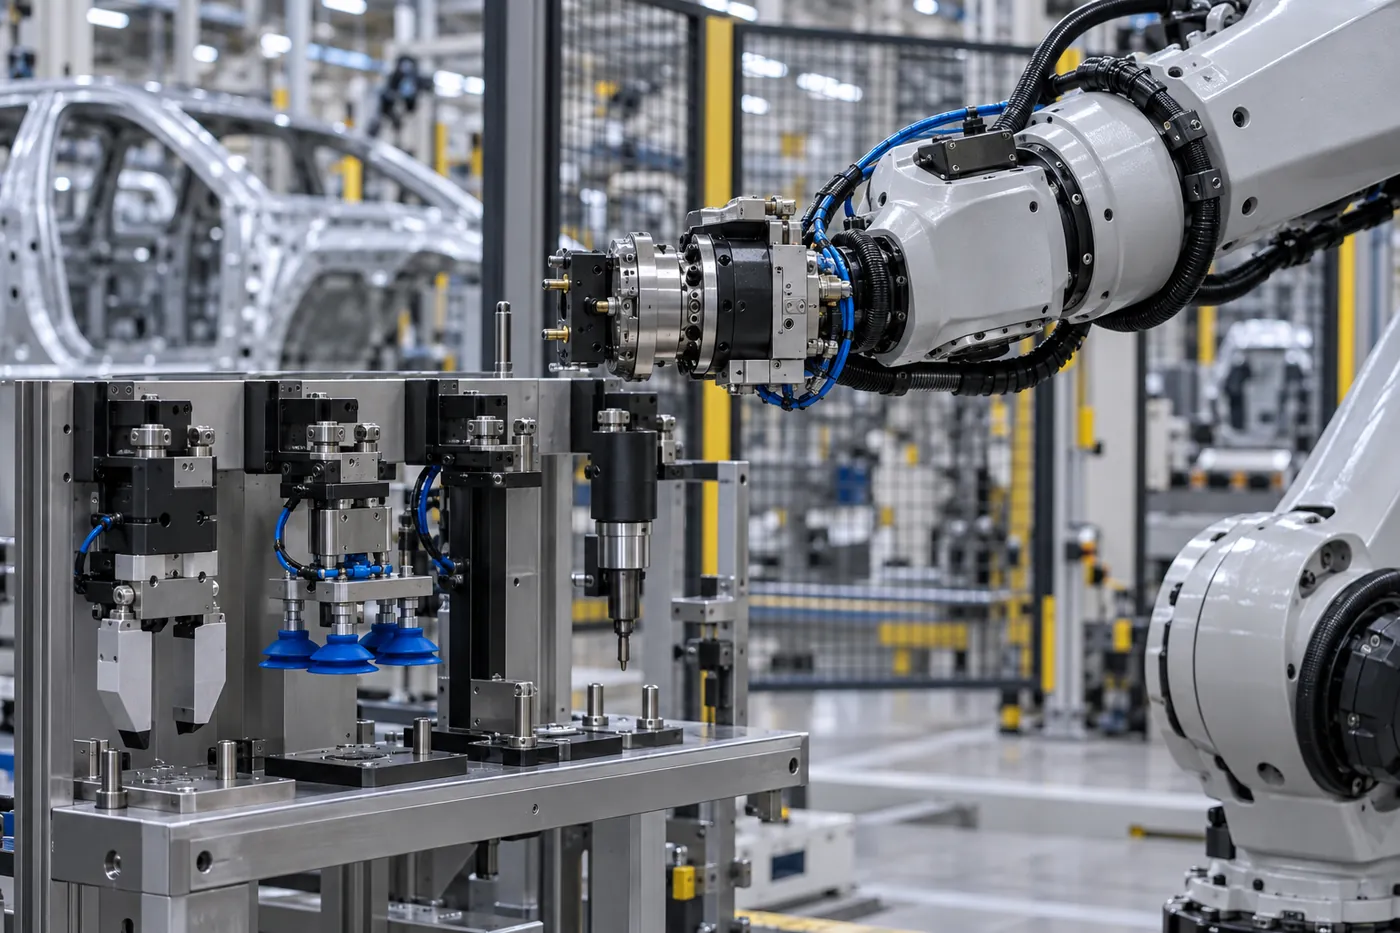
CAMBIADOR DE HERRAMIENTA DE ROBOT Automatización: cambio de cabezales de robot (EOAT)
Cómo se cambian las herramientas
Los robots usan una placa de cambio rápido para tomar pinzas, ventosas o cabezales de atornillado de un soporte de herramientas. Cada pieza y cada operación tiene asignado un efector final y un programa.
Dónde se falla
- Una herramienta en la posición equivocada hace que el robot tome el cabezal equivocado: colisión o piezas aplastadas
- El programa y el efector montado no coinciden, y nadie lo ve a tiempo
- Sin registro del número de cambios ni del mantenimiento de pinzas y ventosas
Cada efector final tiene un ID: el robot solo se mueve cuando está confirmado.
- Lector en la posición de recogida; el PLC compara el ID con el programa antes de liberar
- El número de cambios se acumula automáticamente, para un mantenimiento basado en datos
- Las herramientas compartidas entre robots mantienen un historial central único
Fresadora CNC
HSK63
Reafilado
Fabricación de moldes
 08
Fresadora CNC de carpintería | ID del portaherramientas y reafilado
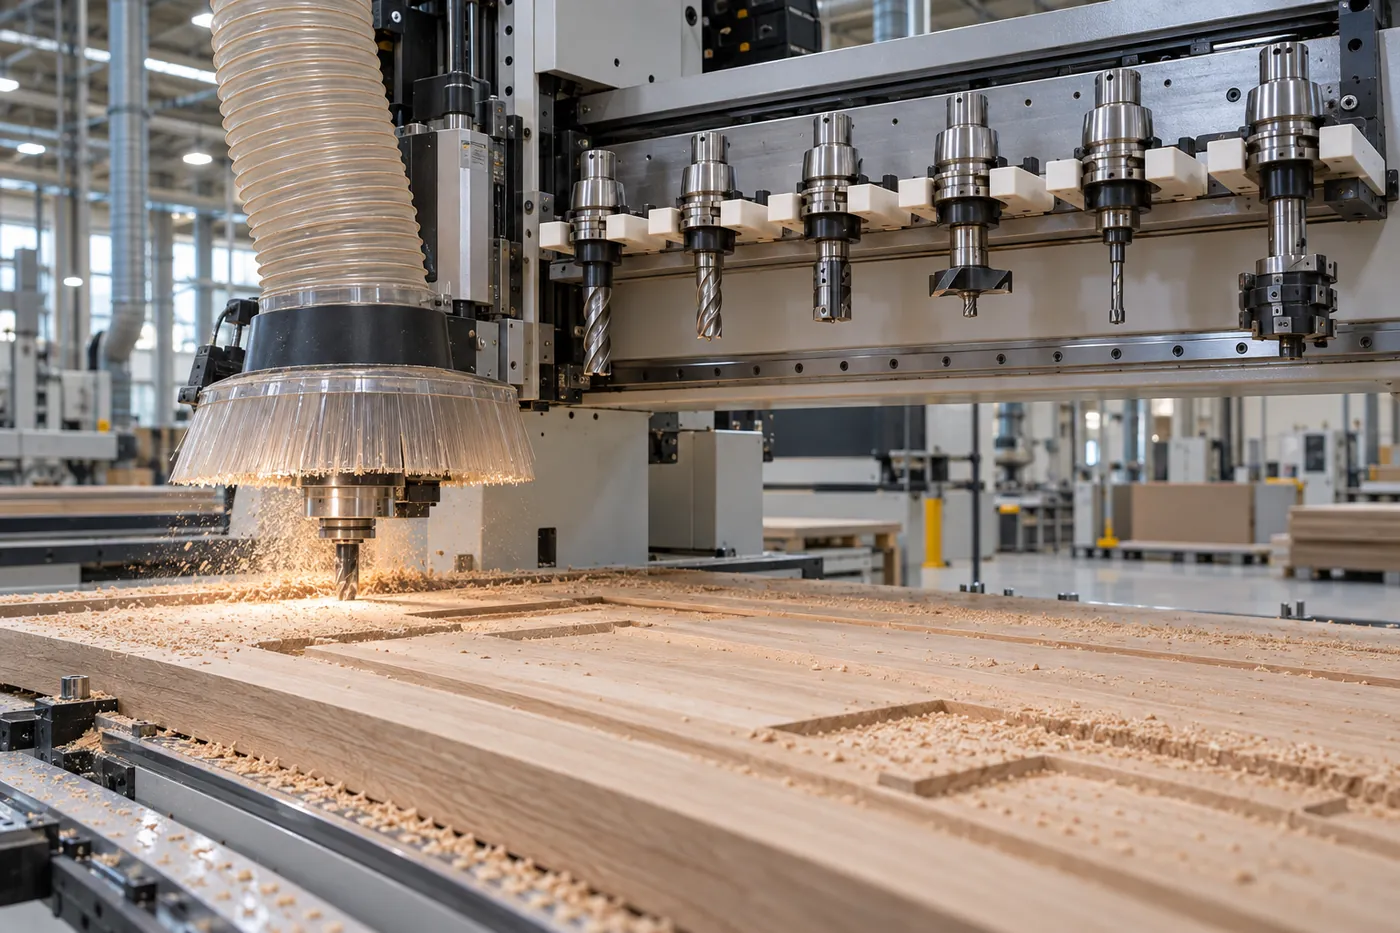
CARPINTERÍA Y FABRICACIÓN DE MOLDES CNC de carpintería y fabricación de moldes de precisión
Cómo se cambian las herramientas
Los centros de procesado de tableros cambian herramientas desde ATC lineales o de carrusel, casi siempre con portaherramientas HSK63; las herramientas desafiladas se envían a reafilar y las de diamante pueden reafilarse muchas veces. En la fabricación de moldes, la pieza pasa por una serie de herramientas de desbaste y acabado.
Dónde se falla
- Fresas desafiladas en servicio: cantos astillados, quemaduras, mal canteado
- La longitud de la herramienta cambia tras el reafilado; los reafilados no se registran
- Las herramientas compartidas entre máquinas son difíciles de localizar
Use los datos para optimizar el uso de las herramientas, prolongar su vida útil y mejorar la precisión del mecanizado.
- ID del portaherramientas, distancia de mecanizado y número de reafilados en un solo registro
- Aviso automático para reafilar o sustituir cerca del límite
- Vea en tiempo real en qué máquina está cada herramienta y su estado
Valor operativo medible
BENEFITS
Conozca el estado de cada herramienta: calidad más estable, menos paradas, menor coste de consumibles.
- 85%
Menos errores humanos
La identificación y el registro automáticos reducen drásticamente los errores manuales
- 92%
Mejor consistencia de calidad
El control preciso del estado de las herramientas mantiene estable cada lote
- 40%
Menos desperdicio de consumibles
El momento de sustitución optimizado prolonga la vida útil
Menos errores
Se acabaron los errores de transcripción, las entradas olvidadas o duplicadas: datos fiables.
Agujeros uniformes
Cada herramienta se usa en su mejor estado: sin desviaciones de cota, rebabas ni roturas.
Menos paradas y desperdicio
Recambios preparados en el momento adecuado, evitando paradas por roturas repentinas.
Mayor eficiencia de la línea
Cambios de herramienta más cortos, menos urgencias y entregas más fiables.
Probado en líneas de PCB, encapsulado de semiconductores y electrónica de automoción
CASES
El WS-RFID-DRILL está instalado en fabricantes de PCB, plantas de encapsulado de semiconductores y empresas de mecanizado de precisión.
Línea de PCB multicapa 50 taladradoras · más de 3000 brocas
-67%
defectos relacionados con las brocas
Un gran fabricante de PCB que gestiona más de 3000 brocas de distintos tamaños mejoró notablemente la precisión de sus registros y redujo los problemas de calidad relacionados con las brocas.
Sustratos de encapsulado de semiconductores Microtaladrado · seguimiento de todo el ciclo de vida
+3.2%
mayor rendimiento
18 h
menos paradas / mes
Con exigencias de precisión extremas, la sustitución optimizada por IA mejoró a la vez la vida de las brocas, el rendimiento y la disponibilidad.
Componentes electrónicos de automoción Trazabilidad de herramientas IATF 16949
Cada
lote trazado hasta el ID de la broca
Registro completo
del estado de la herramienta
Cada lote se traza hasta la broca usada y su estado: auditorías superadas y elogiadas por grandes fabricantes de automóviles.
99.5%
precisión de registros (desde el 78%)
1.8M
NT$ ahorrados al año
100%
tasa de superación de auditorías
+25%
más vida útil de las brocas
Especificaciones técnicas
SPECIFICATIONS
Diseño modular: amplíe el número de lectores y puntos de supervisión según su línea.
Modelo WS-RFID-DRILL Modular; lectores y puntos de supervisión crecen con la línea Identificación UHF RFID UHF RFID (EPC Gen2 / ISO 18000-6C), salida de RF de 30 dBm, antena anular para la lectura a corta distancia de etiquetas de portaherramientas / brocas, identificación < 0.1 s Interfaz RS-485 industrial Modbus RTU; se conecta a PLC, PC industriales o MES; hasta 1200 m Tensión de alimentación Amplio rango DC 6–30 V Protección contra sobretensión, subtensión e inversión de polaridad Plataforma de datos Análisis con IA en la nube Web y app móvil; permisos multiusuario, panel en vivo, historial, exportación de informes personalizados Entorno Industrial IP65 Temperatura de funcionamiento de -10 °C a 60 °C; soporta calor, humedad y polvo 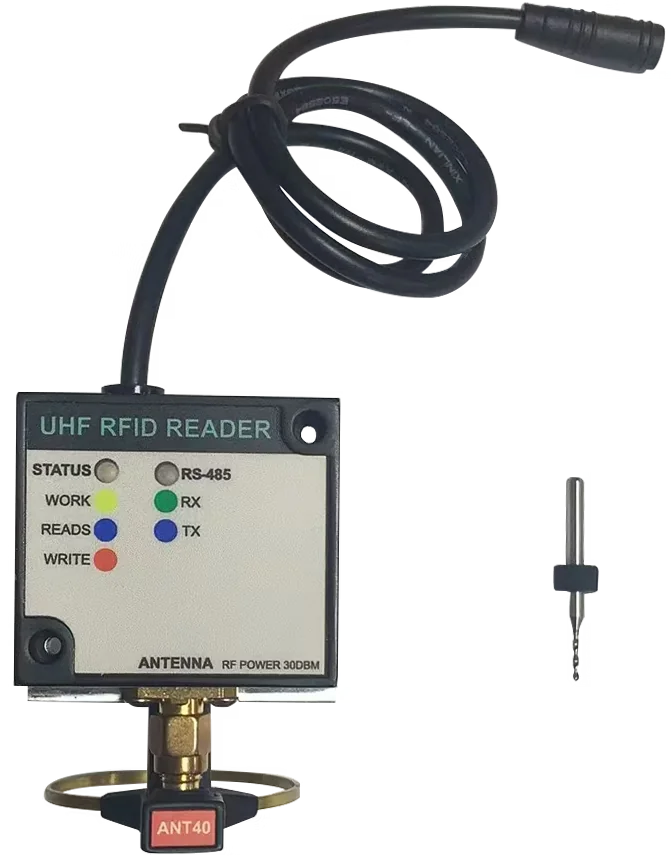
Lector + antena anular + etiqueta de herramienta
Cinco pasos hasta la puesta en marcha, con un impacto mínimo en la producción
DEPLOYMENT
Nuestro equipo le acompaña desde la evaluación del emplazamiento y el diseño del sistema hasta la instalación y las pruebas, con soporte técnico continuo tras la puesta en marcha.
- 01
Análisis de necesidades y visita técnica
Distribución de la línea, práctica de cambio de herramientas y objetivos de gestión
- 02
Planificación y diseño del sistema
Posición de los lectores, tipo de etiqueta y arquitectura del sistema
- 03
Instalación e integración
Lectores instalados y conectados al
PLC,
MES y a los equipos existentes
- 04
Pruebas y formación
Pruebas funcionales y formación de los operarios
- 05
Puesta en marcha y soporte
Funcionamiento completo con servicio técnico a largo plazo
Una implantación estándar requiere solo 2–4 semanas, incluidas la instalación del hardware, la integración, la formación y la marcha de prueba.
Preguntas frecuentes
FAQ
Lo que más se pregunta antes de adoptar la gestión RFID de cambios de herramienta.
¿Para qué sectores es el
lector RFID para cambios de herramienta?
¿Puede conectarse directamente a un
PLC o MES?
¿Cuál es el alcance y la velocidad de lectura?
El alcance de lectura es de 5–15 cm y la identificación tarda menos de 0.1 s, de modo que las herramientas se identifican al pasar sin frenar la producción.
¿Soporta alimentación inestable y polvo?
Sí. Entrada amplia DC 6–30 V con protección contra sobretensión, subtensión e inversión de polaridad; IP65; temperatura de funcionamiento de -10 °C a 60 °C.
¿Las máquinas existentes necesitan grandes cambios?
No. Las interfaces estándar se integran con taladradoras, equipos CNC y MES existentes para una implantación rápida.
¿Cuánto dura la implantación y cómo ven los datos los responsables?
Una implantación estándar dura 2–4 semanas. Después, la versión web y la app móvil muestran paneles en vivo, historial e informes personalizados con permisos multiusuario.
Allí donde se cambian herramientas, cabezales y matrices
GALLERY
Almacén CNC × portaherramientas RFID
Kit WS-RFID-DRILL
Boquillas SMT
Cambio de matriz
Cambio de molde
Gestión de brocas de PCB
Cambiador de herramienta de robot
Cuchillas de corte
Haga trazable cada cambio de herramienta
¿Quiere ver cómo encaja el WS-RFID-DRILL en su línea o reservar una evaluación in situ y una demostración? WENSHING ofrece una consulta inicial gratuita para estimar beneficios y retorno de la inversión; los puntos de lectura, las etiquetas y los informes se adaptan a sus necesidades.
Especificaciones clave de un vistazo
| Modelo | WS-RFID-DRILL |
|---|---|
| Aplicación | Gestión de identidad RFID para flujos de cambio de herramientas, brocas, boquillas, cabezales de proceso y conectores en CNC, PCB, SMT, robótica y automatización; confirme las interfaces de control en cada proyecto. |
| Categoría de producto | Lector RFID pasivo |
Comparar modelos de lectores RFID pasivos
WS-RFID-DRILL RFID Tool, Nozzle & Head Change Management Reader y otros modelos de la misma categoría WENSHING: seleccione un modelo para ver todos sus detalles.
| Producto | Modelo | Frecuencia | Aplicación |
|---|---|---|---|
| Lector RFID WS-RFID-DRILL para la gestión de cambios de herramientas, boquillas y cabezales | WS-RFID-DRILL | Gestión de identidad RFID para flujos de cambio de herramientas, brocas, boquillas, cabezales de proceso y conectores en CNC, PCB, SMT, robótica y automatización; confirme las interfaces de control en cada proyecto. | |
| Lector UHF RFID WS-RFIDBY-PLUS2 | Identificación de moldes y recuento de uso | WS-RFIDBY-PLUS2 | Identificación de moldes en la máquina, recuento de uso por relé e integración de registros de moldes entre varias máquinas; también identificación de AGV y de materiales de producción. | |
| RFID portátil + UWB | Inventario automático y registro de ubicación | WS-RTLS-RFID | 902~928MHz | Inventario caminando, localización de moldes y utillajes, recogida de paquetes, rollos de tejido, cajas de calzado, palés y registro de ubicaciones en almacén |
| Lector UHF RFID todo en uno WS-RFIDALL-8 | Sin software de PC, configuración por navegador, 16 m, PoE | WS-RFIDALL-8 | 902~928MHz | |
| Lector portátil UHF RFID (Type-C) | WS-LOOKID-C | 902~928MHz | Inventario portátil de almacén y mercancías, lectura/escritura de etiquetas in situ y captura móvil de datos con móviles, ordenadores y aplicaciones compatibles. |
| Lector UHF RFID para AGV y robots | WS-RFIDBY | WS-RFIDBY | 902~928MHz | Identificación de balizas para AGV, seguimiento de piezas en producción, identificación de moldes y lectura de etiquetas junto a la máquina. |
| Lector UHF RFID de 10 puertos | Inventario de armarios por USB con 10 antenas | RFID 10 PORT | 902~928MHz | Vitrinas de joyería, armarios de herramientas de empresa, armarios de equipos, armarios UHF de libros y documentos, inventario en fabricación |
| Lector RFID WS-RFIDALL-8 | PoE, 16 m y referencia técnica | WS-RFIDALL-8 | 902~928MHz | Referencia de integración de interfaces, implantación PoE y cableado para accesos de vehículos, expediciones de almacén e identificación en puestos de producción. Página de referencia técnica. |
| Lector UHF RFID de 12 dBi WS-RFIDALL-12 | Almacenaje y acceso de vehículos | WS-RFIDALL-12 | 902~928MHz | Identificación fija en carriles de vehículos, grandes accesos, puntos de expedición de almacén, pasillos logísticos y racks o utillajes de producción. |
¿Necesita ayuda para elegir? ver todos los productos de lectores RFID pasivos o contacte con nuestros ingenieros para especificaciones, muestras o una cotización.
1. Requisitos habituales de licitación frente al WS-RFID-DRILL
2. Aplicaciones: quién lo compra y dónde se usa
3. Preguntas frecuentes de compras
La «Redacción típica» resume cláusulas habituales en documentos de contratación pública de Taiwán y otros países. El rendimiento del WS-RFID-DRILL es el indicado en esta página y en la hoja de datos oficial.