Seguimiento de moldes y máquinas
Identifique el molde montado y asocie a él los eventos de uso válidos de la máquina.
Esta página presenta dos modelos con la misma carcasa y funciones distintas:
Modelo de recuento de moldes WS-RFIDBY-PLUS2: identifica el molde montado en la máquina y cuenta su uso, para prensas e inyección de plástico.
Modelo de lectura para AGV WS-RFIDBY-PLUS: lee las etiquetas al paso de vehículos o piezas, lee en movimiento y entra en reposo al aparcar, para AGV, carretillas elevadoras y líneas de producción.
Misma carcasa, funciones distintas. Elija el que necesita; cada uno se presenta por separado más abajo.
 Modelo de recuento de moldesWS-RFIDBY-PLUS2Identifica el molde montado en la máquina y cuenta cuántas veces se usaCuenta a partir de la señal del relé de la máquinaWiFi Mesh entre máquinasGestión desde el navegador webVer el modelo de recuento de moldes
 Modelo de lectura para AGVWS-RFIDBY-PLUSLee las etiquetas al paso de vehículos o piezas y entrega los datos a su controladorLee al detectar vibración, en reposo al aparcarBluetooth BLE 5.1RS-485, RS-232 o RJ45Ver el modelo de lectura para AGV
| Compare el | Modelo de recuento de moldes WS-RFIDBY-PLUS2 | Modelo de lectura para AGV WS-RFIDBY-PLUS |
|---|---|---|
| Uso principal | Identificación de moldes con recuento de uso; recuento de vueltas de bobinas de cable | Lectura de etiquetas en AGV, líneas, carretillas elevadoras y almacenes |
| Cuándo actúa | Identifica el molde montado; cada acción válida del relé de la máquina cuenta una vez | Vibración, señal externa o comando; en reposo cuando está inactivo |
| Detección integrada | Entrada de relé de máquina con flanco y antirrebote configurables | Sensores de vibración y temperatura integrados |
| Enlace con el controlador | Doble interfaz RS485/CAN, RAW CAN y J1939 | RS-485, RS-232 o RJ45 (a elegir uno) |
| Protocolos | UDP, TCP, HTTP POST, MQTT, WebSocket | Modbus RTU, comandos AT |
| Inalámbrico | WiFi Mesh entre máquinas, enlace ascendente por RJ45 | Bluetooth BLE 5.1 |
| Configuración | Interfaz web integrada: panel, lista de etiquetas, actualización de firmware | Comandos desde su controlador |
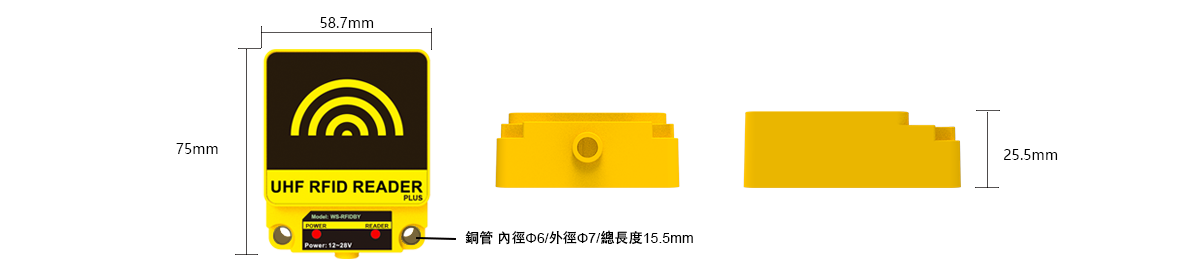
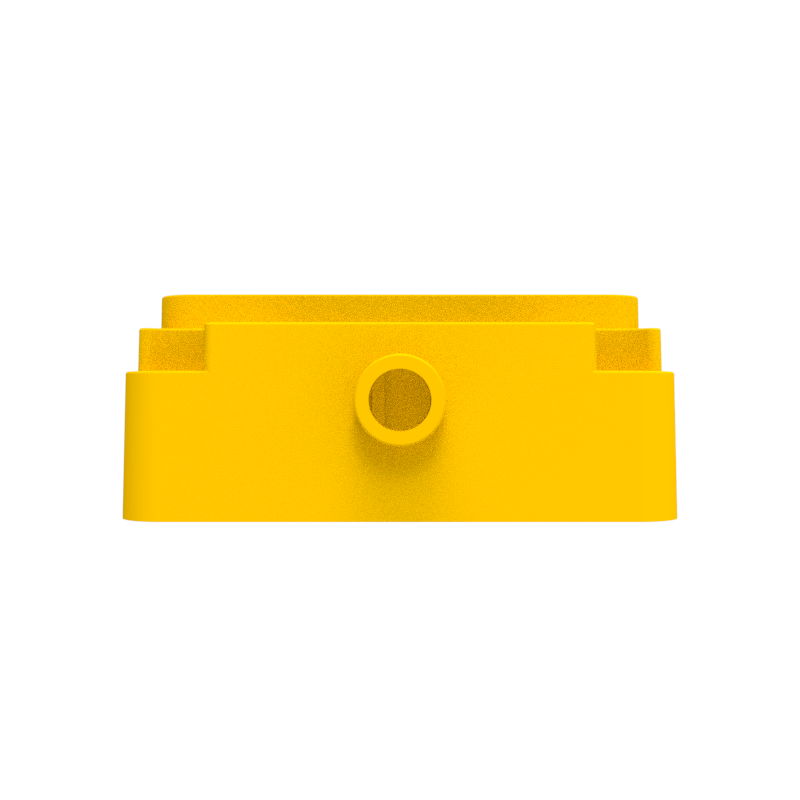
Común a ambos: UHF 902-928 MHz, carcasa de 75.15 x 58.35 x 25 mm.
Este lector de identificación y recuento de moldes usa RFID para reconocer qué molde está en la máquina y recibe una señal de los contactos de la máquina en cada ciclo. Puede ver exactamente cuántos golpes ha realizado cada molde y usar ese dato como base para el mantenimiento. Es adecuado para la gestión de moldes en prensas de estampación e inyectoras, y también sirve para contar las vueltas de bobinas de cable e identificar materiales en la línea.
Al montar un molde nuevo, este se identifica de nuevo y el recuento continúa en él. Leer varias veces la misma etiqueta nunca añade recuentos: solo cuentan los ciclos válidos de la máquina. RS485 o CAN se conectan directamente a PLC, AGV o controladores de máquina. Las máquinas repartidas por la planta pueden enlazarse por WiFi Mesh y enviar los datos a un único sistema de gestión, que totaliza el recuento de cada molde entre máquinas. La configuración y la supervisión se realizan desde un navegador web.
Identidad y recuento van en pareja: el RFID reconoce el juego de moldes, el contacto de la máquina indica que hubo un golpe, y juntos forman el registro de uso de cada molde.
Una etiqueta por juego de moldes, asociada al montar, con los golpes contados para ese molde de cara al mantenimiento.
La etiqueta de la bobina pasa por la zona de lectura una vez por vuelta y da al MES el número de bobina y las vueltas.
Las etiquetas de piezas y materiales se asocian a eventos de proceso y el controlador confirma el paso siguiente.
La identidad y los recuentos de moldes de muchas máquinas se reúnen de forma centralizada y se acumulan por molde entre máquinas.
Elija según lo que gestiona:
Interfaces, banda y disposición de la red figuran en los detalles técnicos y especificaciones más abajo.
Indíquenos el número de máquinas, juegos de moldes y tipo de contacto de máquina, y planificamos lectores y red.
P:¿Cómo se cuenta un golpe?
Una acción válida en el contacto de la máquina; las lecturas repetidas de la etiqueta no suman.
P:¿Un cambio de molde altera el recuento?
El nuevo molde se vuelve a identificar y los golpes siguientes van a él.
P:¿Se puede totalizar un molde entre máquinas?
Sí, el sistema de gestión fusiona los registros por número de molde.
▼ A continuación: especificaciones, vistas del producto y descargas
WS-RFIDBY-PLUS2 / INDUSTRIAL RFID
La RFID identifica el molde. Un relé de la máquina aporta el evento de uso. Conecte identidad del molde, contexto de la máquina y registros de uso para una integración de equipos más clara.
Pruebe la demo interactivaPlanifique su integración01 / APPLICATIONS
Identifique el molde montado y asocie a él los eventos de uso válidos de la máquina.
Asocie etiquetas de piezas o materiales con eventos de proceso y respuestas del controlador.
Seleccione RS485 o CAN según el controlador y valide los mensajes y la zona de lectura.
02 / WORKFLOW
Lea la etiqueta RFID y establezca la asociación máquina-molde.
Use la acción de relé acordada para identificar un evento de uso válido.
Atribuya el evento al molde actual; restablezca la asociación tras un cambio de molde.
Vista general del flujo; explore cada paso libremente. Las funciones del sistema anfitrión añaden totales entre máquinas, historial y umbrales de mantenimiento.
03 / CONNECTIVITY
| Interfaz / transporte | Finalidad de la integración | Notas de selección |
|---|---|---|
| RS485 / CAN | Conecte un PLC, AGV o controlador de equipo | Terminales compartidos: seleccione un modo. Enlace dedicado y estable con el controlador. |
| WiFi Mesh / RJ45 | Puestos de lectura distribuidos con un enlace central de subida | Ruta revisada: nodo → Root fijo → RJ45 → anfitrión por UDP. |
| UDP / TCP / HTTP POST / MQTT / WebSocket | Reenvíe los datos de etiquetas al sistema anfitrión | Componente independiente de reenvío de etiquetas; rutas flexibles hacia el anfitrión. |
04 / INTERACTIVE DEMO
Datos simulados; explore cada paso libremente. Explore el recuento de moldes, las etiquetas, la red y la comunicación. Los ajustes de origen son una vista previa de solo lectura.
APPLICATION VIDEOS
La RFID identifica el artículo; un evento de máquina aporta el recuento. La etiqueta RFID de una bobina indica qué bobina numerada es, y sus registros de hora de lectura al girar pueden servir para contar vueltas, como exigen la producción automatizada y la trazabilidad MES.
05 / ENGINEERING DETAILS
El WS-RFIDBY-PLUS2 permite la gestión del molde en máquina: la RFID identifica el molde montado actualmente y los eventos de contacto del relé de la máquina sirven de base para contar su uso. Asocie cada evento aceptado con el molde y la máquina actuales para que identidad y registros de uso sigan vinculados.
Tras montar un molde, lea su etiqueta RFID y establezca la asociación máquina-molde. Defina qué acción del relé representa un uso y asigne cada evento aceptado a ese molde. Las lecturas RFID repetidas de la misma etiqueta se filtran del recuento de uso; el recuento sigue el evento de máquina acordado.
Identifique el molde de sustitución y actualice la asociación para que los eventos de uso siguientes se asignen correctamente. Unas reglas claras para moldes no identificados, pérdida temporal de etiqueta, etiquetas cercanas y actividad del relé durante el cambio mantienen cada recuento con el molde correcto.
Haga coincidir el tipo de contacto del relé con la especificación de entrada del equipo para un cableado sencillo. Acuerde la definición del evento, el flanco contado y el intervalo antirrebote. Compare las operaciones reales de la máquina con la identidad de molde y el recuento registrados, incluidas operaciones repetidas, rebote de contacto, cambio de molde, pérdida de conexión y retorno de la alimentación. Unos recuentos de uso precisos sientan la base para el seguimiento de la producción y la planificación de la vida útil de los moldes.
Planifique una red WiFi Mesh o cableada para varias máquinas y asocie identidad del molde, ID de máquina y eventos de recuento en el sistema de gestión. El sistema anfitrión añade después totales de vida útil entre máquinas y avisos de umbral de mantenimiento.
WiFi Mesh permite conectar puestos de lectura distribuidos a través de un root configurado. En la implementación revisada, los nodos se unen a la malla automáticamente y el root fijo usa Ethernet RJ45 para la conexión de subida. Configure en el navegador el ID de malla, el canal, la capa máxima y la función de root. El modo Mesh sustituye al funcionamiento AP/STA ordinario. Planifique la disposición del emplazamiento; la malla se adapta a la distribución de cada lugar.
La implementación de malla incluye tareas de latido y datos de los nodos, recepción en el root, reenvío UDP al anfitrión configurado y un receptor de enlace descendente. Esto permite planificar una red con puntos de recogida distribuidos y un enlace central de subida. Cargas útiles, rutas de nodos y comportamiento de recuperación los fija el firmware entregado. El root revisado es fijo; un root fijo ofrece un enlace de subida estable y predecible.
El componente independiente de reenvío de etiquetas implementa los transportes UDP, TCP, HTTP POST, MQTT y WebSocket. El navegador muestra destino, puerto, ID del dispositivo y envío inmediato o por intervalos, con ruta/token HTTP y tema/cuenta MQTT cuando corresponda. Consulte la profundidad de cola, los envíos y descartes, los errores y el último código de error para diagnosticar la integración. El reenvío desde el root de la malla y estas opciones de transporte son rutas separadas; elija la combinación que se adapte a su sistema.
La interfaz incluye panel, ajustes RFID, lista de etiquetas, ajustes de red, interfaces de comunicación, disparo externo y gestión del sistema. Revise el estado y las observaciones de etiquetas, ajuste la configuración RFID, configure los parámetros de red y reenvío y consulte los registros del sistema. Así la configuración y el diagnóstico habituales se hacen en la interfaz del dispositivo, sin necesitar una herramienta a medida para cada tarea.
La interfaz muestra velocidad de bits, modo de funcionamiento, ID, filtros, contadores TX/RX y errores de bus, junto con los registros recientes de envío de etiquetas y las estadísticas de comandos. El código de aplicación revisado implementa CAN RAW y un modo J1939; ajuste las tramas y PGN necesarios al controlador. Las entradas de menú adicionales para CANopen, OBD-II, ISO-TP, NMEA 2000 y DeviceNet dejan margen de ampliación. RS485 y CAN siguen compartiendo terminales y se seleccionan de uno en uno.
Los ajustes de disparo externo incluyen los modos de disparo RFID y contador con control antirrebote. La gestión del sistema ofrece ajustes de cuenta, carga de firmware, controles de reinicio y registros. Configure disparo y envío en torno al evento de producción y pruebe disparos no deseados, etiquetas repetidas e interrupciones de red. El diagnóstico integrado agiliza la puesta en marcha in situ.
Para puestos de producción, defina el ID del material, el disparo de lectura y el acuse del PLC. Para puntos de recogida en almacén, defina la ubicación de los nodos y la ruta del root al servidor. Para integración con AGV, defina el bus elegido, los ID de mensaje y los criterios de aceptación de la zona de lectura. Facilite plano de planta, número de equipos, datos del controlador e interfaz del sistema de destino para una configuración específica de la versión.
Seleccione la interfaz del PLC o controlador AGV conectado antes del cableado y la configuración. RS485 y CAN comparten terminales, así que se elige un modo acorde al controlador; esto mantiene el enlace sencillo y dedicado. El firmware entregado se adapta al protocolo de su aplicación.
Pruebe la etiqueta real sobre el material de destino y con el ángulo y la velocidad previstos. Incluya etiquetas cercanas ajenas y pasadas repetidas. Las lecturas se ajustan para cada tamaño de etiqueta, incluidas etiquetas de 4 mm, y para la lectura en grupo en cada línea de producción.
Defina qué etiqueta identifica la pieza, el molde o el material y cómo su identidad se asigna a un trabajo o puesto. Acuerde la marca de tiempo, el tratamiento de lecturas duplicadas, la regla de evento aceptado y el acuse del controlador. La recuperación tras interrupciones y el filtrado de duplicados mantienen cada operación en la secuencia correcta.
El producto actual es el PLUS2, mientras que el nombre del documento enlazado corresponde al modelo PLUS anterior. Las asignaciones de pines y los comandos específicos del PLUS2 se facilitan con la entrega. La presentación detallada cubre protocolos, red opcional y funciones de protección.
No. La RFID identifica el molde; los eventos válidos acordados del relé de la máquina determinan el uso. Leer la misma etiqueta repetidamente no debe aumentar el recuento de uso del molde.
Identifique el nuevo molde y actualice su asociación con la máquina para que los eventos de uso siguientes se asignen correctamente. Defina el tratamiento de identificaciones ausentes, etiquetas cercanas y eventos de relé recibidos durante el cambio.
Un proyecto puede asociar ID de moldes, ID de máquinas y eventos de uso en el sistema anfitrión. Las funciones de back-end añaden totales entre máquinas, almacenamiento histórico y umbrales de mantenimiento. Así se crea una base sólida para una gestión completa de moldes.
No. Comparten terminales y se seleccionan de uno en uno. El bus elegido ofrece un enlace dedicado con el controlador. Cableado y modo de comunicación se adaptan al PLC o controlador AGV.
Las dos rutas se complementan. La ruta Mesh revisada usa nodos, un Root fijo y RJ45 para el reenvío UDP al anfitrión. UDP, TCP, HTTP POST, MQTT y WebSocket pertenecen al componente independiente de reenvío de etiquetas. Elija la combinación que se adapte al sistema entregado.
Pruebe la etiqueta real, el material del molde, el ángulo de montaje, la velocidad de movimiento y la zona de lectura. Incluya etiquetas cercanas ajenas y pasadas repetidas. Cada instalación se ajusta a sus propias etiquetas y velocidad.
Facilite número de máquinas, muestras de moldes y etiquetas, puntos de montaje, tipo de contacto del relé y tensión de salida, el evento que representa un uso, datos de la interfaz PLC o AGV, disposición de la red y requisitos del sistema anfitrión. Compruebe las especificaciones de entrada del equipo antes del cableado y acuerde la prueba de aceptación.
Indique el modelo PLUS2, la muestra de etiqueta, el material de montaje, la velocidad de movimiento, la zona de lectura requerida y los datos del controlador RS485 o CAN elegido. Acuerde la aceptación en función de lecturas previstas, lecturas no deseadas, eventos duplicados y recuperación de la comunicación.

Carcasa: 75,15 × 58,35 × 25 mm (misma caja que WS-RFIDBY).
Facilite estos datos para definir cableado, comunicación y aceptación de la instalación:
| Modelo | WS-RFIDBY-PLUS2 |
|---|---|
| Aplicación | Identificación de moldes en la máquina, recuento de uso por relé e integración de registros de moldes entre varias máquinas; también identificación de AGV y de materiales de producción. |
| Tensión de alimentación | DC 12~24V 1A |
| Tamaño | 75.15*58.35*25 |
| Categoría de producto | Lector RFID pasivo |
Lector UHF RFID WS-RFIDBY-PLUS2 | Identificación de moldes y recuento de uso y otros modelos de la misma categoría de WENSHING: seleccione un modelo para ver todos sus detalles.
| Producto | Modelo | Frecuencia | Aplicación |
|---|---|---|---|
| Lector UHF RFID WS-RFIDBY-PLUS2 | Identificación de moldes y recuento de uso | WS-RFIDBY-PLUS2 | Identificación de moldes en la máquina, recuento de uso por relé e integración de registros de moldes entre varias máquinas; también identificación de AGV y de materiales de producción. | |
| RFID portátil + UWB | Inventario automático y registro de ubicación | WS-RTLS-RFID | 902~928MHz | Inventario caminando, localización de moldes y utillajes, recogida de paquetes, rollos de tejido, cajas de calzado, palés y registro de ubicaciones en almacén |
| Lector UHF RFID todo en uno WS-RFIDALL-8 | Sin software de PC, configuración por navegador, 16 m, PoE | WS-RFIDALL-8 | 902~928MHz | |
| Lector portátil UHF RFID (Type-C) | WS-LOOKID-C | 902~928MHz | Inventario portátil de almacén y mercancías, lectura/escritura de etiquetas in situ y captura móvil de datos con móviles, ordenadores y aplicaciones compatibles. |
| Lector RFID WS-RFID-DRILL para la gestión de cambios de herramientas, boquillas y cabezales | WS-RFID-DRILL | Gestión de identidad RFID para flujos de cambio de herramientas, brocas, boquillas, cabezales de proceso y conectores en CNC, PCB, SMT, robótica y automatización; confirme las interfaces de control en cada proyecto. | |
| Lector UHF RFID para AGV y robots | WS-RFIDBY | WS-RFIDBY | 902~928MHz | Identificación de balizas para AGV, seguimiento de piezas en producción, identificación de moldes y lectura de etiquetas junto a la máquina. |
| Lector UHF RFID de 10 puertos | Inventario de armarios por USB con 10 antenas | RFID 10 PORT | 902~928MHz | Vitrinas de joyería, armarios de herramientas de empresa, armarios de equipos, armarios UHF de libros y documentos, inventario en fabricación |
| Lector RFID WS-RFIDALL-8 | PoE, 16 m y referencia técnica | WS-RFIDALL-8 | 902~928MHz | Referencia de integración de interfaces, implantación PoE y cableado para accesos de vehículos, expediciones de almacén e identificación en puestos de producción. Página de referencia técnica. |
| Lector UHF RFID de 12 dBi WS-RFIDALL-12 | Almacenaje y acceso de vehículos | WS-RFIDALL-12 | 902~928MHz | Identificación fija en carriles de vehículos, grandes accesos, puntos de expedición de almacén, pasillos logísticos y racks o utillajes de producción. |
¿Necesita ayuda para elegir? ver todos los productos de lectores RFID pasivos o contacte con nuestros ingenieros para especificaciones, muestras o una cotización.
La «Redacción habitual» resume cláusulas comunes de documentos de compras públicas en Taiwán y otros países. El rendimiento del WS-RFIDBY-PLUS2 es el indicado en esta página y en la hoja de datos oficial.
WS-RFIDBY-PLUS
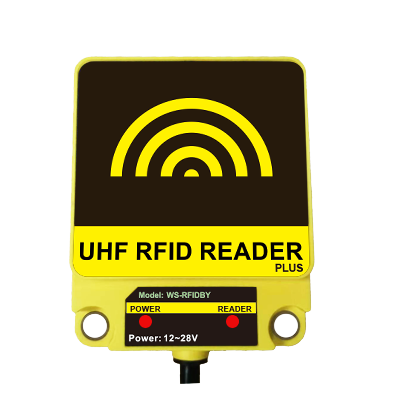
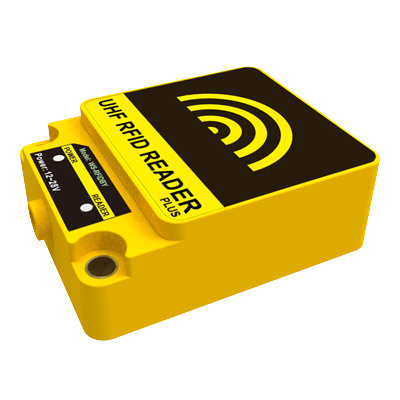
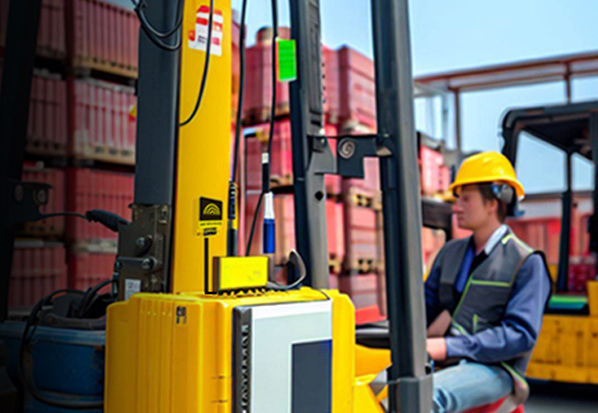
Móntelo en un AGV, en una carretilla elevadora o junto a una línea para leer balizas, piezas y etiquetas de material. La antena está integrada y el cuerpo cabe en la palma de la mano: conecte la alimentación y un cable de datos.
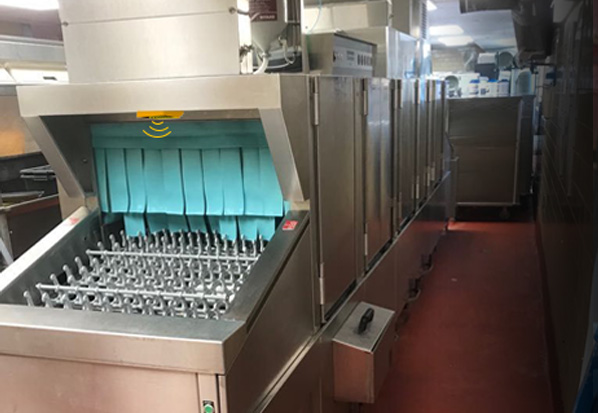
El lector se fija al bastidor de la máquina y sigue leyendo la etiqueta de la bobina mientras gira, en una instalación real con estructuras metálicas y polvo.
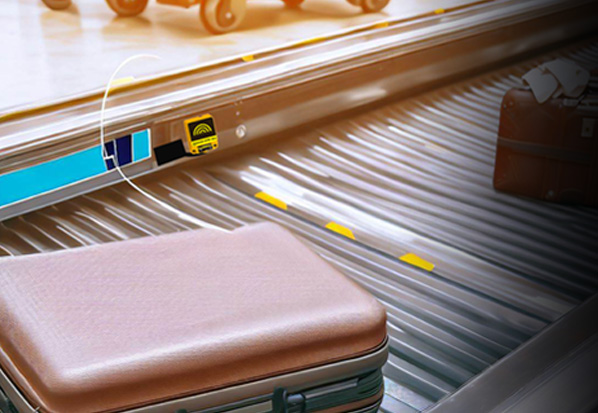
Un sensor de vibración integrado inicia la lectura en cuanto el vehículo o la máquina se mueve.
Entra en reposo cuando no hay actividad, ideal para vehículos alimentados por batería.
Señal externa, vibración o comando del controlador.
Lee 300 etiquetas por segundo y se mantiene estable con muchas etiquetas y lectores alrededor.
No necesita antena externa. Incluso las etiquetas de 4 mm se leen a 20 cm o más.
Se comunica por Bluetooth BLE 5.1 además de por la interfaz cableada.
El cuerpo incorpora un sensor de temperatura.
Resistente al polvo, la lluvia y el agua, con orificios de montaje con casquillo metálico que evitan la deformación.
Al hacer el pedido, elija RS-485, RS-232 o RJ45 según su controlador.
Atorníllelo al vehículo o al bastidor por los dos orificios de montaje, orientado hacia las etiquetas.
Conecte la alimentación de DC 12-28 V y el cable de datos.
Configure la activación y recorra la ruta para confirmar dónde se leen las etiquetas.
Este modelo lee etiquetas y las envía a su controlador, con activación por vibración y Bluetooth. PLUS2 está diseñado para la identificación de moldes y el recuento de uso, con CAN, WiFi Mesh y gestión web. Elija PLUS2 si necesita recuentos de moldes.
El lector solo funciona mientras el vehículo o la máquina se mueve y entra en reposo cuando está quieto, lo que ahorra energía y reduce los datos de lectura innecesarios.
Sí. Elija la interfaz RS-485 y use Modbus RTU.
No. RS-485, RS-232 y RJ45 son alternativas; indíquenos cuál desea al hacer el pedido.
Las etiquetas de 4 mm se pueden leer a 20 cm o más. El alcance real depende de la etiqueta y de la superficie de montaje, así que pruebe con sus propias etiquetas.
| Modelo | WS-RFIDBY-PLUS |
|---|---|
| Frecuencia | 902-928 MHz (versiones de 915-921 MHz y 920-928 MHz disponibles) |
| Protocolo aéreo | ISO18000-6C (EPC Gen2) |
| Antena | Integrado |
| Potencia de salida | 1 W |
| Alcance de lectura | Hasta 10 m o más; etiquetas de 4 mm, 20 cm o más |
| Lectura masiva | 300 etiquetas por segundo |
| Interfaz cableada | RS-485, RS-232 o RJ45 (a elegir uno) |
| Inalámbrico | BLE 5.1 |
| Protocolos | Modbus RTU, comando AT |
| Disparo | Externa (entrada optoacoplada de DC 5-30 V), vibración, comando de comunicación |
| Sensores | Vibración, temperatura |
| Alimentación | DC 12-28 V, 1 A |
| Temperatura de almacenamiento | -40 a +70 °C |
| Tamaño | 75.15 x 58.35 x 25 mm |
| Peso | 156 g |