金型と機械の追跡
取り付けられた金型を識別し、有効な機械使用イベントをその金型に関連付けます。
このページでは、筐体が同じで役割の異なる2モデルを紹介します。
金型カウントモデル WS-RFIDBY-PLUS2:機械に取り付けられた金型を識別して使用回数をカウントします。プレス加工や射出成形に適しています。
AGV読み取りモデル WS-RFIDBY-PLUS:車両や部品の通過時にタグを読み取ります。走行中に読み取り、駐車中はスリープします。AGV、フォークリフト、生産ラインに適しています。
筐体は同じで、役割が異なります。必要なモデルをお選びください。各モデルは以下で個別に紹介します。
 金型カウントモデルWS-RFIDBY-PLUS2機械に取り付けられた金型を識別し、使用回数をカウント機械のリレー信号でカウント機械間WiFi MeshWebブラウザで管理金型カウントモデルを見る
 AGV読み取りモデルWS-RFIDBY-PLUS車両や部品の通過時にタグを読み取り、データをコントローラーへ送信振動で読み取り開始、駐車中はスリープBluetooth BLE 5.1RS-485、RS-232、RJ45AGV読み取りモデルを見る
| 比較対象: | 金型カウントモデル WS-RFIDBY-PLUS2 | AGV読み取りモデル WS-RFIDBY-PLUS |
|---|---|---|
| 主な用途 | 金型識別と使用回数カウント、ケーブルリールの回転数カウント | AGV、ライン、フォークリフト、倉庫でのタグ読み取り |
| 動作のタイミング | 取り付けられた金型を識別し、機械リレーの有効な動作1回につき1カウント | 振動、外部信号、コマンドで動作し、待機中はスリープ |
| 搭載センシング | エッジとデバウンスを設定できる機械リレー入力 | 振動センサーと温度センサーを内蔵 |
| コントローラー連動 | RS485/CANデュアルインターフェース、RAW CAN、J1939 | RS-485、RS-232、RJ45から1つを選択 |
| プロトコル | UDP、TCP、HTTP POST、MQTT、WebSocket | Modbus RTU、ATコマンド |
| 無線 | 機械間WiFi Mesh、RJ45でアップリンク | Bluetooth BLE 5.1 |
| 設定 | 内蔵Webインターフェース:ダッシュボード、タグ一覧、ファームウェア更新 | コントローラーからのコマンド |
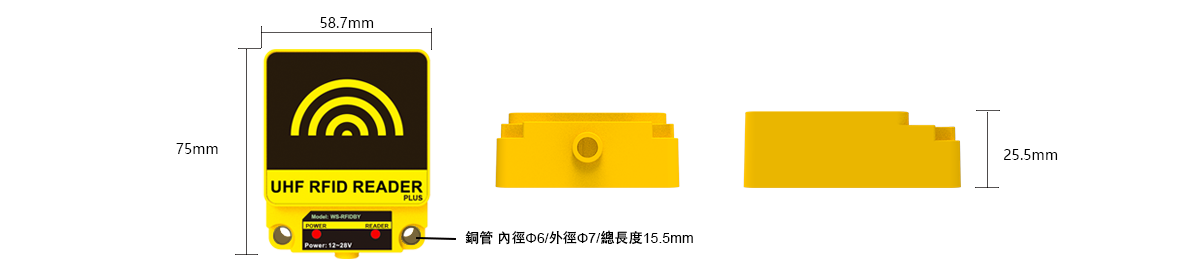
両モデル共通:UHF 902-928 MHz、筐体 75.15 x 58.35 x 25 mm。
この金型識別・カウントリーダーは、RFIDで機械に取り付けられた金型を識別し、機械のサイクルごとに接点信号を受け取ります。金型ごとのショット数を正確に把握でき、保守の判断基準として活用できます。プレス機や射出成形機の金型管理に適しており、ケーブルリールの回転数カウントやライン上の資材識別にも使えます。
新しい金型を取り付けると再度識別し、その金型でカウントを続けます。同じタグを繰り返し読み取ってもカウントは増えず、機械の有効なサイクルだけをカウントします。RS485またはCANでPLC、AGV、機械コントローラーに直接接続できます。工場内に分散した機械はWiFi Meshで連携して1つの管理システムへアップロードでき、金型ごとのカウントを機械をまたいで合計します。設定と監視はWebブラウザで行えます。
識別とカウントはセットで機能します。RFIDが金型セットを識別し、機械の接点が1ストロークを知らせ、両者が合わさって各金型の使用記録になります。
金型セットごとに1枚のタグを付け、取り付け時に照合し、ストロークをその金型にカウントして保守計画に活用します。
リールのタグが1回転ごとに読み取りエリアを通過し、リール番号と巻き数をMESに送ります。
部品や資材のタグを工程イベントと照合し、コントローラーが次の工程を確認します。
多数の機械からの金型識別とカウントを一元的に集約し、1つの金型の複数機械にわたる使用回数を累計します。
管理対象に応じてお選びください:
インターフェース、周波数帯、ネットワーク構成は、以下の技術詳細と仕様をご覧ください。
機械台数、金型セット数、機械の接点の種類をお知らせいただければ、リーダーとネットワークを計画します。
Q:ストロークはどのようにカウントされますか?
機械接点の有効な動作1回で1カウントです。タグを繰り返し読み取ってもカウントは増えません。
Q:金型交換でカウントが狂いませんか?
新しい金型を再識別し、以降のストロークはその金型にカウントされます。
Q:1つの金型の使用回数を複数の機械で合計できますか?
はい。管理側で金型番号ごとに記録を統合します。
▼ 仕様、製品画像、ダウンロードは以下をご覧ください
WS-RFIDBY-PLUS2 / INDUSTRIAL RFID
RFIDが金型を識別し、機械のリレーが使用イベントを提供します。金型の識別、機械の状況、使用記録を結び付け、設備統合をよりわかりやすくします。
インタラクティブデモを試す統合を計画する01 / APPLICATIONS
取り付けられた金型を識別し、有効な機械使用イベントをその金型に関連付けます。
ワークや資材のタグを工程イベントとコントローラーの応答に関連付けます。
コントローラーに合わせてRS485またはCANを選択し、メッセージと読み取りエリアを検証します。
02 / WORKFLOW
RFIDタグを読み取り、機械と金型の関連付けを確立します。
取り決めたリレー動作で有効な使用イベント1回を識別します。
イベントを現在の金型に割り当てます。段取り替え後は関連付けを再確立します。
ワークフローの概要です。各ステップを自由にお試しください。機械をまたいだ合計、履歴、保守しきい値はホストシステムの機能で追加します。
03 / CONNECTIVITY
| インターフェース/伝送方式 | 統合の目的 | 選定上の注意 |
|---|---|---|
| RS485 / CAN | PLC、AGV、設備コントローラーに接続 | 端子共用:いずれか1つのモードを選択。専用の安定したコントローラーリンク。 |
| WiFi Mesh / RJ45 | 分散した読み取りステーションと集中アップリンク | 確認済みの経路:Node → 固定Root → RJ45 → UDPでホストへ。 |
| UDP / TCP / HTTP POST / MQTT / WebSocket | タグデータをホストシステムに転送 | 独立したタグ転送コンポーネント。ホストへの柔軟な経路。 |
04 / INTERACTIVE DEMO
シミュレーションデータです。各ステップを自由にお試しください。金型カウント、タグ、ネットワーク、通信を体験できます。元の設定は読み取り専用のプレビューです。
APPLICATION VIDEOS
RFIDが物品を識別し、機械のイベントがカウントを提供します。リールのRFIDタグで何番のリールかがわかり、回転中の読み取り時刻記録を使って回転数をカウントでき、自動化生産やMESのトレーサビリティの要件に対応します。
05 / ENGINEERING DETAILS
WS-RFIDBY-PLUS2は機械に取り付けた金型の管理に対応します。RFIDが現在取り付けられている金型を識別し、機械のリレー接点イベントが使用回数カウントの基準となります。受け付けた各イベントを現在の金型と機械に関連付けることで、識別と使用記録が結び付いたまま維持されます。
金型を取り付けたら、RFIDタグを読み取り、機械と金型の関連付けを確立します。どのリレー動作を使用1回とするかを定義し、受け付けた各イベントをその金型に割り当てます。同じタグのRFID読み取りの繰り返しは使用回数から除外され、カウントは取り決めた機械イベントに従います。
交換後の金型を識別して関連付けを更新し、以降の使用イベントが正しく割り当てられるようにします。未識別の金型、一時的なタグの読み取り欠落、近くのタグ、段取り替え中のリレー動作について明確なルールを設けることで、すべてのカウントを正しい金型に記録します。
リレー接点の種類と機器の入力仕様を合わせることで、配線が簡単になります。イベントの定義、カウントするエッジ、デバウンス間隔を取り決めます。繰り返し動作、接点のチャタリング、段取り替え、接続断、電源復帰を含め、実際の機械動作と記録された金型識別およびイベント数を比較します。正確な使用回数は、生産量の追跡と金型寿命計画の基盤となります。
複数の機械に対してWiFi Meshまたは有線ネットワークを計画し、管理システムで金型識別、機械ID、カウントイベントを関連付けます。その上でホストシステムが機械をまたいだ累計使用回数と保守しきい値の通知を追加します。
WiFi Meshは、設定したルートを介して分散した読み取りステーションを接続する手段を提供します。確認済みの実装では、ノードが自動的にメッシュに参加し、固定ルートがRJ45イーサネットで上位に接続します。メッシュID、チャネル、最大階層、ルートの役割はブラウザで設定します。メッシュモードは通常のAP/STA動作に代わるものです。現場に合わせてレイアウトを計画してください。メッシュは各現場のレイアウトに適応します。
メッシュの実装には、ノードのハートビートとデータタスク、ルートでの受信、設定したホストへのUDP転送、ダウンリンクのリスナーが含まれます。これにより、分散した収集ポイントと集中アップリンクを持つネットワークを計画できます。ペイロード、ノード経路、復旧動作は納品ファームウェアで設定されます。確認済みのルートは固定式で、固定ルートにより安定した予測可能なアップリンクが得られます。
独立したタグ転送コンポーネントは、UDP、TCP、HTTP POST、MQTT、WebSocketの伝送方式を実装しています。ブラウザでは送信先、ポート、デバイスID、即時または定期の通知を設定でき、必要に応じてHTTPのパス/トークンやMQTTのトピック/アカウントも設定できます。キューの深さ、送信数と破棄数、エラー、最新のエラーコードを確認して統合の問題を診断できます。メッシュルートからの転送とこれらの伝送方式は別々の経路です。システムに合った組み合わせをお選びください。
インターフェースには、ダッシュボード、RFID設定、タグリスト、ネットワーク設定、通信インターフェース、外部トリガー、システム管理が含まれます。状態とタグの観測結果の確認、RFID設定の調整、ネットワークと転送パラメーターの設定、システムログの確認ができます。日常の設定や診断を、作業ごとに専用ツールを用意することなく、機器のインターフェースで行えます。
インターフェースでは、ビットレート、動作モード、ID、フィルター、TX/RXカウント、バスエラーに加え、最近のタグアップロード記録とコマンド統計を表示します。確認済みのアプリケーションコードはRAW CANとJ1939モードを実装しています。必要なフレームとPGNをコントローラーに合わせてください。CANopen、OBD-II、ISO-TP、NMEA 2000、DeviceNetのメニュー項目も用意されており、拡張の余地があります。RS485とCANは引き続き端子を共用し、一度に1つずつ選択します。
外部トリガー設定には、デバウンス制御付きのRFIDトリガーモードとカウンターモードがあります。システム管理では、アカウント設定、ファームウェアのアップロード、再起動操作、ログを提供します。生産イベントに合わせてトリガーと通知を設定し、意図しないトリガー、重複タグ、ネットワーク断をテストしてください。内蔵の診断機能により、現場での立ち上げを迅速に行えます。
生産ステーションでは、資材ID、読み取りトリガー、PLCの応答確認を定義します。倉庫の収集ポイントでは、ノードの配置とルートからサーバーへの経路を定義します。AGV統合では、選択したバス、メッセージID、読み取りエリアの受け入れ基準を定義します。フロアプラン、機器数、コントローラーの詳細、送信先システムのインターフェースをご提供いただければ、バージョンに合わせた構成をご提案します。
配線と設定の前に、接続するPLCまたはAGVコントローラー用のインターフェースを選択してください。RS485とCANは端子を共用するため、コントローラーに合わせて1つのモードを選択します。これによりコントローラーリンクをシンプルかつ専用に保てます。納品ファームウェアはお客様のアプリケーションプロトコルに合わせます。
実際のタグを対象の資材に付け、想定する角度と速度でテストします。近くにある対象外のタグや繰り返しの通過も含めてください。読み取りは、4 mmタグを含む各タグサイズと、各生産ラインでの一括読み取りに合わせて調整します。
どのタグでワーク、金型、資材を識別し、そのIDを作業やステーションにどう対応付けるかを定義します。タイムスタンプ、重複読み取りの処理、イベントの受け付けルール、コントローラーの応答確認を取り決めます。中断からの復旧と重複読み取りのフィルタリングにより、すべての操作を正しい順序に保ちます。
現行製品はPLUS2ですが、リンク先の資料のファイル名は以前のPLUSモデルを示しています。PLUS2固有のピン配置とコマンドは納品時に提供します。詳細資料では、プロトコル、オプションのネットワーク機能、保護機能を説明しています。
いいえ。RFIDは金型を識別し、取り決めた有効な機械のリレーイベントで使用回数を決定します。同じタグを繰り返し読み取っても、金型の使用回数は増えません。
新しい金型を識別して機械との関連付けを更新し、以降の使用イベントが正しく割り当てられるようにします。識別の欠落、近くのタグ、段取り替え中に受信したリレーイベントの扱いを定義してください。
プロジェクトでは、ホストシステムで金型ID、機械ID、使用イベントを関連付けることができます。機械をまたいだ合計、履歴保存、保守しきい値はバックエンドの機能で追加します。これにより、完全な金型管理のための強固な基盤ができます。
いいえ。端子を共用するため、一度に1つずつ選択します。選択したバスが専用のコントローラーリンクになります。配線と通信モードはPLCまたはAGVコントローラーに合わせます。
2つの経路は互いに補完し合います。確認済みのMesh経路は、ノード、固定Root、RJ45を使ってホストへUDP転送します。UDP、TCP、HTTP POST、MQTT、WebSocketは独立したタグ転送コンポーネントに属します。納品システムに合った組み合わせをお選びください。
実際のタグ、金型の材質、取り付け角度、移動速度、読み取りエリアでテストします。近くにある対象外のタグや繰り返しの通過も含めてください。各設置は、それぞれのタグと速度に合わせて調整します。
機械台数、金型とタグのサンプル、取り付け位置、リレー接点の種類と出力電圧、使用1回を表すイベント、PLCまたはAGVインターフェースの詳細、ネットワーク構成、ホストシステムの要件をご提供ください。配線前に機器の入力仕様を確認し、受け入れテストを取り決めてください。
PLUS2モデル、タグサンプル、取り付け材質、移動速度、必要な読み取りエリア、選択したRS485またはCANコントローラーの詳細をご提供ください。意図した読み取り、意図しない読み取り、重複イベント、通信復旧に基づいて受け入れ基準を取り決めます。

ハウジング:75.15 × 58.35 × 25 mm(WS-RFIDBYと同じ筐体)。
以下の情報をご提供いただければ、配線、通信、設置の受け入れ基準を確立します:
| 型番 | WS-RFIDBY-PLUS2 |
|---|---|
| 用途 | 機上での金型識別、リレーによる使用回数カウント、複数機の金型記録統合。AGVや生産資材の識別にも。 |
| 電源電圧 | DC 12~24V 1A |
| サイズ | 75.15*58.35*25 |
| 製品カテゴリー | パッシブRFIDリーダー |
WS-RFIDBY-PLUS2 UHF RFIDリーダー|金型識別と使用回数カウントと、WENSHINGの同カテゴリーの他モデル — モデルを選択すると詳細をご覧いただけます。
| 製品 | 型番 | 周波数 | 用途 |
|---|---|---|---|
| WS-RFIDBY-PLUS2 UHF RFIDリーダー | 金型識別と使用回数カウント | WS-RFIDBY-PLUS2 | 機上での金型識別、リレーによる使用回数カウント、複数機の金型記録統合。AGVや生産資材の識別にも。 | |
| ハンディRFID+UWB | 自動棚卸と位置記録 | WS-RTLS-RFID | 902~928MHz | 歩きながらの棚卸、金型・治具の取り出し、荷物集荷、反物ロール、靴箱、パレットと倉庫ロケーションの記録 |
| WS-RFIDALL-8 UHF RFIDオールインワンリーダー | PCソフト不要、ブラウザ設定、16 m、PoE | WS-RFIDALL-8 | 902~928MHz | |
| UHF RFIDハンディリーダー(Type-C) | WS-LOOKID-C | 902~928MHz | 対応するスマートフォン、パソコン、アプリケーションと組み合わせたハンディでの倉庫・商品棚卸、現場でのタグ読み書き、モバイルデータ収集。 |
| WS-RFID-DRILL RFID 工具・ノズル・ヘッド交換管理リーダー | WS-RFID-DRILL | CNC、PCB、SMT、ロボット、自動化分野における工具、ドリルビット、ノズル、加工ヘッド、コネクタの交換ワークフロー向けRFID識別管理。制御インターフェースは案件ごとにご確認ください。 | |
| AGV・ロボット用UHF RFIDリーダー | WS-RFIDBY | WS-RFIDBY | 902~928MHz | AGVランドマーク識別、生産ワークの追跡、金型識別、機側でのタグデータ読み取り。 |
| RFID 10 PORT UHFリーダー | アンテナ10本のUSBキャビネット棚卸 | RFID 10 PORT | 902~928MHz | 宝飾品ショーケース、企業の工具キャビネット、機器キャビネット、UHF書籍・文書キャビネット、製造在庫 |
| WS-RFIDALL-8 RFIDリーダー | PoE、16 m、技術リファレンス | WS-RFIDALL-8 | 902~928MHz | 車両入退場、倉庫出荷、生産工程の識別向けのインターフェース統合、PoE導入、配線のリファレンス。技術リファレンスページ。 |
| 12 dBi UHF RFIDリーダー WS-RFIDALL-12 | 倉庫と車両入退場 | WS-RFIDALL-12 | 902~928MHz | 車両レーン、大型出入口、倉庫出荷ポイント、物流通路、生産ラックや治具での固定式識別。 |
選定でお困りですか? パッシブRFIDリーダー製品をすべて見る または エンジニアにお問い合わせ いただければ、仕様・サンプル・お見積りをご案内します。
「一般的な記載例」は、台湾および海外の公共調達文書に見られる一般的な条項をまとめたものです。WS-RFIDBY-PLUS2の性能は、このページと公式データシートに記載のとおりです。
WS-RFIDBY-PLUS
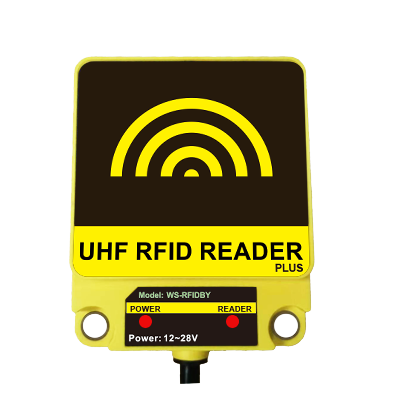
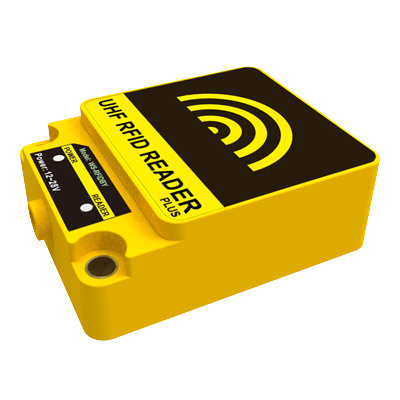
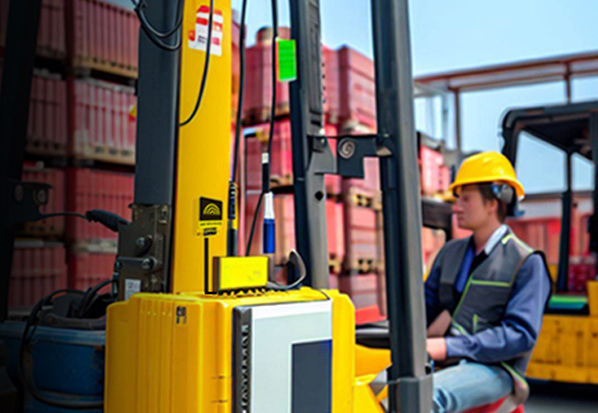
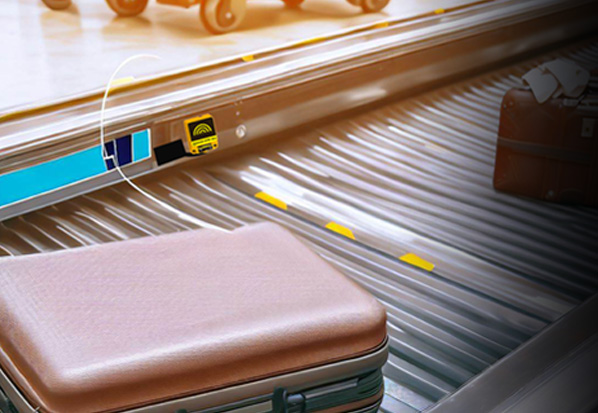
AGVやフォークリフト、ラインの脇に取り付けて、ランドマーク、部品、資材のタグを読み取ります。アンテナを内蔵し、本体は手のひらサイズです。電源とデータケーブル1本を接続するだけで使えます。
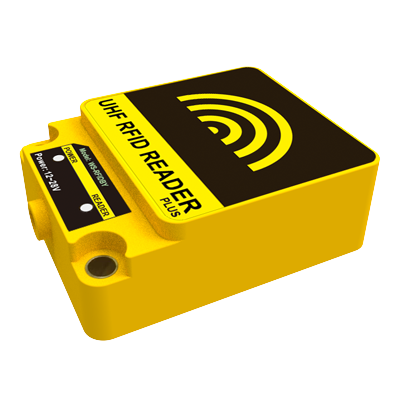
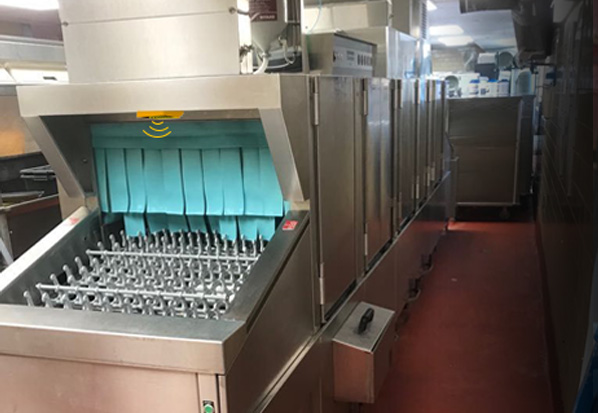
リーダーを機械のフレームに固定し、回転中のリールのタグを読み取り続けます。金属フレームと粉じんのある実際の設置現場です。
内蔵の振動センサーにより、車両や機械が動くとすぐに読み取りを開始します。
動きがないときはスリープするため、バッテリー駆動の車両に適しています。
外部信号、振動、コントローラーからのコマンド。
毎秒300タグを読み取り、多数のタグやリーダーがある環境でも安定して動作します。
外部アンテナは不要です。4 mmの小型タグでも20 cm以上で読み取れます。
有線インターフェースに加えてBluetooth BLE 5.1でも通信できます。
本体に温度センサーを内蔵しています。
防じん・防雨・防水仕様で、取付穴には変形しにくい金属スリーブを採用しています。
ご注文時に、コントローラーに合わせてRS-485、RS-232、RJ45から選びます。
2つの取付穴で車両やフレームにボルト固定し、タグの方向に向けます。
DC 12-28 Vの電源とデータケーブルを接続します。
トリガーを設定してルートを走行し、タグを読み取れる位置を確認します。
このモデルはタグを読み取ってコントローラーへ送信し、振動トリガーとBluetoothを備えています。PLUS2は金型識別と使用回数カウント向けで、CAN、WiFi Mesh、Web管理に対応します。金型のカウントが必要な場合はPLUS2をお選びください。
車両や機械が動いている間だけ動作し、静止中はスリープするため、消費電力を抑え、不要な読み取りデータも減らせます。
はい。RS-485インターフェースを選び、Modbus RTUをご利用ください。
いいえ。RS-485、RS-232、RJ45はいずれか1つの選択式です。ご注文時にお知らせください。
4 mmのタグは20 cm以上で読み取れます。実際の距離はタグと取付面によって変わるため、お使いのタグでテストしてください。
| 型番 | WS-RFIDBY-PLUS |
|---|---|
| 周波数 | 902-928 MHz(915-921 MHz版、920-928 MHz版もあり) |
| エアプロトコル | ISO18000-6C (EPC Gen2) |
| アンテナ | 内蔵 |
| 出力 | 1 W |
| 読取距離 | 最大10 m以上、4 mmタグは20 cm以上 |
| 一括読み取り | 毎秒300タグ |
| 有線インターフェース | RS-485、RS-232、RJ45から1つを選択 |
| 無線 | BLE 5.1 |
| プロトコル | Modbus RTU、ATコマンド |
| トリガー | 外部(DC 5-30 V フォトカプラ入力)、振動、通信コマンド |
| センサー | 振動、温度 |
| 電源 | DC 12-28 V、1 A |
| 保管温度 | -40~+70 °C |
| サイズ | 75.15 x 58.35 x 25 mm |
| 重量 | 156 g |