这一页介绍两种型号
两款外壳一样,用途不同。依你的需求选一款,下面分开介绍。
 模具计数款WS-RFIDBY-PLUS2认出机台上是哪套模具,记下用了几次接机台 Relay 信号计次WiFi Mesh 串接多台机台浏览器网页管理看模具计数款介绍
 AGV 读取款WS-RFIDBY-PLUS车辆或产线经过时读标签,把数据交给控制器振动就开始读,停下自动睡眠蓝牙 BLE 5.1RS-485/RS-232/RJ45 三选一看 AGV 读取款介绍
两款差别
| 比较项目 | 模具计数款 WS-RFIDBY-PLUS2 | AGV 读取款 WS-RFIDBY-PLUS |
|---|---|---|
| 主要用途 | 模具辨识+使用次数累计、线盘计圈 | AGV、产线、叉车、仓储的标签读取 |
| 什么时候动作 | 辨识上机模具;机台 Relay 接点有效动作才算一次 | 振动触发、外部信号触发、通信指令;没事自动睡眠 |
| 机上传感 | 接机台 Relay 信号,可设置计数边缘与去弹跳 | 内置振动、温度传感器 |
| 接控制器 | RS485/CAN 双接口,RAW CAN、J1939 | RS-485、RS-232、RJ45 三选一 |
| 通信协定 | UDP、TCP、HTTP POST、MQTT、WebSocket | Modbus RTU、AT 指令 |
| 无线 | WiFi Mesh,多机台串接后由 RJ45 上传 | 蓝牙 BLE 5.1 |
| 设置方式 | 内置网页接口:仪表板、标签列表、固件更新 | 由控制器下指令 |
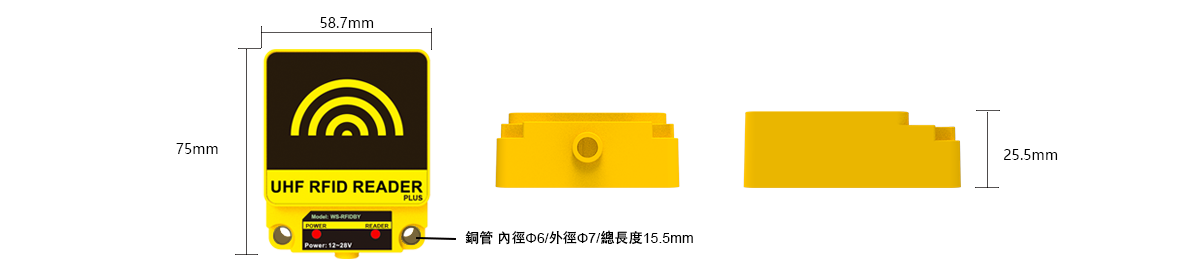
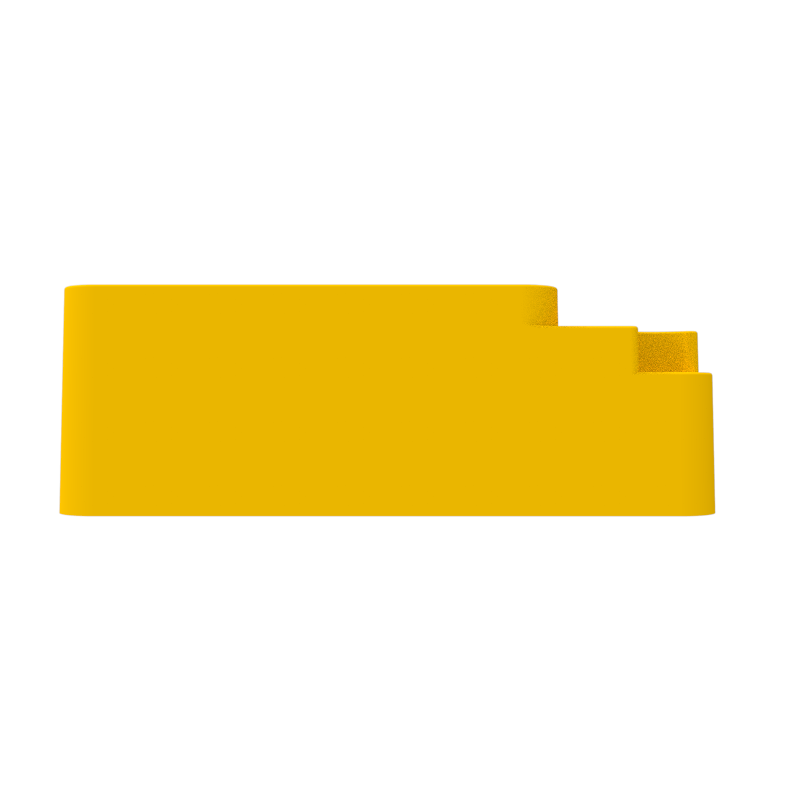
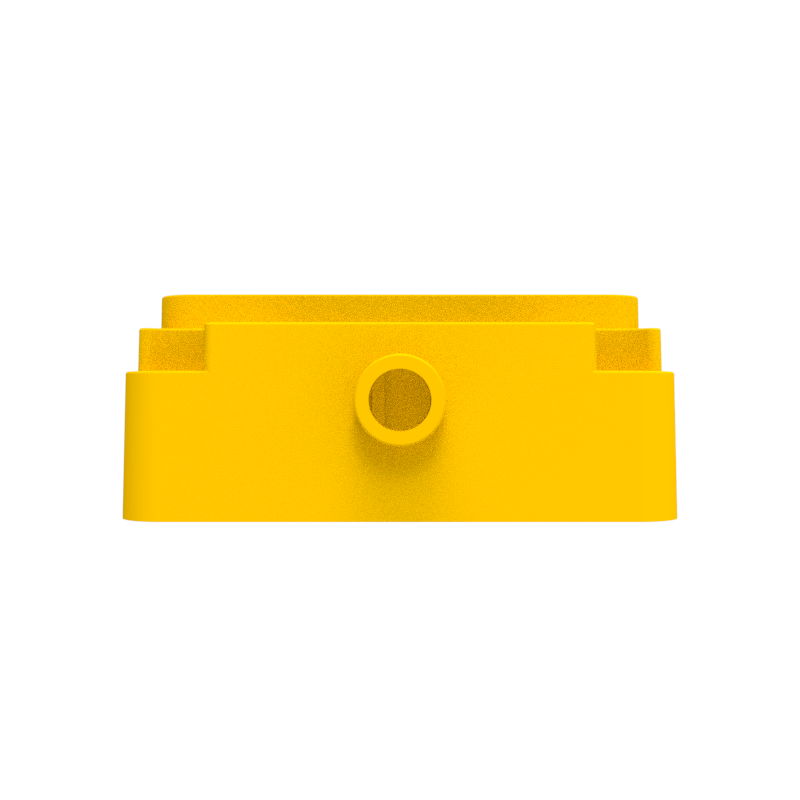
两款相同:UHF 902~928MHz、外壳 75.15 × 58.35 × 25 mm。
模具计数款介绍
模具辨识与计数读取器,用 RFID 认出机台上是哪一套模具,再由机台的接点信号记下「打了一次」。每套模具用了几次一目了然,可以当作保养的依据。适合冲压机、射出机的模具管理,也能用在线盘计圈和产线物料识别。
换上新模具会重新辨识,次数自动记到新模具。标签重复读到不会多算,只看机台的有效动作。用 RS485 或 CAN 可以直接接 PLC、AGV 或设备控制器;分散在各处的机台可以用 WiFi Mesh 无线串接,集中上传到管理端,跨机台累计同一套模具的次数。用浏览器就能设置和查看。
辨识身分和计数分开做:RFID 认出是哪一套模具,机台的接点信号告诉它「打了一次」,两者合在一起就是每套模具的使用纪录。
UHF RFID 读取器|关键特性
- 认模具也计次数
模具身分和机台动作一起记,每套模具用了几次一目了然。 - 换模自动切换
换上新模具重新辨识,次数接着记到新模具。 - 不重复计数
同一套模具重复读到不加次数,只看机台有效动作。 - 多机台无线串接
分散的读取站用无线网状网络集中上传。 - 网页管理
浏览器即可设置与查看。
用在哪里
每套模具一枚标签,上机自动对应,使用次数累计到该模具,当作保养依据。
线盘上的标签每转一圈经过读取区一次,同时知道是几号线盘、转了几圈,数据送 MES。
工件、物料标签对应制程事件,控制器确认后运行下一步。
多台机台的模具身分与次数集中到管理端,跨机台累计同一套模具。
怎么接、怎么装
- 1模具上贴标签,在系统创建标签和模具编号的对应。
- 2读取器装在机台旁,读取区对准模具标签位置。
- 3把机台的动作接点接到读取器,设置一次有效动作的条件。
- 4试打几次并换一次模,确认次数记到正确的模具。
怎么选
依你要管的是什么来选:
通信接口、频段与网络架构请看下方技术说明与规格。
告诉我们机台台数、模具套数和机台接点型式,我们规划读取器与网络。
常见问题
Q:次数怎么算?
以机台接点的有效动作算一次,标签重复读到不会重复计数。
Q:换模后次数会乱吗?
换模时重新辨识,后续次数记到新模具。
Q:可以跨机台累计同一套模具吗?
可以,管理端把多台机台的纪录依模具编号合并。
▼ 以下是规格、外观与下载数据
WS-RFIDBY-PLUS2 / INDUSTRIAL RFID
知道机台上是哪套模具,
也知道它用了几次。
RFID 确认模具身分,机台 Relay 提供使用事件。将模具、机台与使用纪录串在一起,让设备集成从清楚的数据开始。
操作交互展示规划我的机台应用01 / APPLICATIONS
从你的现场需求开始
模具与机台管理
辨识目前上机模具,将约定的有效使用事件归属到对应模具。
产线物料识别
以工件或物料标签对应制程事件,搭配控制器确认读取与后续动作。
AGV 与设备集成
依控制器选用 RS485 或 CAN,核对消息格式与实际读取区。
02 / WORKFLOW
身分辨识与使用计数分开处理,统计更精准
辨识模具
读取 RFID 标签,确认目前机台与模具的对应。
接收使用事件
以约定的 Relay 动作判定一次有效使用。
归属使用次数
将事件记到目前模具;换模后重新确认对应。
模具识别与计数流程一目了然。跨机台累计、历史保存及保养门槛可由管理端扩充。
03 / CONNECTIVITY
先选数据要送到哪里
| 接口/方式 | 集成用途 | 选型重点 |
|---|---|---|
| RS485 / CAN | 连接 PLC、AGV 或设备控制器 | RS485 / CAN 双接口设计,PLC、AGV 与设备控制器皆能连接。 |
| WiFi Mesh / RJ45 | 分散读取站、集中上传 | 数据路径为 Node → 固定 Root → RJ45 → 上位机 UDP。 |
| UDP / TCP / HTTP POST / MQTT / WebSocket | 标签数据与上位系统集成 | 属独立标签转发模块,并可与 Mesh 路径组合,多机台数据集中上传。 |
04 / INTERACTIVE DEMO
先操作,再讨论你的现场
仿真数据展示。可探索模具计数、标签、网络与通信接口;原始设置页为唯读预览。
应用视频 / APPLICATION VIDEOS
现场应用视频:线盘计圈与盘号识别
RFID 确认身分,机台事件提供计数。线盘上的 RFID 标签确认是几号线盘,旋转时的读取时间纪录可用来计算圈数,自动化生产与 MES 追溯都需要。
05 / ENGINEERING DETAILS
依需求展开技术说明
机台上模具识别与使用次数计数
WS-RFIDBY-PLUS2 可用于模具厂的上机模具管理:通过 RFID 辨识机台目前使用哪一套模具,再接入机台 Relay 接点信号,将有效的使用事件累计到该模具。管理纪录因此能同时对应机台、模具身分与使用次数。
RFID 确认模具,Relay 提供使用事件
模具装上机台后,由 RFID 读取模具标签,创建目前机台与模具的对应。机台运作时,依双方约定的 Relay 动作产生一次有效使用事件,再将计数归属到目前模具。模具使用次数以机台 Relay 有效事件计算,重复读取不重复计数;使用次数以设置好的机台事件为依据。
换模后,计数应归属到新模具
换模时重新辨识模具,确认机台对应已切换,再接续归属后续使用事件。集成时可针对模具辨识、邻近模具与换模等情境定义处理规则,确保使用次数正确归属。
Relay 信号与计数验收
支持各类机台 Relay 接点,接点动作、计数边缘与去弹跳时间皆可设置,计数精准可靠。可完整验证模具身分与事件数,涵盖连续动作、接点弹跳、换模、断线及重新上电。使用次数纪录可作为模具保养与管理依据。
多机台模具使用纪录集成
多台机台可依场域规划 WiFi Mesh 或有线网络,将模具身分、机台编号与计数事件交由管理端关联。若需要跨机台累计同一模具的使用次数,或保养门槛提示,可扩充后台数据保存、历史纪录与统计规则。
多个 RFID 读取站的 WiFi Mesh 组网
WiFi Mesh 可将分散的读取站连至设置好的根节点。Node 自动加入网络,固定 Root 以 RJ45 以太网路上行。Web 接口可设置 Mesh ID、频道、最大层级及 Root 角色;激活 Mesh 后即切换为 Mesh 组网模式。适合依场地规划分布式收集站,节点数与覆盖范围可弹性扩充。
从节点数据到上位管理系统
Mesh 程序包含节点心跳与数据任务、Root 接收、向设置上位机的 UDP 转发,以及下行监听。可据此规划分散收集、集中上行的架构,数据格式、节点路径、断线及恢复行为皆可完整验证。采用固定 Root 架构,网络结构稳定。
五种标签数据转发方式
独立标签转发模块已实作 UDP、TCP、HTTP POST、MQTT 与 WebSocket。接口可设置目的地址、连接端口、设备 ID、即时或定时上报,以及适用的 HTTP 路径/Token、MQTT Topic/帐号。可查看队列、已送出、丢弃、错误数与最近错误码,便于追查数据交付情形。Mesh Root 转发与 UDP、TCP、HTTP POST、MQTT、WebSocket 五种传输方式并行,串接上位系统更灵活。
内置 Web 操作与管理接口
接口包含仪表板、RFID 设置、标签列表、网络设置、通信接口、外部触发及系统管理。可查看设备状态与标签数据、调整 RFID 设置、配置网络及转发参数,并阅读系统日志,让日常设置和诊断集中在设备接口。
CAN 即时监看与控制器集成
接口提供鲍率、运作模式、ID、过滤设置、TX/RX 计数及总线错误,另有最近标签上传与指令统计。支持 RAW CAN 与 J1939 模式,AGV、工程车辆与工业控制器都能直接通信。CANopen、OBD-II、ISO-TP、NMEA 2000、DeviceNet 等协定可依项目需求订制。RS485 与 CAN 双接口,满足 PLC 与车载控制器需求。
外部触发与维护工具
外部触发设置含 RFID 读取触发、计数模式及去弹跳调整;系统管理提供帐号设置、固件上传、重启控制与日志。可依产线事件规划触发和上报,再验收误触发、重复标签及断网恢复;接口画面清楚呈现设置与运作状态。
依 AGV、产线与仓储需求规划
产线读取站先定义物料编号、触发事件与 PLC 回复;仓储收集点先规划节点位置及 Root 到上位机的路径;AGV 集成则确认选用总线、消息 ID 与读取区验收。提供平面图、设备数、控制器及目的系统接口,便于选择相符版本与配置。
读取区与事件判定一起规划
小型标签与多标签快速读取,AGV、产线与仓储物料识别皆适用。可定义工件、模具或物料编号与工单的对应,并设置时间、重复读值处理、有效事件规则及控制器回复,确保工序正确推进。
断线恢复与样品验收
验收项目涵盖目标读取、重复事件及通信中断后的恢复,品质有保障。支持 RS485 与 CAN 及多种上层协定,PLC 与 AGV 控制器都能快速集成。
PLUS2 文档说明
产品型号为 PLUS2,下载文档沿用 PLUS 系列名称。接脚、供电范围及指令详见对应版本文档;支持多元协定、选配网络与防护配置,适用冲压、射出、压铸等多种模具管理场域。
模具计数与通信集成常见问题
模具使用次数如何计算?
RFID 用来辨识模具身分;使用次数来自约定的机台 Relay 有效事件。重复读取同一张标签不会重复计数,统计精准。
换模后,如何避免把次数记到旧模具?
先重新辨识并确认机台目前对应的模具,再将后续使用事件归属新模具。集成时可针对未辨识、邻近标签及换模期间等情境设置处理方式。
同一套模具在不同机台使用,可以合并累计吗?
可依项目规划,由管理端关联模具 ID、机台 ID 与使用事件。跨机台累计、历史保存与保养门槛提醒,让模具保养从凭经验变成有数据。
RS485 与 CAN 如何使用?
两者共用端子,PLC 或 AGV 控制器皆可连接,配线更精简。
WiFi Mesh 如何搭配转发方式?
Mesh 路径由 Node 经固定 Root、RJ45 向上位机做 UDP 转发;UDP、TCP、HTTP POST、MQTT、WebSocket 等五种转发方式并行,串接上位系统更灵活。
小型标签读距与多标签速度如何确认?
小型标签也能快速读取,模具、物料与 AGV 识别皆适用。多标签快速读取,产线与仓储高速作业也能稳定识别。
模具计数集成与询价需要提供哪些数据?
请提供机台数、模具与标签样品、安装位置、Relay 接点型式与输出电位、每次使用对应的事件,以及 PLC/AGV 接口、网络配置和管理系统需求。支持各类设备输入规格,并共同制定验收方式,导入顺利。
相关产品与选型
外观尺寸图

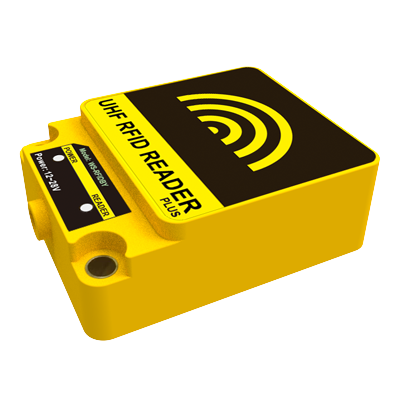
外壳尺寸 75.15 × 58.35 × 25 mm(与 WS-RFIDBY 同款外壳)。
带着机台条件,开始规划
提供以下数据,便于核对接线、通信与现场验收:
- 机台数量、模具/标签样品与安装位置
- Relay 接点型式、输出电位及一次使用的定义
- PLC/AGV 接口、网络配置及上位系统需求
一、招标规格常见要求 vs. WS-RFIDBY-PLUS2
二、应用场景:谁在买、用在哪
三、采购与招标常见问题
「常见写法」整理自国内外公开的采购与计划文档,只用来说明常见的规格条文。WS-RFIDBY-PLUS2 的性能以本页规格与正式规格书为准。
WS-RFIDBY-PLUS
AGV 读取款:车一动就开始读
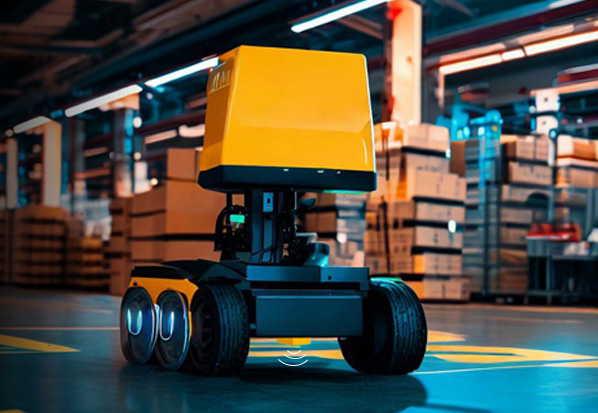
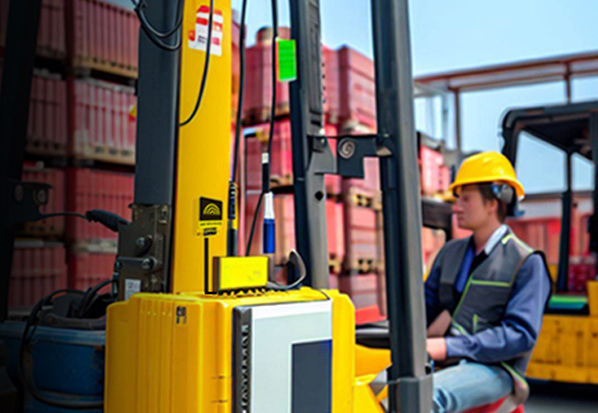
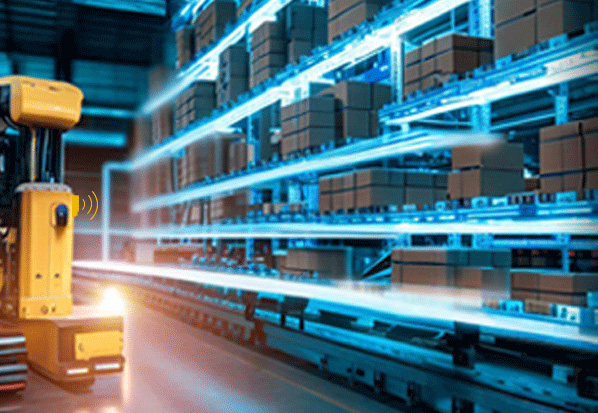
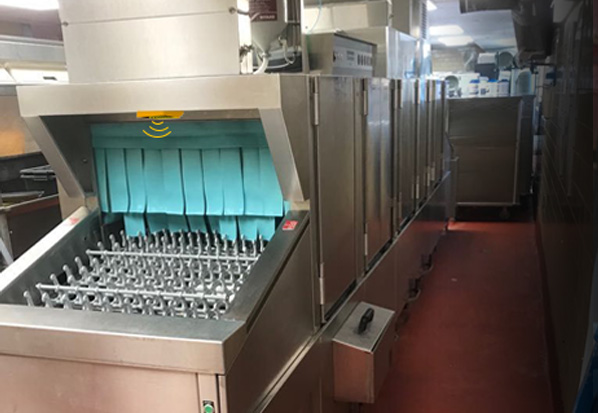
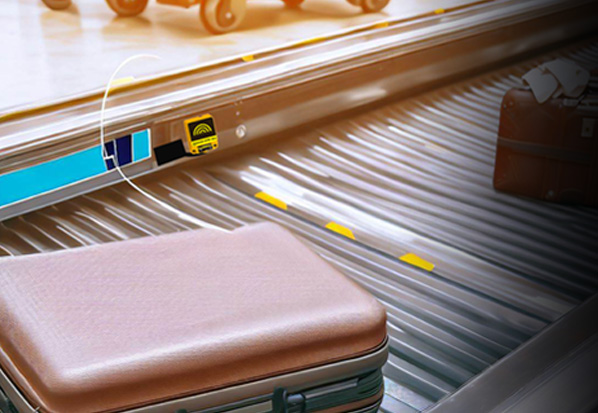
装在 AGV、叉车或产线旁,读地标、工件和物料标签。天线内置、机身只有手掌大,接上电源和一条通信线就能用。
用在哪里
客户现场:收线机旁读线盘标签
读取器固定在机架上,线盘转动时持续读取盘上的标签。金属机架和粉尘环境都是实际安装条件。
功能
振动触发
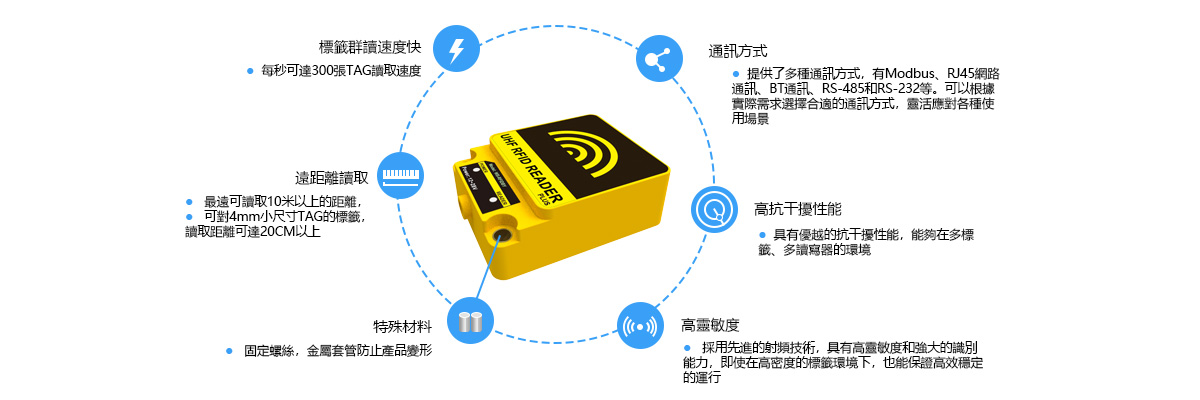
内置振动传感器,车或机台一动就开始读。
自动睡眠
没有动作时进入睡眠,适合电池供电的车辆。
三种读取时机
外部信号、振动或控制器指令,依现场选择。
多标签也读得快
群读每秒 300 张,多标签、多读写器环境也稳定。
天线内置
不用另外置天线。4 mm 小标签也可读到 20 cm 以上。
蓝牙连接
除了有线接口,也能用蓝牙 BLE 5.1 通信。
温度传感
机身内置温度传感器。
耐现场环境
防尘、防雨淋、防水;金属套管固定孔,锁紧不变形。
怎么装
选接口
依控制器选 RS-485、RS-232 或 RJ45,订购时告知。
固定机身
用两个固定孔锁在车体或机架,正面朝向标签。
接线
接 DC 12~28V 电源和通信线。
试读
设置触发方式,实际跑一趟确认读取位置。
常见问题
这款和 WS-RFIDBY-PLUS2 差在哪?
这款负责读标签并交给控制器,有振动触发和蓝牙。PLUS2 专做模具辨识与使用次数计数,有 CAN、WiFi Mesh 和网页管理。要管模具次数选 PLUS2。
振动触发有什么好处?
车辆或机台动起来才读取,静止时自动睡眠,可以省电,也减少不必要的读取数据。
可以直接接 PLC 吗?
可以,选 RS-485 接口并使用 Modbus RTU 通信。
三种有线接口可以同时用吗?
不行,RS-485、RS-232、RJ45 三选一,订购时告知。
小标签能读多远?
4 mm 小尺寸标签可读到 20 cm 以上。实际距离和标签、安装材质有关,建议用现场标签试读。
规格
| 型号 | WS-RFIDBY-PLUS |
|---|---|
| 工作频率 | 902~928MHz(另有 915~921MHz、920~928MHz 版本) |
| 支持协议 | ISO18000-6C(EPC Gen2) |
| 天线 | 内置 |
| 输出功率 | 1 W |
| 读取距离 | 最远 10 m 以上;4 mm 小标签 20 cm 以上 |
| 群读速度 | 每秒 300 张 |
| 通信接口 | RS-485、RS-232、RJ45(三选一) |
| 无线接口 | BLE 5.1 |
| 通信协议 | Modbus RTU、AT Command |
| 触发方式 | 外部触发(DC 5~30V 光耦输入)、振动触发、通信控制 |
| 内置传感器 | 振动、温度 |
| 工作电压 | DC 12~28V 1A |
| 保存温度 | -40~+70℃ |
| 尺寸 | 75.15 × 58.35 × 25 mm |
| 重量 | 156 g |